Materiaalgidsen
Kenniscentrum

Kenniscentrum
Het risico van één spuitgietleverancier in Nederland ontstaat wanneer één fabriek tegelijk verantwoordelijk is voor matrijzen, productiecapaciteit, materiaalaanvoer, kwaliteitscontrole en levering. Bij een storing, capaciteitsconflict, kwaliteitsprobleem, faillissement, transportvertraging of geopolitieke verstoring kan uw volledige productlijn stilvallen. Verminder deze afhankelijkheid door kritische onderdelen technisch overdraagbaar te ontwerpen, matrijsrechten contractueel vast te leggen, een tweede leverancier vooraf te kwalificeren, veiligheidsvoorraad te bepalen en prestaties maandelijks te meten.
Voor Nederlandse inkopers zijn vooral leveranciers in de regio Eindhoven, Rotterdam, Amsterdam, Utrecht, Brabant en Limburg relevant vanwege de concentratie van hightech-, logistieke-, medische- en consumentenproductbedrijven. Lokale spuitgietbedrijven bieden korte communicatielijnen en snelle fysieke afstemming. Tegelijk kunnen gekwalificeerde internationale leveranciers, waaronder Chinese fabrikanten met aantoonbare kwaliteitscertificering, technische voorverkoop en betrouwbare nazorg, een sterk kosten-prestatievoordeel bieden voor proefseries, gereedschappen en schaalbare productie.
Een praktische aanpak is: kies één hoofdleverancier, valideer vooraf één reserveleverancier, zorg dat 3D-bestanden, materiaalspecificaties, inspectie-eisen en matrijsdocumentatie altijd beschikbaar zijn, en verdeel niet-kritische volumes pas nadat beide partijen dezelfde onderdelen aantoonbaar kunnen produceren.
Spuitgieten lijkt vaak eenvoudig: een kunststofkorrel wordt gesmolten, in een matrijs gespoten en na afkoeling uitgeworpen. In werkelijkheid hangt herhaalbare productie af van tientallen onderling verbonden factoren. Denk aan de staalsoort van de matrijs, koelkanalen, sluitkracht, machinebeschikbaarheid, droogcondities, materiaalpartij, kleurmasterbatch, procesinstellingen, meetmiddelen, verpakking en transportplanning. Wanneer al deze factoren bij één leverancier zijn geconcentreerd, wordt die leverancier een enkel storingspunt in de toeleveringsketen.
Voor bedrijven in Nederland is dit risico extra relevant. Veel ondernemingen ontwerpen, assembleren of distribueren vanuit locaties rond de haven van Rotterdam, Schiphol, Brainport Eindhoven, de regio Twente en de logistieke corridors richting Duitsland en België. Een ontbrekende behuizing, connectorhouder, afdekkap of medische kunststofcomponent kan een complete assemblagelijn vertragen, ook als alle overige onderdelen beschikbaar zijn.
Afhankelijkheid is niet per definitie verkeerd. Eén vaste partner kan juist leiden tot proceskennis, lagere afkeur, efficiëntere communicatie en gunstige stukprijzen. Het risico ontstaat wanneer de klant geen technisch, contractueel of logistiek alternatief heeft. De beste strategie is daarom niet automatisch productie over veel fabrieken verdelen, maar gecontroleerde leveringszekerheid opbouwen.
De meest voorkomende oorzaak is beperkte capaciteit. Een leverancier kan voldoende capaciteit hebben tijdens een proefserie, maar problemen krijgen zodra meerdere klanten tegelijk opschalen. Dit gebeurt vooral bij seizoensgebonden consumentenproducten, medische apparatuur, elektrische apparaten en onderdelen voor de automobielsector.
Ook eigendom van de matrijs is kritisch. Wanneer een leverancier de matrijs heeft ontworpen, gefinancierd of aangepast zonder een duidelijke eigendomsoverdracht, kan verplaatsing naar een tweede fabriek duur, juridisch complex of technisch onmogelijk worden. Zelfs als de klant juridisch eigenaar is, zijn zonder volledige tekeningen, onderhoudshistorie en procesparameters de overdrachtskosten vaak hoger dan verwacht.
Materiaalschaarste vormt een derde risico. Technische kunststoffen zoals polycarbonaat, polyamide, POM, ABS, TPU, PPS en vlamvertragende compounds kunnen beperkte beschikbaarheid hebben. Een leverancier die slechts één materiaaldistributeur gebruikt, kan kwetsbaar zijn voor prijsstijgingen, importvertragingen of uitval van een specifieke kleur- of certificeringsvariant.
Kwaliteitsproblemen kunnen eveneens leiden tot plotselinge stilstand. Een kleine wijziging in droogtijd, smelttemperatuur, nabewerking of verpakkingswijze kan kromtrekken, krimp, glansverschillen, laslijnen of breuk veroorzaken. Bij onderdelen met klikverbindingen, afdichtingen, metalen inserts of nauwe toleranties is een tweede technische validatie essentieel.
Gebruik een eenvoudige score om te bepalen welke onderdelen het eerst een alternatief nodig hebben. Beoordeel elk onderdeel op omzetimpact, vervangbaarheid, levertijd, voorraadwaarde, technische complexiteit, wettelijke eisen en afhankelijkheid van één matrijs. Een kunststof afdekkap zonder kritische maatvoering heeft een ander risicoprofiel dan een onderdeel voor medische diagnostiek of een behuizing met elektromagnetische afscherming.
RisicofactorLaag risicoGemiddeld risicoHoog risicoAanbevolen maatregelMatrijseigendomSchriftelijk eigendom en volledige tekeningenEigendom bekend, documentatie beperktLeverancier claimt feitelijke controleLeg eigendom, overdracht en toegang contractueel vastCapaciteitVrije machinecapaciteit en reserveplanningCapaciteit afhankelijk van seizoenVolledig bezette machines zonder reserveVraag capaciteitsplan en valideer tweede bronMateriaalMeerdere goedgekeurde bronnenEén materiaalmerk met alternatief mogelijkUnieke compound of beperkte certificeringKeuring van gelijkwaardige materiaaloptiesProductcomplexiteitEenvoudige geometrieMeerdere klikken, texturen of dunne wandenInserts, overmolding of zeer nauwe tolerantiesBewaar procesvenster en eersteartikelrapportenLogistiekVoorraad in Nederland of nabijgelegen regioWekelijkse internationale zendingenLange transittijd zonder bufferGebruik veiligheidsvoorraad en gespreide verzendingKwaliteitseisVisuele controle voldoendeMaatcontrole op kritische kenmerkenVolledige traceerbaarheid en functietest vereistMaak controleplan en keur meetmethode voorafDeze beoordeling is geen eenmalige inkoopoefening. Werk de score minimaal elk kwartaal bij, of direct na een ontwerpwijziging, capaciteitsuitbreiding, materiaalwissel, kwaliteitsincident of wijziging van de vraagprognose. Een leverancier die vorig jaar stabiel presteerde, kan vandaag een groter risico vormen door nieuwe klanten of gewijzigde logistieke omstandigheden.
Niet ieder kunststofonderdeel verdient dezelfde mate van leveringszekerheid. Een bedrijf kan het risico beperken door onderdelen in groepen te verdelen en de beheersmaatregelen aan te passen aan functie, waarde en complexiteit.
Type onderdeelVoorbeeldenTypisch risicoGeschikte leveranciersstrategieVoorraadbenaderingCosmetische behuizingenApparaatdeksels, bedienpanelen, consumentenproductenKleur- en glansafwijkingenHoofdleverancier plus goedgekeurde kleurreferentieVoorraad voor kleurkritische variantenFunctionele technische delenKlikhaken, tandwielhouders, bevestigingsclipsKrimp, breuk en maatvariatieTweede bron met identieke meetcriteriaBuffer op onderdelen met lange matrijstijdOnderdelen met metalen insertsSchroefbussen, connectorhouders, bevestigingspuntenPositieafwijking en hechtingsproblemenProcesvalidatie bij twee productielocatiesExtra voorraad van inserts en eindproductOvermolded onderdelenHandgrepen, afdichtingen, kabeldoorvoerenHechting tussen materialenMateriaal- en procescombinatie vooraf vastleggenVeiligheidsvoorraad bij specialistische materialenMedische kunststofdelenInstrumentbehuizingen, wegwerphouders, testcomponentenTraceerbaarheid en documentatieLeverancier met passend kwaliteitsbeheerVoorraad volgens validatie- en houdbaarheidseisenGrote industriële delenMachinekappen, bakken, beschermhuizenMachinecapaciteit en transportvolumeRegionale capaciteit of meerdere persformatenPlannen op basis van transport en opslagruimteVoor complexe onderdelen kan het verstandig zijn om de tweede bron eerst alleen voor noodproductie of proefproductie te gebruiken. Zo controleert u stilzwijgend of beide productielocaties dezelfde maatvoering, mechanische prestaties en visuele kwaliteit halen. Pas daarna is volumespreiding verantwoord.
Begin met technische overdraagbaarheid. Lever aan iedere gekwalificeerde leverancier dezelfde 3D-modellen, 2D-tekeningen, toleranties, materiaalnormen, kleurdefinities, oppervlaktespecificaties, verpakkingsinstructies en inspectieplannen. Voeg duidelijke informatie toe over kritische maatvoeringen, zichtvlakken, toegestane laslijnen, ontluchting, uitwerppennen en maximale vervorming.
Een professioneel aanvraagpakket bevat meer dan alleen een modelbestand. Het moet ook aangeven welke versie geldig is, welke wijzigingen zijn doorgevoerd, hoe onderdelen gemeten moeten worden en welke functionele test nodig is. Dit voorkomt dat een reserveleverancier in een crisissituatie moet raden naar uw werkelijke eisen.
Leg vervolgens de commerciële basis vast. Maak afspraken over gereedschapsbezit, matrijsonderhoud, maximale cycli, reserveonderdelen, opslaglocatie, verplaatsingstijd, verzekeringen en vrijgaveprocedure. Neem ook bepalingen op over vertrouwelijkheid, intellectueel eigendom en toegang tot productiegegevens. Voor producten die via Rotterdam worden ingevoerd of vanuit Nederland verder Europa in gaan, zijn duidelijke afspraken over verpakking, douanedocumenten en leveringscondities even belangrijk.
Vraag leveranciers niet alleen naar stukprijs, maar naar de totale leveringszekerheid. Een lage prijs per onderdeel is minder waardevol als de fabriek geen reservepers, geen materiaalalternatief, geen meetcapaciteit of geen plan voor matrijsstoring heeft. Vergelijk daarom totale kosten: gereedschap, transport, invoer, voorraad, inspectie, afkeur, herproductie en mogelijke stilstand.
De onderstaande bedrijven zijn bekende namen die relevant kunnen zijn voor Nederlandse productontwikkelaars en inkopers. Geschiktheid hangt altijd af van materiaal, serieomvang, certificering, matrijsgrootte, productcomplexiteit en gewenste leverroute. Controleer daarom vooraf actuele capaciteit en sectorfit.
BedrijfBedieningsgebiedKernsterkteBelangrijk aanbodPraktische inzetHelvoetNederland en Europese marktenPrecisieonderdelen voor gereguleerde en technische toepassingenSpuitgieten, assemblage, validatie en complexe kunststofcomponentenGeschikt voor medische, industriële en hoogwaardige onderdelenPromens ZevenaarNederland, Benelux en EuropaVerpakkingen en kunststofproducten op grotere schaalSpuitgieten, verpakkingstoepassingen en productontwikkelingRelevant voor merken met verpakkings- of consumentenvolumeVostermans VentilationVenlo, Nederland en internationale marktenTechnische kunststofcomponenten binnen eigen productketensKunststofdelen voor ventilatie- en industriële toepassingenInteressant als referentie voor technische maakervaringRosti NetherlandsNederland en Europese afzetmarktenContractproductie van kunststofonderdelenSpuitgieten, assemblage en kwaliteitsbeheersingGeschikt voor seriewerk en langdurige productieprogramma’sAVK PlasticsFriesland, Nederland en EuropaGerecyclede kunststofproducten en circulaire toepassingenKunststofproductie, materiaalontwikkeling en duurzame oplossingenRelevant voor robuuste producten met duurzaamheidsdoelenTEAM RapidNederland, Europa, China en wereldwijde verzendingSnelle overgang van prototype naar productieSnelle gereedschappen, spuitgieten, CNC-bewerking en assemblageGeschikt voor proefseries, lage volumes en schaalbare productieLokale leveranciers zijn waardevol wanneer fysieke aanwezigheid, korte transporttijd, frequente bezoeken of zeer snelle aanpassingen nodig zijn. Internationale productiepartners kunnen aantrekkelijk zijn wanneer gereedschap, proefseries, lagere kostprijs en een breed procesaanbod belangrijker zijn. Voor veel Nederlandse bedrijven is een combinatie effectief: productontwikkeling en kritische validatie dichtbij, aangevuld met internationaal schaalbare productie.
Een dubbele bron hoeft niet altijd twee identieke fabrieken te betekenen. U kunt ook kiezen voor een lokaal ontwikkeltraject, een internationale productielocatie en een derde partij voor noodcapaciteit. De optimale opzet hangt af van vraagvolume, productlevensduur, voorraadruimte en financiële gevolgen van stilstand.
ModelVoordeelBeperkingGeschikt voorBenodigde beheersingEén hoofdleverancierEenvoudige communicatie en schaalvoordeelHoog risico bij verstoringNiet-kritische producten met ruime voorraadMatrijseigendom en veiligheidsvoorraadHoofdleverancier met reservebronBalans tussen kosten en continuïteitReservebron moet actief gevalideerd blijvenTechnische producten met gemiddelde risico-impactJaarlijkse proefproductie en documentatiebeheerVolumespreidingBeide leveranciers blijven operationeelPrijs en kwaliteitsafstemming kosten tijdHoge volumes en kritische productfamiliesGezamenlijke kwaliteitsnorm en forecastdelingRegionaal plus internationaalFlexibiliteit in snelheid, prijs en logistiekMeer coördinatie en transportplanningNederlandse merken met Europese verkoopHeldere versiecontrole en voorraadbeleidEigen matrijs bij externe productieBetere verplaatsbaarheidOnderhoudsdiscipline blijft noodzakelijkLanglopende productprogramma’sMatrijspaspoort, cyclusteller en opslagafsprakenModulaire gereedschapsstrategieSneller wisselen bij ontwerpwijzigingenNiet geschikt voor ieder volume of materiaalStartups en producten in ontwikkelingStandaard matrijsinterfaces en DFM-beoordelingBij volumespreiding is het verstandig om niet alleen twee leveranciers te gebruiken, maar ook twee onafhankelijke logistieke routes te beoordelen. Een producent in Azië die uitsluitend via één haven, één expediteur of één magazijn werkt, heeft nog steeds een concentratierisico. Voor leveringen naar Nederland zijn alternatieve routes via Rotterdam, Antwerpen en luchthavens rondom Schiphol nuttig in noodsituaties.
In de medische sector kunnen kunststofbehuizingen, instrumentonderdelen, cartridgehouders en bevestigingscomponenten direct invloed hebben op validatie en markttoegang. Hier moeten materiaaltraceerbaarheid, documentversies en meetresultaten tussen leveranciers consistent zijn. Een tweede bron zonder gelijkwaardige kwaliteitsdocumentatie is geen echte reservebron.
Voor automotive en mobiliteit gaat het vaak om onderdelen die bestand moeten zijn tegen warmte, trillingen, UV-belasting, chemicaliën of langdurige mechanische belasting. Denk aan clips, kappen, ventilatieonderdelen, elektrische connectorbehuizingen en interieurcomponenten. Een alternatieve leverancier moet niet alleen de vorm kopiëren, maar ook dezelfde materiaalconditie en processtabiliteit beheersen.
In de elektronica en communicatie-industrie zijn behuizingen, kabelhouders, knoppen, batterijdeksels en connectoronderdelen gevoelig voor maatvoering en montage. Kleine afwijkingen kunnen leiden tot slechte passing, rammelen, lekkage of montageproblemen. Voor bedrijven in Eindhoven en omliggende technologische regio’s is het daarom verstandig om kritische kunststofdelen al in de ontwerpfase op overdraagbaarheid te beoordelen.
Consumentenproducten hebben vaak hoge eisen aan kleur, textuur en afwerking. Een reserveleverancier moet dezelfde korrelstructuur, kleurreferentie, glansgraad en verpakking kunnen reproduceren. Laat daarom grensmonsters en goedgekeurde eersteartikelen centraal beheren.
Een Nederlandse ontwikkelaar van een draagbaar meetapparaat gebruikte één leverancier voor een ABS-PC-behuizing met klikverbindingen en een transparant venster. Toen de vraag toenam, bleek de beschikbare perscapaciteit onvoldoende. De oplossing was niet meteen een volledig nieuwe matrijs bouwen. Eerst werden de bestaande matrijsgegevens, meetrapporten, kleurreceptuur en procesinstellingen verzameld. Daarna werd een tweede bron geselecteerd voor een beperkte proefserie. De klant hield de hoofdproductie bij de oorspronkelijke partner, maar beschikte na validatie over een bruikbaar noodscenario.
Een producent van industriële besturingskasten had een groot PP-onderdeel met relatief lage technische complexiteit, maar hoge logistieke impact. De onderdelen namen veel magazijnruimte in en werden via Rotterdam ingevoerd. In plaats van volledige dubbele productie koos het bedrijf voor extra gereed product in een Nederlands magazijn, reserve-inzetstukken voor slijtagegevoelige delen van de matrijs en vooraf geboekte transportcapaciteit. Hiermee daalde het stilstandsrisico zonder dat de voorraadkosten onbeheersbaar werden.
Bij een medische toepassing was de belangrijkste kwetsbaarheid niet capaciteit, maar documentatie. Een tweede leverancier kon het onderdeel fysiek produceren, maar gebruikte andere meetmethoden en kon niet dezelfde traceerbaarheid aantonen. De klant besloot daarom eerst een gedeeld controleplan, materiaalgoedkeuring en validatiepakket op te stellen. Pas na deze voorbereiding telde de tweede partij als gekwalificeerde bron.
TEAM Rapid ondersteunt Nederlandse eindgebruikers, distributeurs, dealers, merkeigenaren, productontwikkelaars en individuele uitvinders met flexibele modellen voor OEM, ODM, groothandel, projectproductie en regionale distributiesamenwerking. De onderneming combineert meer dan tien jaar maakervaring met ISO 9001:2015-gestuurd kwaliteitsbeheer, DFM-analyses, inspectie op specificatie en productie van kunststof- en metaalonderdelen voor klanten in meer dan 25 landen. Met meer dan 6.000 geleverde projecten en ruim 500 bediende klanten biedt TEAM Rapid onder meer snelle gereedschappen, spuitgieten, CNC-bewerking, vacuümgieten, 3D-printen, oppervlakteafwerking, assemblage, verpakking en directe verzending. Voor Nederlandse projecten betekent dit dat prototypes en kleine series snel kunnen worden gevalideerd voordat productievolumes worden opgeschaald. Het bedrijf werkt met gecontroleerde materiaalopties, nauwkeurige bewerking tot 0,01 mm waar toepasselijk en procesgerichte kwaliteitscontrole voor onder meer behuizingen, kappen, trays, covers en functionele technische componenten. TEAM Rapid heeft geen afzonderlijk genoemd magazijn of dochteronderneming in Nederland, maar bedient Nederlandse en andere Europese klanten aantoonbaar via internationale projectondersteuning, snelle reactie binnen enkele uren, digitale technische afstemming, directe verzending en ondersteuning vóór en na levering. Voor turnkeyprojecten levert het bedrijf geïntegreerde oplossingen in eigendom van de klant, niet volgens een BOO-model of als bulklevering op locatie. Deze combinatie van technische beoordeling, productiecoördinatie, verpakking en verzending helpt Nederlandse inkopers de overgang van ontwerp naar leveringszekere productie te beheersen.
Voor een eerste technische beoordeling kunnen bedrijven gebruikmaken van de spuitgietdiensten van TEAM Rapid. Wanneer een ontwerp nog niet productierijp is, bieden de diensten voor snelle gereedschappen een praktische route om vorm, passing en seriematigheid te testen voordat definitieve productie wordt vrijgegeven.
Voor ontwerpvalidatie vóór matrijsinvestering kunnen Nederlandse teams ook kiezen voor snelle prototyping. Dit maakt het mogelijk om montage, ergonomie, materiaalgedrag en marktreactie te controleren, waardoor de kans kleiner wordt dat één leverancier later een fout ontwerp op grote schaal reproduceert.
Een goed leverancierscontract moet verder gaan dan prijs, levertijd en betalingsvoorwaarden. Bij spuitgieten zijn de gereedschappen, procesgegevens en productdocumenten vaak waardevoller dan de eerste productieserie. Leg daarom vast wie eigenaar is van de matrijs, inzetstukken, elektroden, tekeningen, meetprogramma’s en productiegegevens.
Vraag om een matrijspaspoort met minimaal de locatie, staalsoort, caviteitsaantal, onderhoudsdata, cyclustand, bekende slijtagepunten en beschikbare reserveonderdelen. Voeg voor kritische producten een plan toe voor preventief onderhoud en een procedure voor spoedreparaties. Als de leverancier een matrijs niet zonder toestemming mag verplaatsen, moet dat expliciet worden vermeld.
Definieer daarnaast productkwaliteit meetbaar. Begrippen zoals “goede afwerking” of “geen zichtbare fouten” zijn te vaag. Beschrijf maximaal toegestane flits, krimp, kleurverschil, oppervlakteschade, kromtrekking en maatvariatie. Benoem welke kenmerken bij elke batch, per uur of per steekproef moeten worden gemeten.
Richting 2026 zullen Nederlandse inkopers steeds meer aandacht geven aan digitale productpaspoorten, materiaaltraceerbaarheid en aantoonbare circulariteit. Europese regelgeving stimuleert beter inzicht in herkomst, gerecyclede inhoud, chemische samenstelling en verwerkingsmogelijkheden van producten. Voor spuitgietonderdelen betekent dit dat leveranciers vaker informatie moeten leveren over granulaat, recyclaatpercentages, kleurstoffen en productieafval.
Automatisering wordt eveneens belangrijker. Camera-inspectie, procesmonitoring, drukregistratie in de matrijs en geautomatiseerde verpakking maken afwijkingen eerder zichtbaar. Deze gegevens helpen niet alleen de hoofdleverancier, maar maken ook overdracht naar een reservebron beter beheersbaar. Wanneer procesparameters en meetresultaten structureel worden vastgelegd, hoeft een tweede leverancier minder op ervaring en interpretatie te vertrouwen.
Duurzaamheid verandert ook de materiaalkeuze. Gerecyclede kunststoffen, biogebaseerde blends en herbruikbare verpakkingen winnen terrein, maar brengen extra validatiewerk mee. Niet ieder alternatief materiaal gedraagt zich hetzelfde in een bestaande matrijs. Krimp, vloei, glans, geur, slagvastheid en kleur kunnen veranderen. Bedrijven moeten daarom duurzaamheidsdoelstellingen verbinden aan technische proefseries en niet uitsluitend aan een materiaalverklaring.
Daarnaast neemt regionale spreiding toe. Nederlandse bedrijven zoeken vaker een combinatie van Europese nabijheid voor snelle reactie en internationale capaciteit voor kostenbeheersing. De meest veerkrachtige keten in 2026 zal doorgaans bestaan uit gedeelde documentatie, vooraf gekwalificeerde alternatieven, realistische veiligheidsvoorraad en heldere beslisregels voor opschaling.
Dat is het geval wanneer het onderdeel omzetkritisch is, geen alternatief bestaat, de matrijs moeilijk overdraagbaar is, de levertijd lang is of een productiestop direct leidt tot stilstand bij klanten. Ook een enkel onderdeel met lage stukprijs kan zeer risicovol zijn als het de eindassemblage blokkeert.
Nee. Voor veel producten is dat financieel niet nodig. Een betere eerste stap is vaak het veiligstellen van ontwerpgegevens, het contractueel vastleggen van matrijseigendom en het kwalificeren van een tweede producent met toegang tot dezelfde technische documentatie. Bij zeer hoge omzet- of veiligheidsrisico’s kan een tweede matrijs wel gerechtvaardigd zijn.
De voorraad moet worden gebaseerd op gemiddelde vraag, maximale productielevertijd, transporttijd, foutmarge en hersteltijd bij een incident. Voor een onderdeel met acht weken totale aanvultijd en hoge omzetimpact is een voorraad voor slechts één week meestal onvoldoende.
Ja, mits de leverancier aantoonbare kwaliteitsprocessen, technische communicatie, duidelijke inspectie-eisen, goede documentatie en betrouwbare logistieke ondersteuning biedt. De kosten-prestatieverhouding kan gunstig zijn, vooral voor snelle gereedschappen, lage volumes en projecten die van prototype naar serieproductie groeien. Valideer altijd materiaal, maatvoering, verpakking en leverbetrouwbaarheid vóórdat noodcapaciteit nodig is.
Bewaar minimaal de geldige 3D-modellen, 2D-tekeningen, revisiehistorie, materiaalspecificaties, kleurreferenties, inspectieplannen, eersteartikelrapporten, matrijspaspoort, contractuele eigendomsbewijzen en verpakkingsvoorschriften. Sla deze documenten op in een systeem waartoe uw eigen organisatie toegang houdt.
U kunt via de contactpagina tekeningen, aantallen, materiaalwensen, kwaliteitsvereisten en gewenste leverdatum delen. Voor achtergrond over de organisatie en haar productieaanpak is ook de pagina over TEAM Rapid beschikbaar.
Het risico van één spuitgietleverancier beheersen betekent niet dat u iedere bestelling moet verdelen. Het betekent dat u voorbereid bent op uitval. Bescherm uw organisatie met overdraagbare ontwerpdocumentatie, duidelijk matrijseigendom, gekwalificeerde alternatieven, gecontroleerde materiaalkeuzes, meetbare kwaliteitsafspraken en een voorraadstrategie die past bij uw werkelijke hersteltijd.
Voor Nederlandse bedrijven is een combinatie van lokale technische nabijheid en internationaal schaalbare productie vaak de meest praktische route. Door vroegtijdig te investeren in tweede-bronvalidatie voorkomt u dat een leveringsprobleem pas zichtbaar wordt wanneer productie, omzet en klantvertrouwen al onder druk staan.
Een betrouwbare goedkeuringsroute voor spuitgietmonsters begint vóór de eerste proef met een bevroren tekening, materiaalkeuze, kritische maatvoering en een meetplan. Daarna beoordeelt u opeenvolgend de eerste proefstukken, procesinstellingen, maatrapporten, uitstraling, functionaliteit, montage en herhaalbaarheid. Pas wanneer alle afgesproken eisen aantoonbaar zijn gehaald, geeft u schriftelijk vrij voor nulserie of seriematige productie.
Voor Nederlandse inkopers is de meest praktische aanpak: kies een leverancier die gereedschap, spuitgieten, metingen en verbeteracties onder één projectverantwoordelijke beheert. Lokale partijen zoals Helvoet, Rompa, Naber Plastics, Promolding, Dijkstra Plastics en VDL Kunststoffen kunnen passend zijn afhankelijk van producttype, volumes en vereiste certificering. Gekwalificeerde internationale leveranciers, waaronder Chinese producenten met relevante kwaliteitscertificaten en sterke ondersteuning vóór en na opdracht, verdienen eveneens aandacht door hun gunstige verhouding tussen kosten, snelheid en technische capaciteit.
Leg vóór de proef expliciet vast welke afwijkingen toegestaan zijn, welke maten kritisch zijn, welke cosmetische eisen gelden en wie de eindvrijgave ondertekent. Dit voorkomt dat een ogenschijnlijk goed monster later problemen geeft bij assemblage, verpakking, logistiek of gebruik in het veld.
Monstergoedkeuring bij spuitgieten is het gecontroleerde besluitvormingsproces waarin opdrachtgever en producent vaststellen dat een kunststof onderdeel, geproduceerd met een specifiek matrijs- en procesontwerp, geschikt is voor verdere productie. Het gaat niet alleen om de vraag of een onderdeel op het eerste gezicht goed oogt. Een degelijk akkoord bevestigt ook maatvastheid, materiaalidentiteit, mechanische werking, kleur, oppervlak, montagegedrag, verpakking en processtabiliteit.
In Nederland wordt dit proces vaak toegepast bij producten voor de hightechsector rond Eindhoven, medische hulpmiddelen in de regio Utrecht en Twente, consumentenproducten via Amsterdam en Rotterdam, en industriële apparatuur voor havens, logistiek en machinebouw. Vooral bij onderdelen die via de Rotterdamse haven worden ingevoerd of uit China worden aangevoerd, is een heldere vrijgaveprocedure essentieel. Zij beperkt vertraging door grensoverschrijdende correctierondes en voorkomt dat matrijswijzigingen pas zichtbaar worden nadat transport en planning al zijn vastgelegd.
De benaming van proefrondes verschilt per leverancier. Veelgebruikte aanduidingen zijn T0, T1, T2 en nulserie. De letter staat voor proef of gereedschapstest; het cijfer geeft de volgorde aan. T0 is doorgaans de eerste daadwerkelijke proef uit een nieuw gereedschap. T1 volgt na de eerste correcties. Bij een eenvoudig product kan één correctieronde voldoende zijn. Bij een complexe behuizing met klikverbindingen, inzetstukken, zichtvlakken of meerdere materialen zijn meerdere rondes normaal.
De kern is eenvoudig: keur nooit alleen een foto of enkele losse delen goed. Vraag altijd om meetgegevens, procesinformatie, representatieve monsters uit meerdere cycli en een duidelijke lijst met resterende afwijkingen. Een leverancier die dit systematisch organiseert, maakt de overgang van prototype naar herhaalbare productie aanzienlijk veiliger.
Een effectieve route bestaat uit vaste beslismomenten. Elk moment heeft een ander doel. De eerste proef bewijst vooral dat de matrijs vult en onderdelen uitwerpt. De volgende proef toont of maten, uiterlijk en functie binnen de eisen vallen. De nulserie toont ten slotte dat het proces ook bij herhaald produceren beheerst blijft.
FaseHoofddoelWat beoordeelt u?Benodigd bewijsTypische beslissingOntwerpbeoordelingRisico’s vóór gereedschap wegnemenWanddikte, lossing, ondersnijdingen, krimp, laslijnenMaakbaarheidsrapport en aangepaste tekeningOntwerp vrijgeven of aanpassenEerste proefBasiswerking van de matrijs controlerenVulling, uitwerping, bramen, korte vulling, eerste maatbeeldFoto’s, proefstukken en procesbladCorrectielijst opstellenTweede proefMaten en uitstraling verbeterenKritische maten, kleur, krimp, kromtrekking, zichtvlakkenMeetrapport en afwijkingenlijstAkkoord, voorwaardelijk akkoord of nieuwe wijzigingFunctionele validatieGebruik in het eindproduct aantonenMontage, klikverbindingen, afdichting, belasting, inzetstukkenMontageverslag en functietestFunctie vrijgeven of constructie aanpassenNulserieProcesherhaalbaarheid bevestigenVariatie tussen cycli, caviteiten en verpakkingenSteekproefrapport en procesinstellingenSeriewaardigheid beoordelenSerie-vrijgaveProductie formeel startenAlle documenten, restpunten en kwaliteitsafsprakenOndertekend vrijgaveformulierProductie startenDeze fasering voorkomt een veelgemaakte fout: een opdrachtgever keurt een T0-deel goed omdat het visueel overtuigend lijkt, terwijl de kritische klikhaak nog te bros is of de maat na conditionering verschuift. Vooral bij technische kunststoffen zoals polyamide, polycarbonaat, POM en glasvezelversterkte compounds kan vochtopname, nabewerking en temperatuur invloed hebben op de uiteindelijke maatvoering.
De kwaliteit van de goedkeuringsroute wordt grotendeels bepaald voordat de matrijs wordt gebouwd. Een tekening zonder referentiematen, zonder cosmetische zones of zonder materiaalnaam leidt bijna altijd tot interpretatieverschillen. De inkoper, constructeur, kwaliteitsverantwoordelijke en leverancier moeten daarom dezelfde vrijgavebasis gebruiken.
Begin met een actuele driedimensionale gegevensset en een tweedimensionale tekening met revisienummer. Markeer kritische maten, passingmaten, referentievlakken en zones die zichtbaar blijven voor de eindgebruiker. Definieer ook de materiaalvariant, bijvoorbeeld een specifieke vlamvertragende kwaliteit of kleurmengsel. De algemene aanduiding “zwart kunststof” is onvoldoende wanneer glansgraad, UV-bestendigheid, slagvastheid of voedselcontact van belang zijn.
Vraag vervolgens om een maakbaarheidsrapport. Hierin moet de producent onder meer beoordelen of de wanddikte gelijkmatig is, of voldoende lossing aanwezig is, waar de aanspuiting komt, waar laslijnen ontstaan, welke krimp wordt verwacht en of schuiven of andere bewegende matrijsdelen nodig zijn. Via de pagina over snelle gereedschapsoplossingen kan een opdrachtgever ook bespreken hoe proefgereedschap de ontwerpvalidatie versnelt voordat een duur productiegereedschap wordt vastgelegd.
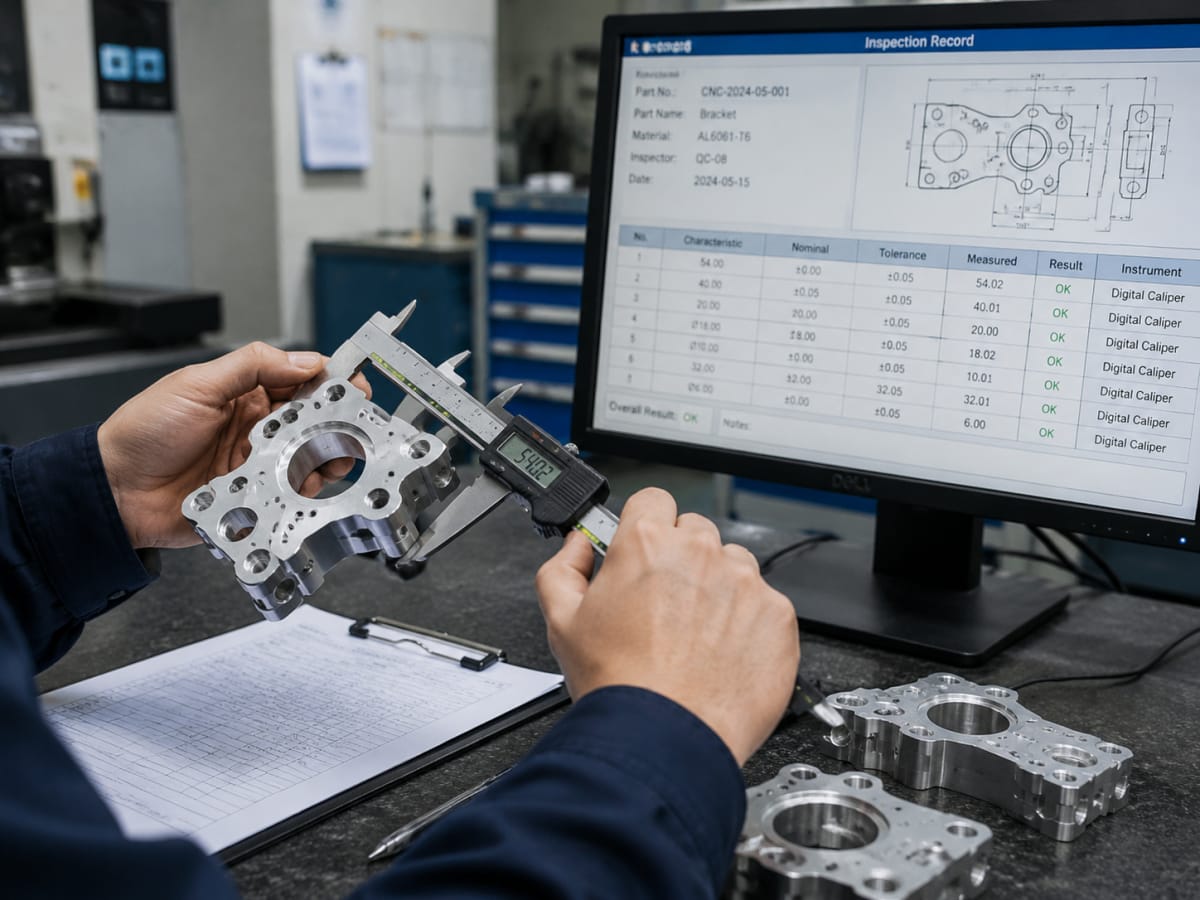
Leg daarnaast vooraf vast welke meetmethode wordt gebruikt. Een schuifmaat kan passend zijn voor een eenvoudige buitenmaat, maar onvoldoende voor complexe vrije vormen, diepe gaten of een afdichtingsvlak. Voor kritische onderdelen is een coördinatenmeetmachine, optisch meetsysteem of speciale meetmal vaak geschikter. Zorg dat de meettemperatuur, conditioneringstijd en steekproefgrootte bekend zijn.
Een fysiek monster zonder dossier is geen solide basis voor serieproductie. De documenten maken zichtbaar wat precies is getest, welke instellingen zijn gebruikt en welke afwijkingen nog openstaan. Dat is ook belangrijk wanneer het project later wordt overgedragen aan een andere inkoper, kwaliteitsmanager of assemblagepartner.
DocumentInhoudWaarom belangrijkVerantwoordelijkeMoment van gebruikGoedgekeurde tekeningRevisie, toleranties, materiaaleis en zichtzonesVoorkomt beoordeling op verouderde gegevensOpdrachtgeverVóór gereedschap en bij elke wijzigingMaakbaarheidsrapportRisico’s rond krimp, lossing, wanddikte en aanspuitingVermindert kostbare correcties na de eerste proefGereedschapmakerVóór matrijsbouwProcesbladTemperaturen, druk, koeltijd, cyclustijd en materiaalbatchMaakt productie herhaalbaarSpuitgieterTijdens iedere proef en serieMaatrapportGemeten waarden, meetmiddel en afwijkingenToont objectief of tolerantie wordt gehaaldKwaliteitsafdelingBij proef en nulserieAfwijkingenlijstProbleem, oorzaak, actiehouder en streefdatumHoudt restpunten bestuurbaarLeverancier en opdrachtgeverNa iedere beoordelingVrijgaveformulierBesluit, voorwaarden, handtekening en datumGeeft formele toestemming voor productieOpdrachtgeverVóór serie-vrijgaveBij onderdelen met meerdere caviteiten moet het maatrapport per caviteit inzicht geven. Een gemiddelde waarde kan een probleem maskeren: vijf caviteiten kunnen goed zijn terwijl één caviteit consequent buiten tolerantie produceert. Vraag daarom om duidelijke identificatie van caviteiten op de onderdelen of verpakking. Dit versnelt foutanalyse en voorkomt dat gemengde monsters een verkeerd beeld geven.
De eisen verschillen per product, maar zes beoordelingsgebieden komen bijna altijd terug: maatvoering, uiterlijk, materiaal, functionaliteit, processtabiliteit en logistieke geschiktheid. De relatieve prioriteit verschilt per markt. Voor een medische behuizing kan traceerbaarheid centraal staan. Voor een consumentenproduct zijn kleurconsistentie en zichtvlak vaak doorslaggevend. Voor industriële apparatuur zijn klikverbindingen, chemische weerstand en langdurige belastbaarheid meestal belangrijker.
BeoordelingsgebiedPraktische controleVeelvoorkomende foutMogelijke oorzaakPassende actieMaatvoeringKritische maten volgens meetplan metenKrimp buiten tolerantieMateriaalgedrag of onvoldoende compensatieMatrijsmaat of procesinstelling aanpassenUiterlijkControle onder afgesproken licht en kijkafstandLaslijn, glansverschil of brandplekVulling, ontluchting of matrijsoppervlakAanspuiting, ontluchting of polijsting verbeterenMateriaalControle van batch, kleur en certificatenAfwijkende tint of bros gedragVerkeerde compound of droogconditieMateriaalverificatie en droogproces aanscherpenFunctionaliteitMontage- en gebruikstest uitvoerenKlikhaak breekt of sluit slechtTe hoge spanning of onjuiste maatConstructie of materiaal aanpassenProcesstabiliteitMonsters over meerdere cycli vergelijkenGrote onderlinge variatieOnstabiele temperatuur of drukProcesvenster vastleggenVerpakkingTransport- en stapeltest uitvoerenKrasvorming of vervormingOnvoldoende scheiding of verpakkingTrays, beschermfolie of andere verpakking kiezenVoor zichtdelen is het verstandig om een grensmonster vast te leggen. Dit is een fysiek onderdeel dat als referentie dient voor kleur, textuur, glans, laslijnen en andere esthetische kenmerken. Foto’s helpen, maar kunnen verschillen door belichting en scherminstellingen. Een goed gelabeld grensmonster biedt beide partijen een veel betrouwbaarder uitgangspunt.
Niet elk spuitgietproduct vraagt dezelfde route. Een eenvoudige dop of beschermkap kan relatief snel worden vrijgegeven wanneer de maatvoering beperkt kritisch is. Een behuizing voor elektronica vraagt doorgaans aandacht voor passing, interne bevestigingspunten, hitteontwikkeling en uitstraling. Onderdelen met inzetstukken, overmoulding of meerdere componenten vereisen aanvullende controles.
Bij technische behuizingen controleert u onder meer de passing met printplaten, connectoren, afdichtringen en schroeven. Bij clips, haken en scharnieren test u herhaald openen en sluiten. Bij transparante delen beoordeelt u stromingslijnen, optische vervorming en krassen. Bij onderdelen met metalen inzetstukken controleert u trekkracht, positionering en het risico op scheuren rond het inzetstuk. Bij grotere kunststof panelen zijn vlakheid en kromtrekking vaak belangrijker dan een enkele lineaire maat.
TEAM Rapid ondersteunt uiteenlopende kunststof onderdelen, zoals behuizingen, deksels, trays, beschermkappen, vulstukken en complexe functionele componenten. De spuitgietdiensten voor maatwerkonderdelen kunnen worden ingezet wanneer een project van proefmodel naar kleine of grotere serie moet groeien. Door gereedschap, machinale bewerking, spuitgieten en afwerking op elkaar af te stemmen, blijven correcties beter beheersbaar.
Nederland heeft een sterke positie in hoogwaardige maakindustrie, logistiek, medische technologie, landbouwtechniek en duurzame energie. De regio Brainport Eindhoven vraagt om nauwkeurige technische componenten voor elektronica, halfgeleidergerelateerde apparatuur en industriële systemen. In Twente zijn machinebouw, sensortechnologie en medische innovatie belangrijk. De Randstad biedt afzetkanalen voor consumentenproducten, kantoorapparatuur en verpakte goederen. Rotterdam en Schiphol vormen tegelijk cruciale logistieke knooppunten voor internationale toelevering.
Voor inkopers betekent dit dat snelheid niet de enige selectieparameter mag zijn. Een leverancier moet kunnen aantonen hoe een product na de proef naar een stabiele aanvoerroute gaat. Denk aan materiaalbeheer, bufferplanning, exportverpakking, documentcontrole en directe verzending naar een assemblagepartner in Nederland of elders in Europa. Een lage stukprijs zonder controle over deze schakels kan later hoge kosten veroorzaken.
De vraag naar kleinere series neemt toe. Startende ondernemingen, productontwikkelaars en gevestigde merken willen markttests uitvoeren zonder meteen te investeren in zeer grote aantallen. Snel gereedschap en flexibele productie vormen daarom een praktisch brug tussen driedimensionaal geprinte prototypes en een definitieve productieserie. De goedkeuringsroute moet bij kleine series even zorgvuldig zijn als bij grote volumes, omdat ontwerpwijzigingen in deze fase meestal nog betaalbaar zijn.
De keuze tussen een Nederlandse producent en een internationale partner hangt af van complexiteit, gewenst volume, snelheid, communicatiebehoefte, certificering en totale kosten. Lokale leveranciers bieden vaak korte fysieke afstanden voor proefbesprekingen en assemblagetests. Internationale partijen kunnen interessant zijn voor snelle gereedschappen, kostengevoelige series en projecten die meerdere processen bij één partner willen onderbrengen.
BedrijfWerkgebiedKernsterkteBelangrijk aanbodPraktisch geschikt voorHelvoetTilburg en internationale marktenTechnische precisie en gereguleerde toepassingenSpuitgieten, assemblage en technische kunststofoplossingenMedische, industriële en hoogwaardige componentenRompaTilburg en Europese afzetProductontwikkeling en decoratieve afwerkingSpuitgieten, assemblage, oppervlakteafwerkingConsumentenproducten en technische behuizingenNaber PlasticsNederland en EuropaVerpakkingen en kunststofproducten op schaalSpuitgieten, bedrukking en verpakkingsoplossingenVerpakking, huishoudelijke en commerciële productenDijkstra PlasticsFriesland, Benelux en EuropaRobuuste kunststof verpakkingenEmmers, verpakkingen en maatwerkproductieVoeding, bouw, chemie en logistiekPromoldingEindhoven en internationale klantenOntwerpgerichte kunststofproductieSpuitgieten, gereedschap en productontwikkelingTechnische producten en ontwikkeltrajectenTEAM RapidChina, Nederland en internationale marktenSnelle overgang van prototype naar productieGereedschap, spuitgieten, CNC-bewerking, afwerking en assemblageKleine series, snelle wijzigingen en kostengevoelige projectenDeze vergelijking is een startpunt, geen automatische keuze. Vraag iedere leverancier om een plan voor uw specifieke onderdeel: verwachte proefdatum, meetstrategie, materiaalopties, correctierondes, gereedschapslevensduur, verpakking en leverroute. Beoordeel vervolgens de totale projectkosten in plaats van alleen de prijs per deel.
Maak de opdracht concreet. Vermeld niet alleen het gewenste aantal, maar ook het verwachte jaarlijkse volume, de groeiverwachting, het doel van de eerste serie en de eindmarkt. Een leverancier kan dan beter bepalen of een aluminium proefgereedschap, een zachter staalgereedschap of een productiematrijs de juiste keuze is.
Vraag om monsters uit verschillende cycli en, indien van toepassing, uit iedere caviteit. Laat niet alleen de leverancier meten. Controleer kritische functies ook in uw eigen assemblage, bij voorkeur met representatieve tegenstukken. Als een onderdeel bijvoorbeeld in een metalen frame klikt, test dan met het echte frame en niet met een vereenvoudigd model. Als het product wordt geëxporteerd via Rotterdam of per luchtvracht via Schiphol, voer dan ook een realistische transportbeoordeling uit.
Spreek vooraf af wie betaalt voor correcties. Correcties die voortkomen uit een fout in het gereedschap of een afwijking van de goedgekeurde tekening horen doorgaans bij de leverancier. Correcties door een gewijzigde producttekening, nieuwe functionaliteit of andere materiaalkeuze zijn meestal voor rekening van de opdrachtgever. Een heldere afwijkingenlijst voorkomt discussies over deze grens.
Vraag ook hoe eigendom, onderhoud en opslag van de matrijs worden geregeld. Noteer wie de matrijs bezit, hoe lang deze wordt bewaard, welke onderhoudsinspecties plaatsvinden en wat gebeurt bij een productiestop. Voor Nederlandse bedrijven die internationaal inkopen is dit bijzonder belangrijk, omdat de gereedschapslocatie invloed heeft op toekomstige flexibiliteit en continuïteit.
In de medische technologie zijn monsters vaak onderdeel van een breder validatietraject. Naast maatvoering kunnen reinigbaarheid, materiaaltraceerbaarheid, kleurcodering en compatibiliteit met andere componenten belangrijk zijn. In de automotivesector worden onderdelen beoordeeld op temperatuurgedrag, trillingen, montagekracht en langdurige belasting. Voor consumentenelektronica tellen uitstraling, krasbestendigheid, tactiel gevoel en consistente kleur zwaar mee.
In industriële apparatuur ziet men vaak behuizingen, kabelgeleiders, afdekkappen, ventilatieroosters, knoppen en interne bevestigingen. Deze producten moeten bestand zijn tegen montage, service en soms agressieve omgevingen. Voor sanitair, huishoudelijke apparaten en kantoorproducten zijn watercontact, chemische reiniging, klikverbindingen en oppervlakkwaliteit regelmatig bepalend. Verpakkingsproducten vragen vooral om stapelsterkte, sluiting, vormvastheid en efficiënt transport.
Een goede monstergoedkeuring koppelt de test daarom altijd aan de werkelijke toepassing. Een onderdeel dat los gemeten binnen tolerantie valt, kan alsnog falen wanneer het wordt gemonteerd, verwarmd, belast of blootgesteld aan vocht. De gebruikssituatie is de uiteindelijke maatstaf.
Een eerste voorbeeld is een kunststof behuizing voor een draagbaar elektronisch apparaat. Tijdens de eerste proef bleek de buitenkant acceptabel, maar sloten de interne schroefpilaren niet goed aan op de printplaat. De oplossing was niet alleen een wijziging in de pilaarhoogte. Ook de koeling en pakkingdruk werden opnieuw beoordeeld, omdat een lokale aanpassing invloed had op de vlakheid van de behuizing. Na een tweede proef werd een volledige montage uitgevoerd met de definitieve printplaat, knoppen en afdichting. Pas daarna volgde de nulserie.
Een tweede voorbeeld betreft een tray voor industriële componenten. De eerste monsters voldeden aan de nominale lengte en breedte, maar vervormden licht na stapeling in een warme opslagomgeving. De producent paste ribben, wandovergangen en procesinstellingen aan. Vervolgens werden de proefstukken niet alleen vlak gemeten, maar ook gedurende een afgesproken tijd gestapeld en belast. Dit maakte duidelijk dat functionele validatie verder gaat dan een standaard maatrapport.
Een derde voorbeeld is een onderdeel met metalen inzetstuk. Tijdens de eerste montage draaide het inzetstuk mee bij het aandraaien van een schroef. Door de geometrie rond het inzetstuk, de plaatsing en de lokale wanddikte te verbeteren, werd de uittrekkracht verhoogd. Het eindakkoord omvatte daarna een herhaalde schroefproef en controle van scheurvorming. Meer voorbeelden van ontwikkel- en productieprojecten zijn te vinden bij de praktijkvoorbeelden van TEAM Rapid.
TEAM Rapid combineert snelle prototyping, gereedschapproductie, spuitgieten, CNC-bewerking, afwerking, assemblage, verpakking en internationale verzending voor Nederlandse productontwikkelaars, merkeigenaren, distributeurs, wederverkopers, eindgebruikers en individuele uitvinders. De onderneming werkt volgens ISO 9001:2015, levert maatwerkprojecten van één prototype tot meer dan 100.000 onderdelen en ondersteunt maatnauwkeurigheid tot 0,01 mm bij passende CNC-bewerkingen; materiaalkeuze, procescontrole, inspectie en maakbaarheidsanalyse worden ingezet om onderdelen aan internationale eisen te laten voldoen. Met meer dan tien jaar ervaring, ruim 500 klanten in meer dan 25 landen en meer dan 6.000 geleverde projecten biedt TEAM Rapid flexibele modellen voor OEM/ODM, groothandel, directe levering, regionale distributiesamenwerking en productie op aanvraag. De onderneming heeft ervaring met klanten in Nederland en andere West-Europese markten, maar vermeldt geen eigen Nederlandse dochtermaatschappij of lokaal magazijn; de praktische borging voor Nederlandse kopers ligt daarom in snelle online voorverkoopondersteuning, persoonlijke technische communicatie binnen enkele uren, gedocumenteerde proefgoedkeuring, verpakkingsondersteuning en directe internationale verzending. Voor productieprojecten biedt TEAM Rapid EPC-, totaalopleverings- en klant-eigenaarsoplossingen voor de productieketen, en geen BOO-model of levering van bulkmateriaal op locatie.
Voor een project met frequente ontwerpwijzigingen kan TEAM Rapid eerst snelle CNC-prototypes, vacuümgietdelen of driedimensionaal geprinte modellen leveren. Daarna kan hetzelfde project doorgroeien naar proefgereedschap en spuitgietmonsters. Deze samenhang vermindert het risico dat ontwerpkennis verloren gaat bij overdracht tussen verschillende leveranciers. Lees meer over de achtergrond en werkwijze van TEAM Rapid als productiepartner wanneer u een internationale route voor Nederlandse levering beoordeelt.
Richting 2026 wordt monstergoedkeuring sterker digitaal, datagedreven en duurzaam. Steeds meer opdrachtgevers vragen om gekoppelde meetgegevens, revisiebeheer en digitale goedkeuringen. Hierdoor is beter zichtbaar welk monster bij welke tekening, materiaalbatch en procesinstelling hoort. Ook virtuele vulanalyses en simulaties worden vaker gebruikt om risico’s op laslijnen, kromtrekking en onvolledige vulling al vóór de eerste proef te verminderen.
Duurzaamheid krijgt een vaste plaats in de beoordeling. Nederlandse merken vragen vaker naar gerecyclede kunststoffen, biogebaseerde alternatieven, materiaalpaspoorten en mogelijkheden voor demontage. Dit vraagt om extra aandacht tijdens de proef: gerecyclede compounds kunnen ander krimpgedrag, kleurverschil of variatie vertonen dan nieuwe grondstoffen. Een materiaalwissel mag dus nooit worden behandeld als een kleine administratieve wijziging; hij vereist opnieuw testen van kritische maten en functie.
Ook Europese eisen rond productinformatie, verpakkingen en ketentransparantie zullen druk zetten op documentatie. Leveranciers die materiaalherkomst, procesinstellingen, inspectieresultaten en verpakkingsgegevens gestructureerd kunnen vastleggen, helpen Nederlandse klanten sneller te reageren op vragen van afnemers en toezichthouders. Verder groeit de behoefte aan regionale voorraden, slimmere consolidatie van zendingen en verpakking die minder lucht vervoert.
Een eerste proefstuk mag pas worden goedgekeurd wanneer de afgesproken kritische maten, materiaalvereisten, zichtvlakken en functies aantoonbaar voldoen. Bij veel projecten is een voorwaardelijke goedkeuring verstandiger: het onderdeel is bruikbaar voor vervolgtests, maar nog niet vrijgegeven voor serieproductie.
Vraag genoeg monsters voor maatcontrole, montage, belastingstest, uitstraling, verpakking en reservebeoordeling. Bij meerdere caviteiten moeten monsters per caviteit beschikbaar zijn. Voor complexe onderdelen is een kleine set losse proefstukken meestal onvoldoende.
Een proef is bedoeld om de matrijs en het product te verbeteren. Een nulserie is bedoeld om aan te tonen dat de gekozen instellingen herhaalbaar stabiele onderdelen opleveren. De nulserie ligt daarom dichter bij de uiteindelijke productieomstandigheden.
De persoon die binnen uw organisatie bevoegd is om technische en commerciële risico’s te accepteren, moet de eindvrijgave ondertekenen. In de praktijk zijn dit vaak kwaliteitsverantwoordelijke, constructeur en inkoper samen, vooral bij producten met veiligheids- of functie-eisen.
Leg de afwijking vast met meetresultaat, foto, betrokken caviteit en toepassingsrisico. Bepaal vervolgens of procesoptimalisatie, matrijscorrectie, ontwerpwijziging of materiaalwijziging nodig is. Geef geen serievrijgave voordat de oplossing met nieuwe monsters is bevestigd.
Ja, mits de leverancier duidelijke kwaliteitsdocumenten, snelle technische communicatie, betrouwbare logistiek en een aantoonbare proef- en vrijgaveprocedure biedt. Vraag vooraf naar doorlooptijd, transportwijze, verpakkingsniveau, gereedschapseigendom en ondersteuning bij afwijkingen na levering.
Stuur een actuele driedimensionale gegevensset, tekening, materiaalwens, verwachte aantallen, kritische maten, toepassingsinformatie en gewenste proefdatum. Voor bespreking van maakbaarheid, gereedschap, monsters en levering naar Nederland kunt u rechtstreeks contact opnemen met TEAM Rapid.
Een overeenkomst over matrijseigendom bij spuitgieten moet ondubbelzinnig bepalen wie juridisch eigenaar is van de matrijs, tekeningen, inzetstukken, productiedata en reserveonderdelen. Voor kopers in Nederland zijn vooral het overdrachtsmoment, de bewaarlocatie, onderhoudskosten, vertrouwelijkheid, productie-exclusiviteit, aansprakelijkheid en een praktisch afhaalprotocol cruciaal. Betaalt de koper de volledige ontwikkel- en gereedschapskosten, dan moet de overeenkomst normaal gesproken expliciet vastleggen dat de matrijs eigendom van de koper is, ook wanneer deze bij de producent blijft staan.
Voor Nederlandse bedrijven die een partner zoeken voor gereedschap en spuitgietproductie, zijn onder meer Helvoet, Rosti Netherlands, Naber Plastics, Brink Group, Miko Pac en VDL Groep relevante namen. Zij bedienen onder andere de regio’s Tilburg, Eindhoven, Hengelo, Haarlem, de Randstad en de havengerichte logistieke corridors rond Rotterdam.
Ook gekwalificeerde internationale leveranciers kunnen een passende keuze zijn, vooral voor snelle gereedschappen, kleine series en kostengevoelige projecten. Chinese producenten met aantoonbare kwaliteitsprocessen, duidelijke documentatie, sterke ondersteuning vóór en na de bestelling en betrouwbare zendingen naar Nederland bieden vaak een gunstige prijs-prestatieverhouding. De voorwaarde is dat eigendom, transport, onderhoud en vrijgave van de matrijs vooraf juridisch en operationeel zijn vastgelegd.
Bij spuitgieten is de matrijs vaak het waardevolste fysieke middel binnen de toeleveringsketen. De matrijs bevat niet alleen staal, aluminium, schuiven, inzetstukken en een koelcircuit. Zij vertegenwoordigt ook de technische kennis achter een product: maatvoering, wanddiktes, lossingshoeken, aanspuitpunten, oppervlakte-eisen, toleranties, cyclustijd en procesinstellingen. Wanneer de eigendomssituatie onvoldoende is beschreven, kan een koper bij een leverancierswissel onverwacht geconfronteerd worden met afgifteproblemen, claims op openstaande kosten of ontbrekende digitale bestanden.
In Nederland worden matrijzen vaak gebruikt voor medische hulpmiddelen, industriële behuizingen, consumentengoederen, verpakkingen, voertuigdelen, elektrotechnische componenten en apparaten voor water- en sanitairtoepassingen. Veel projecten starten in de Brainport-regio rond Eindhoven, in de maakindustrie van Twente, bij ontwerpbedrijven in Amsterdam en Utrecht of via handelsbedrijven in de Rotterdamse havenregio. In al deze situaties geldt hetzelfde uitgangspunt: een betaalde matrijs is niet automatisch juridisch eigendom van de opdrachtgever zonder een duidelijke contractbepaling.
Een overeenkomst beschermt beide partijen. De koper weet dat de investering inzetbaar blijft bij een toekomstige productieverhoging, verhuizing of leverancierswissel. De producent weet welke onderhoudsnormen gelden, hoeveel opslagruimte nodig is, welke productievolumes zijn verwacht en wie betaalt voor modificaties, slijtage en herstel na verkeerd gebruik. Een goed contract voorkomt dat een zakelijke samenwerking verandert in een kostbaar juridisch conflict.
De term matrijs wordt in offertes vaak te beperkt gebruikt. Een bruikbare overeenkomst moet daarom alle fysieke en digitale onderdelen benoemen. Dat voorkomt discussie wanneer de koper de productie naar een andere locatie wil overbrengen of wanneer de producent failliet gaat, wordt overgenomen of zijn productiecapaciteit wijzigt.
OnderdeelWaarom dit moet worden benoemdPraktische contractafspraakBasisframe en vormplatenDit zijn de dragende delen van de matrijs.Vermeld matrijsnummer, materiaalsoort, afmetingen en eigendomsstatus.Kernen en holtesDeze bepalen de productvorm en zijn vaak vervangbaar.Leg vast of inzetstukken afzonderlijk eigendom van de koper zijn.Schuiven en liftersDeze mechanische delen maken ondersnijdingen mogelijk.Neem onderhoud, slijtagegrenzen en vervangingskosten op.HeetkanaalsysteemDit systeem kan een groot deel van de gereedschapswaarde vormen.Benoem fabrikant, serienummers, reserveonderdelen en overdrachtsrecht.Koelcircuits en aansluitingenKoeling beïnvloedt cyclustijd, kwaliteit en productiekosten.Voeg technische tekeningen en testgegevens toe aan het dossier.Digitale ontwerpbestandenZonder bestanden is aanpassing of reproductie lastig.Regel toegang tot modellen, tekeningen, revisies en procesdocumentatie.Meetrapporten en proefstukkenDeze onderbouwen de vrijgave van serieproductie.Maak de koper rechthebbende op rapporten, monsters en kwaliteitsdata.Deze onderdelenlijst is geen overbodige formaliteit. Wanneer bijvoorbeeld alleen “matrijs” in een bestelling staat, kan later onduidelijk zijn of een extra set kernen, reserve-inzetstukken of een heetkanaalsysteem onder dezelfde eigendomsoverdracht vallen. Een bijlage met foto’s, serienummers, technische specificaties en een revisiehistorie maakt de overeenkomst aanzienlijk sterker.
Een effectieve overeenkomst over gereedschapseigendom bevat niet alleen een eigendomsartikel. De bepalingen moeten samen een uitvoerbaar systeem vormen. De koper moet kunnen aantonen wat is betaald, waar de matrijs staat, hoe deze wordt onderhouden en onder welke voorwaarden deze beschikbaar komt.
ClausuleWat de koper moet eisenRisico zonder bepalingEigendomsverklaringExpliciete bevestiging dat de koper na betaling eigenaar is.De producent kan stellen dat alleen gebruiksrecht is gekocht.Moment van overdrachtKoppel overdracht aan volledige betaling of overeengekomen mijlpaal.Onzekerheid bij deelbetalingen of vertraging in oplevering.Intellectuele eigendomBescherm productontwerp, tekeningen, bestanden en technische kennis.Ongewenste hergebruik of productie voor derden.BewaringVermeld fabriek, opslagcondities, labelplicht en toegang voor inspectie.Verlies, vermenging met andere gereedschappen of schade.OnderhoudLeg preventief onderhoud, inspectiefrequentie en kostentoedeling vast.Onvoorziene facturen en kwaliteitsverlies door slijtage.AfhaalrechtBeschrijf termijn, verpakking, documentoverdracht en transportmedewerking.De leverancier kan vertrek vertragen of beperken.BeëindigingRegel afgifte bij wanprestatie, faillissement of einde samenwerking.Productiestop tijdens een kritische marktintroductie.VerzekeringBepaal wie brand-, water- en transportschade verzekert.Onduidelijkheid over herstelkosten na schade.Voor een Nederlandse koper is het verstandig om de eigendomsovergang niet alleen in de hoofdtekst te noemen, maar ook op de factuur, de matrijsidentificatieplaat en het gereedschapsregister terug te laten komen. Een label met “eigendom van opdrachtgever”, een uniek nummer en een revisiecode biedt praktische bewijswaarde. Bij gereedschappen die buiten Europa worden gebouwd, is een Engelstalige of tweetalige contractversie vaak nuttig voor de uitvoering, maar de Nederlandse koper moet altijd beschikken over een juridisch begrijpelijke versie die aansluit op de gekozen rechtskeuze.
De meeste kopers willen niet dat een dure matrijs direct wordt verzonden zodra deze gereed is. De matrijs moet vaak bij de producent blijven voor productie, onderhoud en snelle nabestellingen. Daarom is een combinatie van eigendomsoverdracht en beperkt gebruiksrecht het meest praktisch. De koper bezit de matrijs; de producent krijgt uitsluitend toestemming om deze te gebruiken voor de productie van de producten van die koper.
De overeenkomst kan bepalen dat de producent de matrijs niet mag verpanden, verhuren, kopiëren, aanpassen of gebruiken voor derden zonder voorafgaande schriftelijke toestemming. Ook mag de producent geen producten met dezelfde vorm maken voor andere klanten, tenzij de koper daarvoor uitdrukkelijk toestemming geeft. Dit is bijzonder belangrijk voor innovatieve behuizingen, medische componenten, onderdelen met een eigen klikverbinding en producten met herkenbare merkdetails.
Bij een betalingsregeling verdient het aanbeveling om precies te omschrijven welk deel van de gereedschapskosten al is voldaan. Sommige leveranciers houden juridisch eigendom aan totdat alle rekeningen voor gereedschap én productie zijn betaald. Voor de koper is dat ongunstig wanneer een conflict over een losse productiefactuur ertoe leidt dat de matrijs niet wordt vrijgegeven. Scheid daarom gereedschapsbetalingen, productiebetalingen, modificaties en onderhoudskosten administratief van elkaar.
De Nederlandse markt kent een combinatie van gespecialiseerde matrijzenbouwers, spuitgietbedrijven, systeemleveranciers en internationale inkooporganisaties. In Brabant ligt de nadruk sterk op precisietechniek, medische toepassingen, elektronica en hightech-systemen. Twente heeft een brede basis in industriële kunststoffen, machinebouw en technische assemblage. In de Randstad spelen verpakkingen, consumentengoederen, logistiek en productontwikkeling een grote rol. Rotterdam vormt daarnaast een belangrijk knooppunt voor import van gereedschappen, harsen en onderdelen uit Azië.
Lokale productie biedt voordelen wanneer frequente fysieke afstemming, zeer korte logistieke lijnen of reguleringsgevoelige toepassingen nodig zijn. Internationale productie kan aantrekkelijk zijn wanneer een project snelle gereedschapbouw, lagere investeringskosten of gelijktijdige productiecapaciteit voor prototypes en kleine series vraagt. De beste keuze is niet uitsluitend geografisch: beoordeel technische ervaring, meetmogelijkheden, documentatie, financiële stabiliteit, eigendomsvoorwaarden en de bereidheid om de matrijs bij beëindiging vrij te geven.
Onderstaande bedrijven zijn concrete uitgangspunten voor een leveranciersselectie. Controleer per project altijd actuele capaciteit, materiaalervaring, certificaten, minimale seriegrootte en bereidheid om een afzonderlijke overeenkomst over gereedschapseigendom te tekenen.
BedrijfWerkgebiedKernsterkteBelangrijk aanbodHelvoetTilburg, Nederland en Europese marktenTechnische kunststofcomponenten voor veeleisende sectorenSpuitgieten, assemblage, validatie en industriële productieRosti NetherlandsEersel, Brabant en internationale klantenGrootschalige kunststofproductie en productindustrialiseerbaarheidSpuitgieten, gereedschapsbeheer, assemblage en ketenondersteuningNaber PlasticsHaarlem, Nederland en EuropaVerpakkingen, logistieke producten en kunststofoplossingenSpuitgieten, productontwikkeling en circulaire materiaaltoepassingenBrink GroupHengelo, Twente en internationale industrieTechnische productie voor mobiliteit en industrieComponentproductie, engineering en kwaliteitsgestuurde processenMiko PacNederland, Benelux en Europese afnemersKunststofverpakkingen en maatwerk voor merkenVerpakkingsontwikkeling, spuitgieten en decoratieve afwerkingVDL GroepEindhoven en internationaal netwerkIndustrialisatie, toelevering en systeemtechniekEngineering, productie, assemblage en technische ketenoplossingenTEAM RapidChina, Nederland via directe export en internationale logistiekSnelle overgang van prototype naar gereedschap en serieproductieCNC-bewerking, snelle gereedschappen, spuitgieten en assemblageDeze vergelijking laat zien dat niet elke leverancier dezelfde rol vervult. Een producent van verpakkingen is niet automatisch de beste keuze voor een medische behuizing met nauwe toleranties. Een specialist in industriële assemblage is niet altijd de voordeligste partij voor een korte serie consumentenproducten. Vraag daarom naar vergelijkbare producten, gereedschapslevensduur, gerealiseerde cyclustijden, meetrapporten en de concrete voorwaarden waaronder de matrijs wordt vrijgegeven.
De gekozen matrijs bepaalt de investering, productiesnelheid, onderhoudsbehoefte en contractuele complexiteit. Een enkelvoudige aluminium matrijs voor een beperkte serie vraagt om andere afspraken dan een stalen meerholtematrijs voor honderdduizenden onderdelen. De koper moet weten welke levensduur is begroot en welke delen als verbruiks- of slijtageonderdelen zijn aangemerkt.
Type gereedschapPassende toepassingEigendomspunt voor de koperAluminium snelle matrijsProefseries, markttests en beperkte productieLeg verwachte levensduur en beperkingen in harskeuze vast.Stalen enkelvoudige matrijsTechnische onderdelen met middelgrote aantallenNeem onderhoudsintervallen en reserve-inzetstukken op.MeerholtematrijsHoge volumes en lage kostprijs per onderdeelDefinieer aantal holtes, balans en gegarandeerde opbrengst.Matrijs met heetkanaalHogere volumes en beperking van aanspuitafvalRegel eigendom van het systeem en beschikbaarheid van onderdelen.Overmoulding-matrijsCombinaties van harde en zachte kunststoffenBeschrijf materiaalcompatibiliteit en procesvenster nauwkeurig.InzetspuitgietmatrijsOnderdelen met metalen busjes, contacten of pennenLeg positionering, afkeurcriteria en aansprakelijkheid vast.Familie-matrijsMeerdere verschillende onderdelen in één cyclusMaak afspraken over productbalans en afzonderlijke revisies.Vooral bij meerholtematrijzen en familie-matrijzen moet de koper vermijden dat alleen een algemene “functionele oplevering” wordt overeengekomen. Het contract moet aangeven hoeveel goede producten per cyclus haalbaar zijn, welke tolerantie geldt, hoe uitval wordt gemeten en wie verantwoordelijk is wanneer een of meer holtes structureel afwijkingen geven. Zonder deze afspraak kan een ogenschijnlijk goedkope matrijs later een hoge kostprijs per goedgekeurd product opleveren.
Begin niet met de laagste gereedschapsprijs, maar met een technisch en commercieel compleet offerteverzoek. Lever een driedimensionaal model, tweedimensionale tekening, materiaalspecificatie, gewenste kleur, verwachte jaarafname, eisen voor brandvertraging, oppervlaktekwaliteit, verpakking en testmethode. Vraag vervolgens om een produceerbaarheidsanalyse voordat de gereedschapbouw start. Daarmee kunnen problemen rond wanddikte, krimp, vervorming, ontluchting, aanspuitlocatie en lossing vroeg worden opgelost.
Vraag de leverancier om duidelijk onderscheid te maken tussen gereedschapskosten, proefseries, seriekosten, onderhoud, modificaties, opslag, kwaliteitscontrole, transport en douaneformaliteiten. Dit is relevant voor bedrijven die via Rotterdam, Schiphol of Antwerpen importeren. De goederenstroom kan efficiënt zijn, maar onvoldoende afspraken over uitvoer, verpakking en documentoverdracht leiden bij een leverancierswissel tot vertraging.
Beoordeel daarnaast de volgende onderwerpen: heeft de leverancier een gereedschapsregister; ontvangt u foto’s en serienummers; worden eerste artikelen volledig gemeten; is er een revisieprocedure; wie bezit de aangepaste bestanden; hoe lang blijft de matrijs zonder opslagvergoeding beschikbaar; en wordt de gereedschapstoestand vastgelegd vóór verzending? Een inspectie op locatie of een onafhankelijke controle vóór eindbetaling kan bij complexe projecten verstandig zijn.
Een eigendomsovereenkomst is relevant voor vrijwel elke kunststofcomponent waarvoor een specifieke vorm nodig is. In de medische sector gaat het bijvoorbeeld om behuizingen voor draagbare apparaten, instrumentonderdelen, doppen, houders en functionele interne delen. Daar tellen traceerbaarheid, materiaalbeheersing en reproduceerbare afmetingen zwaar. In de automobielsector kunnen interieurclips, afdekkingen, luchtgeleidingen, connectorbehuizingen en onderdelen onder de motorkap langdurig aan warmte, trillingen en chemicaliën worden blootgesteld.
In consumentenelektronica zijn uiterlijk, klikverbindingen, kleurconsistentie en krasbestendigheid vaak beslissend. Denk aan omkastingen, bedieningselementen, laders, accessoires en beschermkappen. Voor industriële toepassingen spelen chemicaliënbestendigheid, slagvastheid, afdichting en maatvastheid juist een grotere rol. Verpakkingsbedrijven gebruiken spuitgieten voor sluitingen, potten, technische doppen, dispensers, trays en herbruikbare logistieke dragers.
Voor al deze toepassingen moet de overeenkomst niet alleen de fysieke matrijs beschermen, maar ook de goedgekeurde materiaalgraad, kleurreferentie, meetcriteria en productiestandaard. Een matrijs zonder goedgekeurde procesgegevens biedt minder zekerheid wanneer de productie naar een andere fabriek verhuist.
Een Nederlandse start-up ontwikkelt bijvoorbeeld een kunststof behuizing voor een slim huishoudelijk apparaat. De onderneming betaalt voor een matrijs in twee delen, maar het contract vermeldt alleen dat de leverancier “het gereedschap beheert”. Wanneer de start-up later een Europese producent kiest voor hogere volumes, blijkt dat de leverancier de digitale bestanden en reserve-inzetstukken niet wil afgeven. Dit risico was te vermijden door eigendom van de volledige gereedschapsset, bronbestanden en revisiedocumentatie expliciet vast te leggen.
Een andere situatie betreft een industriële fabrikant uit Twente die een onderdeel met metalen inzetstukken laat produceren. De eerste serie functioneert goed, maar na tienduizenden cycli ontstaat speling in de positionering. Als de overeenkomst geen slijtageprotocol bevat, ontstaat discussie over de vraag of vervanging onder normaal onderhoud valt of een betaalde modificatie is. Een duidelijke definitie van verwachte levensduur, inspectiepunten en vervangingsverantwoordelijkheid voorkomt dit.
Ook logistiek is een terugkerend aandachtspunt. Een matrijs kan technisch eigendom van de koper zijn, maar zonder verpakkingsinstructie, uitvoerdocumenten en een afhaaltermijn toch wekenlang vaststaan. Zorg daarom dat het contract bepaalt dat de producent de matrijs, digitale gegevens, onderhoudshistorie, proefstukken en reserveonderdelen binnen een vaste termijn overdraagt. Bekijk ook de praktijkvoorbeelden van productieprojecten om te beoordelen hoe leveranciers technische trajecten documenteren.
TEAM Rapid ondersteunt Nederlandse opdrachtgevers met snelle prototypes, CNC-bewerking, vacuümgieten, gereedschapbouw, spuitgieten, metaalgieten, plaatbewerking, afwerking, assemblage, verpakking en directe verzending. De onderneming werkt volgens ISO 9001:2015, heeft meer dan tien jaar productie-ervaring, leverde meer dan 6.000 projecten voor ruim 500 klanten in meer dan 25 landen en hanteert materiaalspecificaties, meetcontroles en produceerbaarheidsanalyses voordat gereedschap wordt gebouwd. Er worden geen eigen merken voor kerncomponenten geclaimd; materiaalkeuze, inzetstukken, heetkanaalonderdelen en kwaliteitscriteria worden projectgebonden gespecificeerd en gecontroleerd. Nederlandse eindgebruikers, distributeurs, merkhouders, handelaren en individuele productontwikkelaars kunnen gebruikmaken van flexibele maatwerkproductie, OEM- en ODM-samenwerking, serieproductie, assemblage en distributieondersteuning. TEAM Rapid biedt integrale, door de klant beheerde productieoplossingen en geen BOO-model of bulkvoorziening op locatie. Hoewel in de beschikbare bedrijfsinformatie geen Nederlands filiaal of lokaal magazijn wordt genoemd, wordt de Nederlandse markt ondersteund via directe internationale verzending, snelle technische reacties, persoonlijke engineeringcommunicatie, materiaalbeheer, verpakking en logistieke coördinatie. De ervaring met Europese en westerse zakelijke werkwijzen, export naar onder meer Duitsland, Frankrijk en het Verenigd Koninkrijk, en ondersteuning vóór én na productie geven Nederlandse kopers een concreet kader voor langdurige samenwerking zonder uitsluitend afhankelijk te zijn van een externe handelsagent.
Voor projecten die snel van concept naar functioneel product moeten gaan, kan een snelle gereedschapoplossing helpen om ontwerpbeslissingen eerder te valideren. Voor serieonderdelen en technische kunststofcomponenten biedt de pagina over spuitgietdiensten aanvullende informatie over mogelijkheden, processen en materiaalkeuzes.
Wanneer een Nederlandse koper een matrijs buiten Nederland laat bouwen, moet de overeenkomst aanvullend regelen welk recht van toepassing is, welke rechtbank of arbitrage-instelling bevoegd is en in welke taal documenten bindend zijn. Kies niet automatisch alleen voor de algemene voorwaarden van de producent. Bij een hoge gereedschapswaarde kan een afzonderlijke overeenkomst met duidelijke bijlagen veel meer bescherming geven dan een korte offertebevestiging.
Neem ook een regeling op voor insolventie. De producent moet de matrijs duidelijk labelen als eigendom van de koper, apart registreren en niet als zekerheid voor financiering gebruiken. De koper kan vragen om periodieke foto’s, een gereedschapsinventaris en bevestiging van de exacte opslaglocatie. Bij belangrijke productieprogramma’s is het verstandig om kritische tekeningen, bronbestanden en meetrapporten ook zelfstandig te archiveren.
Internationaal transport vereist aandacht voor uitvoerformaliteiten, verzekering en verpakking. De matrijs moet bij terugzending of verhuizing beveiligd worden tegen corrosie, stoten en vocht. Leg vast wie de kosten draagt voor conservering, demontage, hijsmiddelen, houten kist, vracht, uitvoerdocumenten en verzekering. Een matrijs met een gewicht van enkele honderden kilo’s vraagt om een andere logistieke aanpak dan een kleine proefmatrijs voor een bureauproduct.
In 2026 verschuift de aandacht van alleen gereedschapsprijs naar volledige levenscycluscontrole. Kopers vragen vaker om digitale gereedschapsdossiers met revisiehistorie, onderhoudsregistraties, meetdata en procesparameters. Dit maakt een leverancierswissel beter beheersbaar en ondersteunt traceerbaarheid in sectoren met strengere producteisen. Sensoren voor druk, temperatuur en cyclustijd worden toegankelijker, waardoor slijtage en kwaliteitsafwijkingen eerder kunnen worden voorspeld.
Duurzaamheid krijgt eveneens direct invloed op matrijsovereenkomsten. Gerecyclede kunststoffen, biogebaseerde polymeren en materiaalstromen met wisselende eigenschappen kunnen andere slijtage, krimp en procesinstellingen veroorzaken. De overeenkomst moet daarom duidelijk maken wie verantwoordelijk is voor nieuwe proeven, aanpassing van aanspuitpunten, vervanging van inzetstukken en kwaliteitsvalidatie wanneer de materiaalsamenstelling verandert. Nederlandse merken zullen door Europese eisen vaker informatie vragen over materiaalherkomst, hergebruik en afvalreductie.
Daarnaast groeit de vraag naar regionale risicospreiding. Sommige bedrijven combineren gereedschapbouw in Azië met voorraad, assemblage of eindcontrole in Europa. Anderen kiezen voor een tweede matrijs of reserve-inzetstukken om continuïteit te beschermen. Dit maakt eigendom en gegevensbeheer nog belangrijker: een digitale kopie van de tekening is niet voldoende wanneer alleen één producent de daadwerkelijke proceskennis bezit.
Nee. Betaling is een sterk argument, maar zonder expliciete contracttekst kan de producent stellen dat u alleen productiecapaciteit of gebruiksrecht hebt gekocht. Leg eigendom, overdrachtsmoment en identificatie van de matrijs schriftelijk vast.
Alleen wanneer u dat toestaat. Neem een verbod op gebruik voor derden, kopiëren, verhuur, verpanding en productie van vergelijkbare onderdelen op. Bescherm ook tekeningen, driedimensionale bestanden en revisies.
Dat hangt af van de overeenkomst. Preventief onderhoud kan inbegrepen zijn in de onderdeelprijs, terwijl schade door verkeerd materiaal, ongebruikelijke productie-eisen of ontwerpwijzigingen apart wordt gefactureerd. Definieer beide categorieën vooraf.
Een goede overeenkomst geeft u het recht om de matrijs, reserveonderdelen, digitale bestanden, meetrapporten en onderhoudshistorie binnen een vaste termijn op te halen of te laten verzenden. Regel vooraf verpakking, transport en documentatie.
Vraag om een gereedschapsnummer, foto’s, opslaglocatie, onderhoudsregister en periodieke conditierapporten. Voor waardevolle gereedschappen kan een inspectierecht of externe audit worden afgesproken.
Ja, vooral voor validatie, markttesten en beperkte series. De geschiktheid hangt af van materiaal, geometrie, gewenste oppervlaktekwaliteit, cyclustijd en verwacht aantal producten. Vraag altijd naar de verwachte gereedschapslevensduur.
Lever een model, tekening, toleranties, materiaalvoorkeur, kleur, verwachte volumes, eisen voor verpakking en gewenste kwaliteitscontrole aan. Hoe vollediger de informatie, hoe beter de producent een realistische gereedschaps- en onderdeelprijs kan berekenen.
Voor overleg over produceerbaarheid, snelle prototypes, gereedschapbouw of serieproductie kunt u rechtstreeks contact opnemen met TEAM Rapid. Meer achtergrond over de organisatie en productieaanpak staat op de pagina over TEAM Rapid.
Een overeenkomst over matrijseigendom bij spuitgieten is voor Nederlandse kopers een essentieel instrument voor leveringszekerheid, bescherming van productkennis en beheersing van toekomstige kosten. Zorg dat niet alleen de matrijs, maar ook inzetstukken, digitale bestanden, meetrapporten, onderhoudsgegevens en afhaalrechten zijn opgenomen. Vergelijk lokale leveranciers in Brabant, Twente en de Randstad met internationale partners op basis van technische geschiktheid, transparantie en daadwerkelijke bereidheid om uw eigendomsrechten contractueel te respecteren.
Voor spuitgietprojecten in Nederland zijn betalingsafspraken het veiligst wanneer gereedschap, eerste monsters en seriewerk afzonderlijk worden geprijsd en aan meetbare acceptatiemomenten zijn gekoppeld. Een praktische afspraak is een aanbetaling voor ontwerpcontrole en matrijsbouw, een tweede betaling na succesvolle proefspuiting en een eindbetaling vóór verzending of binnen een overeengekomen krediettermijn na goedkeuring. Leg altijd vast wie eigenaar van de matrijs is, welke kwaliteitscriteria gelden, hoeveel proefstukken inbegrepen zijn, wat er gebeurt bij ontwerpwijzigingen en hoe materiaalprijsverschillen worden verwerkt.
Voor Nederlandse inkopers zijn KMWE uit Eindhoven, Holland Colours uit Apeldoorn, Promolding uit Helmond, Rosti met activiteiten in Europa, Vink Kunststoffen uit Didam en Staalduinen uit Zuid-Holland relevante namen om te beoordelen, afhankelijk van producttype, volume en kwaliteitsniveau. Vergelijk niet uitsluitend de stuksprijs: beoordeel ook gereedschapseigendom, betaalmomenten, meetrapporten, opslagkosten en leverbetrouwbaarheid.
Gekwalificeerde internationale leveranciers, waaronder Chinese producenten met aantoonbare kwaliteitscertificering, technische voor- en nazorg en ervaring met Europese klanten, kunnen eveneens een verstandige keuze zijn. Vooral bij snel gereedschap, kleine series en prijsgevoelige onderdelen kan de verhouding tussen kosten en prestaties gunstig zijn, mits de betalingsstructuur, inspectie en logistiek vooraf zorgvuldig zijn vastgelegd.
Bij spuitgieten betaalt een opdrachtgever niet alleen voor kunststof onderdelen. De grootste investering vindt vaak plaats vóórdat het eerste verkoopbare product bestaat: ontwerpbeoordeling, matrijsconstructie, staalbewerking, elektroderosie, polijsten, proefspuiten, meetwerk, materiaalinkoop en eventuele nabewerkingen. Daarom verschilt de financiële logica van een spuitgietproject wezenlijk van die van een standaard inkooporder voor bestaande producten.
Voor bedrijven in Amsterdam, Rotterdam, Eindhoven, Utrecht, Tilburg en de logistieke regio rond Venlo is het belangrijk om deze fasen contractueel te scheiden. De matrijs is een kapitaalgoed met een lange levensduur. De geproduceerde onderdelen zijn verbruiksgoederen die per batch of per aflevering kunnen worden gefactureerd. Wie beide posten in één onduidelijke prijs onderbrengt, loopt risico op discussie over eigendom, leveringsstatus, wijzigingen en resterende betalingen.
Een goed betalingsschema beschermt beide partijen. De opdrachtgever krijgt controlepunten voordat grote bedragen definitief worden betaald. De leverancier krijgt voldoende liquiditeit om gereedschapsstaal, hars, machinecapaciteit, personeel en kwaliteitscontrole tijdig te financieren. Dit is met name relevant wanneer een project meerdere caviteiten, inzetstukken, schuiven, hotrunner-systemen, overmoulding of assemblage omvat.
De Nederlandse markt kent hoge verwachtingen rond traceerbaarheid, kwaliteitsdocumentatie, voorspelbare logistiek en contractuele duidelijkheid. Een inkoopteam wil weten of de leverancier materiaalcertificaten kan overleggen, welke toleranties haalbaar zijn, hoe eerste-artikelinspectie wordt uitgevoerd en wanneer de matrijs beschikbaar komt. Financiële afspraken moeten daarom aansluiten op technische feiten in plaats van op vrijblijvende kalenderdata.
Er bestaat geen universeel beste model. De juiste opzet hangt af van de complexiteit van de matrijs, de verwachte jaarafname, het risico van ontwerpwijzigingen, de kredietwaardigheid van de koper en de locatie van productie. Onderstaande modellen worden veel gebruikt bij projecten voor kunststof behuizingen, technische componenten, medische hulpmiddelen, consumentenproducten en industriële apparatuur.
BetalingsmodelToepassingGebruikelijk momentVoordeel voor koperVoordeel voor leverancierBelangrijk aandachtspuntGelijke fasen voor gereedschapNieuwe matrijzen met gemiddeld risicoBij opdracht, proefspuiting en vrijgaveBetaling volgt zichtbare voortgangFinanciering tijdens matrijsbouwDefinieer proefspuitcriteria nauwkeurigHoge aanbetaling voor gereedschapComplexe meer-caviteitsmatrijzenGroot deel bij start, rest na monstersSnellere start van de planningMinder voorfinanciering van staal en componentenVraag om voortgangsrapporten en foto’sBetaling na gereedschapstestOpdrachtgevers met sterke kredietpositieNa eerste goedgekeurde proefserieMeer zekerheid vóór eindbetalingKan hogere gereedschapsprijs veroorzakenBeschrijf wat “goedgekeurd” betekentAfbetaling via onderdeelprijsLanglopende productieprogramma’sOpslag per geleverd onderdeelLagere initiële investeringLangdurige omzetbindingRegel minimumafname en beëindigingVooruitbetaling per productieorderKleine series en nieuwe relatiesVoor materiaalinkoop of productieHeldere kostengrens per batchBeperkt debiteurenrisicoKoppel aan inspectie en verzendmomentKrediettermijn na leveringHerhaalorders met bewezen samenwerkingNa ontvangst of factuurdatumOntziet werkkapitaalStimuleert langdurige relatieLeg kredietlimiet en rente bij vertraging vastDe tabel laat zien dat betalingsmomenten idealiter worden verbonden aan technische mijlpalen. Een datum zonder objectieve verificatie is minder sterk dan een betaalmoment na afgeronde ontwerpbeoordeling, ontvangen proefstukken, meetrapportage of vrijgave van een referentiemonster.
Voor veel Nederlandse opdrachtgevers werkt een driedelige structuur goed. Eerst wordt een bedrag betaald bij opdrachtbevestiging, zodat de leverancier materiaal en standaardcomponenten kan inkopen en de matrijsbouw kan inplannen. Vervolgens volgt een betaling nadat de eerste proefspuiting is uitgevoerd en monsters plus meetgegevens beschikbaar zijn. De laatste betaling vindt plaats na formele goedkeuring van de afgesproken monsters, vlak vóór verzending van de matrijs of vóór de eerste serielevering.
Bij onderdelenproductie is een afzonderlijke afspraak nodig. De prijs per onderdeel moet duidelijk aangeven of hars, kleurmasterbatch, verpakking, assemblage, inspectie, transport, invoerformaliteiten en voorraadkosten inbegrepen zijn. Voor nieuwe klanten is vooruitbetaling of betaling vóór verzending gebruikelijk. Bij een stabiele samenwerking kunnen leveranciers kortere krediettermijnen aanbieden, bijvoorbeeld betaling binnen een overeengekomen aantal dagen na factuur of levering.
Voor een project met een kunststof behuizing voor een apparaat uit de regio Brainport kan de betalingsopbouw bijvoorbeeld bestaan uit een eerste gereedschapsfase na ontvangst van het definitieve driedimensionale model, een tweede fase na proefstukken in de gekozen hars en een eindfase na maatrapport en visuele goedkeuring. Daarna worden productiepartijen apart gefactureerd op basis van werkelijke aantallen, materiaal en afgesproken levercondities.
Betalingsvoorwaarden zijn pas sterk wanneer ze worden ondersteund door een technische en commerciële overeenkomst. De opdrachtbevestiging moet minstens aangeven welke onderdelen worden geproduceerd, op basis van welke revisie van de tekeningen, in welk materiaal, met welke kleur, welke toleranties, welke cosmetische eisen en welke verpakkingsmethode.
Beschrijf ook de matrijsconfiguratie. Vermeld het aantal caviteiten, de verwachte cyclustijd, het type staal, eventuele schuiven of losschroefmechanismen, de verwachte levensduur, de locatie waar het gereedschap wordt opgeslagen en wie de kosten van onderhoud draagt. Wanneer de matrijs eigendom wordt van de opdrachtgever, moet expliciet worden bepaald op welk moment dit eigendom overgaat en onder welke voorwaarden de opdrachtgever de matrijs kan laten overdragen.
Een goed contract voorkomt dat “goede monsters” een subjectieve term blijft. Specificeer meetpunten, kritische maten, toegestane afwijkingen, krimpverwachtingen, oppervlaktetextuur, kleuracceptatie, laslijnen, sink marks, braamvorming en verpakkingskwaliteit. Bij functionele delen is het verstandig om montageproeven, lekproeven, trekproeven of andere toepasselijke tests vooraf vast te leggen.
ContractonderdeelWat moet worden vastgelegdWaarom dit financieel relevant isPraktisch bewijsstukRisico zonder afspraakAdvies voor Nederlandse koperEigendom van de matrijsEigenaar, overdrachtsmoment en opslaglocatieBeschermt investering in gereedschapEigendomscertificaat en serienummerDiscussie bij leverancierswisselVraag om foto en identificatieplaatOntwerpversieBestandsnaam, datum en revisienummerVoorkomt meerwerkdiscussiesGoedgekeurde tekeningenProductie volgens verkeerde versieGebruik één formeel vrijgavemomentAcceptatiecriteriaMaten, uiterlijk en functieKoppelt betaling aan kwaliteitMeetrapport en referentiemonsterSubjectieve afkeurMarkeer kritische kenmerken duidelijkWijzigingsprocedurePrijs, doorlooptijd en schriftelijke goedkeuringBeheerst extra kostenWijzigingsorderOnverwachte facturenLaat mondelinge verzoeken bevestigenMateriaalkeuzeHarssoort, merk, kleur en recyclaatpercentageBeïnvloedt prijs en prestatiesMateriaalcertificaatAfwijkende sterkte of kleurLeg toegestane alternatieven vastLevering en transportVerpakking, leverplaats en risico-overgangBepaalt kosten en aansprakelijkheidPaklijst en vervoersdocumentSchade- of vertragingstwistenKies duidelijke levering tot NederlandOnderhoud en reparatiePreventief onderhoud en kostenverdelingVoorkomt stilstand en onverwachte uitgavenOnderhoudslogboekProductieverliesNeem onderhoudsinterval opDeze onderdelen zijn bijzonder relevant wanneer onderdelen via de haven van Rotterdam worden ingevoerd of wanneer een producent vanuit Azië direct naar een Nederlands distributiecentrum levert. De financiële afspraak moet aansluiten op het afgesproken leverpunt, de douaneverantwoordelijkheid en de partij die het transportrisico draagt.
Nederland heeft een sterk ecosysteem voor hoogwaardige maakindustrie. Eindhoven en de omliggende Brainport-regio zijn belangrijk voor elektronica, precisietechniek, medische apparatuur en industriële systemen. Rotterdam combineert productie, logistiek en internationale handel. Twente kent veel technische toeleveranciers, terwijl Arnhem, Nijmegen, Helmond en Utrecht belangrijke locaties zijn voor energie, mobiliteit, medische technologie en productontwikkeling.
De Nederlandse vraag naar spuitgietwerk is divers. Startende ondernemingen zoeken vaak snelle kleine series om de markt te testen. Merkeigenaren willen behuizingen, verpakkingscomponenten of consumentenproducten met constante kleur en afwerking. Industriële bedrijven vragen om slijtvaste technische delen, bevestigingsclips, kabelgeleiders, doppen en beschermkappen. Medische ontwikkelaars vereisen hogere eisen aan traceerbaarheid, documentatie en materiaalcontrole.
Inkoopbeslissingen worden steeds vaker beïnvloed door levertijd, totale eigendomskosten en duurzaamheidsdoelen. Een lokale leverancier kan logistieke snelheid en directe fysieke afstemming bieden. Een internationale leverancier kan aantrekkelijk zijn bij gereedschapskosten, capaciteit, materiaalkeuze en snelle opschaling. In de praktijk kiezen veel Nederlandse bedrijven voor een hybride keten: ontwerpvalidatie en overleg dicht bij huis, gevolgd door gereedschap of serieproductie bij een gespecialiseerde partner met passende capaciteit.
De betalingsstructuur moet aansluiten op het soort opdracht. Een eenvoudige dop in één caviteit heeft een ander risicoprofiel dan een complexe behuizing met klikverbindingen, transparante zones, metalen inzetstukken en hoge eisen aan het oppervlak. Hoe hoger de gereedschapscomplexiteit, hoe belangrijker het is om betalingen aan controleerbare tussenresultaten te koppelen.
Soort opdrachtTypische onderdelenFinancieel risicoGeschikte betalingsaanpakBelangrijk technisch controlepuntGebruikelijke koperSnelle proefserieBehuizingen, clips, dekselsOntwerp verandert vaakKorte fasen en beperkte vooruitbetalingPasvorm en assemblageStartups en ontwerpstudio’sAluminium proefmatrijsKleine series technische kunststoffenBeperkte levensduur van gereedschapBetaling per gereedschapsfaseProefspuitresultaatProductontwikkelaarsStalen productiematrijsHerhaalproductie en hoge volumesHoge initiële investeringFasen met formele vrijgaveMaatrapport en cyclustijdMerkeigenaren en industriële klantenInzetspuitgietenMetalen busjes, contacten, schroefdraadHogere uitval bij procesinstellingBetaling na functionele validatieHechting en positie van inzetstukElektronica en werktuigbouwOvermouldingGrepen, afdichtingen, zachte zonesCompatibiliteit van materialenExtra validatiemijlpaalHechting tussen materialenMedisch en consumentengoedSeriewerk met assemblageComplete modules en verpakte setsVoorraad- en logistiekrisicoDeelfacturen per partijFunctionele eindcontroleDistributeurs en merkenGerecycled kunststofdeelVerpakkingen, technische kappenVariatie in materiaalgedragPrijsformule voor grondstofKleur, krimp en mechanische waardenDuurzaamheidsgerichte merkenDe kern is eenvoudig: betaal niet alleen voor een belofte van productiecapaciteit, maar voor vooraf overeengekomen, aantoonbare resultaten. Tegelijkertijd moet een koper erkennen dat een leverancier geen complex gereedschap volledig kan voorfinancieren zonder dat dit ergens in prijs, risico-opslag of doorlooptijd wordt verwerkt.
Onderstaande ondernemingen zijn bekende namen in of nabij de Nederlandse maakindustrie. Hun geschiktheid verschilt per sector, materiaal, volume, certificeringsbehoefte en productcomplexiteit. Vraag altijd een projectspecifieke offerte, controleer beschikbare capaciteit en bespreek betalingsvoorwaarden voordat tekeningen worden vrijgegeven.
BedrijfVestiging of relevante regioBedieningsgebiedKernsterkteBelangrijk aanbodPraktische vraag voor de koperKMWEEindhovenNederland en internationale hightechmarktComplexe maakindustrie en precisieketensTechnische productie en systeemtoeleveringWelke kwaliteitsdocumentatie hoort bij uw project?PromoldingHelmondBenelux en Europese klantenKunststofproductie en spuitgietkennisSpuitgieten, productontwikkeling en matrijsgerichte oplossingenHoe worden proefseries en wijzigingen gefactureerd?Vink KunststoffenDidamNederland en omliggende marktenKunststofkennis en materiaaltoepassingenKunststofhalffabricaten en technische oplossingenWelke materiaalopties passen bij uw gebruiksomgeving?RostiEuropese productielocatiesEuropa en internationale marktenGrootschalige kunststofproductieSpuitgieten, assemblage en contractproductieWelke minimumvolumes gelden voor kredietafspraken?Holland ColoursApeldoornInternationale kunststofmarktKleur- en additieventechnologieKleurconcentraten en functionele additievenHoe wordt kleurconsistentie geborgd per batch?StaalduinenZuid-HollandNederlandse industriële marktTechnische kunststofoplossingenProductie en verwerking van kunststofcomponentenWelke inspectie vindt vóór aflevering plaats?TEAM RapidInternationale productie met directe leveringNederland, Europa en wereldwijde klantenSnelle prototyping, gereedschap en flexibele seriesCNC-bewerking, snelle matrijzen, spuitgieten en assemblageHoe worden eigendom, inspectie en transport naar Nederland geregeld?Deze vergelijking is geen rangorde. Een bedrijf dat uitstekend past bij grote medische series is niet automatisch de beste keuze voor twintig proefbehuizingen. Evenmin is een snelle internationale partner altijd ideaal wanneer dagelijkse fysieke afstemming op locatie nodig is. De beste keuze volgt uit de combinatie van technische eisen, betalingsrisico, tijdlijn, logistiek en verwachte afname.
Vraag minstens drie inhoudelijk vergelijkbare offertes aan. Stuur iedere leverancier dezelfde bestanden, hetzelfde verwachte jaarvolume, dezelfde materiaalspecificatie, dezelfde tolerantie-eisen en dezelfde gewenste levervoorwaarden. Alleen dan zijn gereedschapsprijzen en onderdeelprijzen eerlijk vergelijkbaar.
Let op lage gereedschapsprijzen zonder duidelijke omschrijving. Een lage eerste prijs kan betekenen dat proefspuitingen, wijzigingen, textuur, hotrunner-componenten, meetrapporten, reserve-inzetstukken of verzending niet zijn inbegrepen. Vraag daarom naar een volledige uitsplitsing van de gereedschapsomvang en de kosten per wijziging.
Controleer ook de voorraadregeling. Als een leverancier grote partijen produceert en voor u bewaart, moet duidelijk zijn wie eigenaar is van de onderdelen, hoe lang opslag is inbegrepen, welke minimale afname geldt en wat er gebeurt bij veroudering, schade of beëindiging van het programma. Dit is bijzonder belangrijk voor distributeurs, merkeigenaren en bedrijven met seizoensgebonden verkoop.
Bij internationale inkoop is het raadzaam te bepalen wie verantwoordelijk is voor uitvoer, invoer, douanedocumenten, verzekering en levering tot uw locatie in Nederland. Rotterdam en Schiphol bieden uitstekende toegang voor internationale goederenstromen, maar een goed transportnetwerk vervangt geen duidelijke contractuele risicoverdeling.
Spuitgieten wordt in Nederland toegepast in uiteenlopende sectoren. In medische technologie gaat het om behuizingen voor draagbare apparaten, instrumentonderdelen, beschermkappen en ergonomische grepen. In elektronica zijn kabelgeleiders, connectorbehuizingen, schakelaarkappen en batterijcompartimenten gebruikelijk. De mobiliteitssector vraagt om clips, interieuronderdelen, ventilatiecomponenten en beschermende behuizingen.
Voor consumentenproducten worden opbergproducten, keukenonderdelen, persoonlijke verzorgingsartikelen, speelgoedcomponenten en verpakkingsdelen geproduceerd. In industriële toepassingen gaat het vaak om tandwielen, afstandhouders, kappen, vloeistofbestendige delen, montagehulpen en machineonderdelen. Voor iedere toepassing moeten de betaalmomenten aansluiten op de functionele test die werkelijk relevant is.
Een kunststof behuizing voor een meetinstrument vraagt bijvoorbeeld om maatvastheid, kleurstabiliteit en correcte passing met elektronische componenten. Een afdichtend onderdeel vraagt om materiaalgedrag, drukbestendigheid en consistente wanddikte. Een zichtdeel voor de consumentenmarkt vraagt om glans, textuur, geringe zichtbaarheid van aanspuitpunten en kleuruniformiteit. Deze criteria moeten vóór de laatste gereedschapsbetaling controleerbaar zijn.
Een startende onderneming uit Utrecht ontwikkelt een draagbare sensor en heeft eerst vijftig functionele behuizingen nodig. In deze fase is een snelle proefmatrijs of een alternatieve prototypemethode vaak verstandiger dan direct investeren in een productiematrijs. De koper kan kiezen voor betaling per fase, met een beperkt bedrag voor ontwerpcontrole, een tweede moment na proefstukken en productiebetaling vóór verzending. Dit voorkomt dat het budget vastzit in een matrijs terwijl de elektronica of ergonomie nog verandert.
Een merk uit Rotterdam introduceert een consumentenproduct met verwachte verkoop via webwinkels en retailkanalen. Hier kan een stalen matrijs met meerdere caviteiten rendabel zijn. De betalingsvoorwaarden moeten dan naast matrijseigendom ook voorraad, verpakking, kleurgoedkeuring, productieplanning en leveringen naar een distributiecentrum behandelen. Een prijs per onderdeel zonder duidelijke afspraken over opslag en afroep is onvoldoende.
Een fabrikant in Eindhoven heeft een technisch onderdeel met metalen schroefbus nodig. Inzetspuitgieten vereist nauwkeurige procesbeheersing, omdat de positie van het metalen element en de hechting van het kunststofdeel kritisch zijn. Een verstandig betaalmoment ligt na functionele montageproeven, niet alleen na een visuele beoordeling van het eerste monster.
Een medisch technologiebedrijf in Nijmegen heeft behoefte aan kleine batches voor validatie en later een schaalbare serie. Het kan verstandig zijn om een leverancier te kiezen die zowel snelle prototypes als gereedschap en productie kan verzorgen. Daarmee blijven tekeningen, meetgegevens, materiaalkeuze en technische beslissingen beter traceerbaar gedurende de overgang naar productie.
TEAM Rapid ondersteunt Nederlandse klanten met een geïntegreerde route van prototype naar serieproductie, waaronder snelle prototyping, CNC-bewerking, vacuümgieten, snelle gereedschappen en spuitgietdiensten. De onderneming werkt volgens ISO 9001:2015, levert DFM-analyses vóór gereedschapsbouw en ondersteunt toleranties tot 0,01 mm bij passende CNC-toepassingen. Met meer dan tien jaar ervaring, ruim 6.000 gerealiseerde projecten en klanten in meer dan 25 landen biedt TEAM Rapid productie voor onder meer behuizingen, trays, deksels, vulstukken, functionele componenten en complexe kunststofdelen. De samenwerking is flexibel ingericht voor eindgebruikers, distributeurs, dealers, merkeigenaren, ontwikkelteams en individuele uitvinders, met mogelijkheden voor OEM-, ODM-, groothandels-, retail- en regionale distributieprojecten. TEAM Rapid verzorgt geen BOO-model of bulklevering op locatie; het bedrijf levert juist klantgerichte turn-key- en klant-eigen productieoplossingen, inclusief engineering, gereedschap, productie, assemblage, verpakking, beperkte voorraadondersteuning en directe verzending. Voor Nederlandse klanten vormen snelle reactietijden, online technisch overleg, inspectierapporten, proefstukken, duidelijke voorverkoopbegeleiding en nazorg na levering concrete waarborgen. Hoewel het profiel geen Nederlandse dochteronderneming of lokaal magazijn noemt, heeft TEAM Rapid aantoonbare ervaring met Europese en Nederlandse klantverwachtingen, directe internationale logistieke ondersteuning en een langdurige focus op duidelijke communicatie tussen Aziatische en westerse zakelijke werkwijzen. Neem voor een projectspecifieke betaalstructuur, technische beoordeling of transportafspraak contact op via de Nederlandse contactaanvraag of lees meer over TEAM Rapid als productiepartner.
In 2026 zullen betalingsvoorwaarden voor spuitgieten steeds sterker verbonden zijn met digitale kwaliteitsgegevens. Opdrachtgevers verwachten sneller toegang tot revisiebeheer, meetrapporten, materiaaltraceerbaarheid, foto’s van gereedschapsvoortgang en productiegegevens per batch. Daardoor kunnen betaalmomenten nauwkeuriger worden gekoppeld aan aantoonbare prestaties in plaats van aan algemene voortgangsclaims.
Duurzaamheid wordt eveneens financieel relevanter. Nederlandse klanten vragen vaker naar gerecyclede kunststoffen, biogebaseerde opties, materiaalreductie en verpakkingsoptimalisatie. Deze keuzes kunnen gevolgen hebben voor krimp, kleur, mechanische eigenschappen, beschikbaarheid en prijs. Contracten moeten daarom aangeven wanneer materiaalprijsaanpassingen mogelijk zijn en welke kwaliteitseisen gelden voor recyclaat.
Ook Europese regelgeving rond productveiligheid, verpakkingen, rapportage en circulaire grondstoffen zal invloed hebben op de toeleveringsketen. Bedrijven die onderdelen inkopen voor medische, elektrische of consumentenproducten doen er goed aan certificaten, materiaalgegevens en testverantwoordelijkheden al in de offertefase te bespreken. Een lage onderdeelprijs zonder traceerbaarheid kan later duurder uitvallen door herkwalificatie, vertraging of marktrisico.
Ten slotte groeit het belang van flexibel produceren. In plaats van direct honderdduizenden onderdelen te bestellen, kiezen veel bedrijven voor een gefaseerde marktintroductie: prototypes, validatieserie, kleine commerciële serie en pas daarna opschaling. Betalingsvoorwaarden die deze overgang ondersteunen, helpen om kapitaal vrij te houden terwijl de leverancier toch voldoende zekerheid krijgt voor gereedschap en capaciteit.
Dat hangt af van complexiteit, gereedschapswaarde en relatie tussen koper en leverancier. Een gefaseerde betaling is meestal verstandiger dan één ongedifferentieerde vooruitbetaling. Koppel elke fase aan een controleerbaar resultaat, zoals ontwerpvrijgave, proefspuiting en goedgekeurde monsters.
Dit moet expliciet in de overeenkomst staan. Vaak gaat eigendom over nadat de volledige gereedschapsfactuur is betaald. Leg ook vast waar de matrijs wordt bewaard, hoe deze wordt geïdentificeerd en onder welke voorwaarden overdracht naar een andere productielocatie mogelijk is.
Bij een eerste bestelling of kleine serie komt vooruitbetaling vaak voor, vooral wanneer materiaal speciaal moet worden ingekocht. Bij terugkerende orders kan een krediettermijn worden afgesproken, mits productiehistorie, betalingsgedrag en afnamevolume dit rechtvaardigen.
Gebruik een schriftelijke wijzigingsprocedure. De leverancier moet aangeven wat de invloed is op kosten, doorlooptijd, gereedschap en kwaliteit. Geef pas opdracht na schriftelijke bevestiging van deze gevolgen.
Vraag minimaal om proefstukken, een meetrapport voor kritische maten, materiaalinformatie, foto’s of identificatie van het gereedschap en een bevestiging van de definitieve productieconfiguratie. Voor specifieke sectoren kunnen aanvullende testresultaten nodig zijn.
Ja, wanneer technische communicatie, kwaliteitscontrole, eigendom van gereedschap, logistiek en betalingsvoorwaarden zorgvuldig zijn geregeld. Internationale producenten kunnen vooral interessant zijn voor snelle gereedschappen, kleine series, meerdere bewerkingen en kostenefficiënte opschaling.
De offerte kan belangrijke posten uitsluiten, zoals aanpassingen, proefspuitingen, kwaliteitsmetingen, hotrunner-componenten, transport, reserveonderdelen of onderhoud. Vergelijk daarom altijd de volledige technische inhoud en niet alleen het totaalbedrag.
De stukprijs van spuitgieten bestaat uit vier hoofdposten: de afschrijving van de matrijs, kunststofgrondstof, machine- en cyclustijd en eventuele nabewerking, kwaliteitscontrole, verpakking en transport. Voor kleine series is de matrijsinvestering meestal de grootste kostenpost per onderdeel. Bij grotere aantallen daalt de prijs per stuk sterk, omdat de gereedschapskosten over meer producten worden verdeeld.
Voor inkopers in Nederland is de meest praktische aanpak: vraag minimaal drie offertes aan op basis van hetzelfde driedimensionale model, hetzelfde materiaal, dezelfde toleranties en hetzelfde jaarvolume. Vergelijk niet alleen de prijs per onderdeel, maar ook matrijslevensduur, aantal caviteiten, cyclustijd, uitvalpercentage, meetrapporten, logistiek via Rotterdam of Schiphol en de totale levertijd.
Lokale partijen zoals VDL Kunststoffen, Helvoet, Promolding, Midocean en Rompa bieden korte communicatielijnen en regionale ondersteuning. Gekwalificeerde internationale leveranciers, waaronder Chinese fabrikanten met relevante kwaliteitscertificering, technische voor- en nazorg en een goede prijs-prestatieverhouding, zijn eveneens het overwegen waard voor snelle gereedschappen, prototypes en productieseries.
Een correcte kostprijsanalyse begint met het onderscheid tussen eenmalige en terugkerende kosten. De matrijs, ontwerpoptimalisatie, proefspuitingen en eventuele meetmiddelen zijn doorgaans eenmalige projectkosten. Kunststof, machine-uren, arbeid, verpakking en transport keren terug bij iedere geproduceerde eenheid. De relevante vraag is daarom niet alleen “wat kost één onderdeel?”, maar vooral “wat is de totale kostprijs bij mijn verwachte afname?”
In Nederland spelen hoge energie-, loon- en logistieke kosten mee in de lokale productieprijs. Tegelijkertijd bieden Nederlandse spuitgieters voordelen in snelheid van overleg, technische afstemming, korte transportafstanden en directe toegang tot Europese kwaliteits- en duurzaamheidsvereisten. Voor opdrachten met een lage tot middelgrote serie kan een combinatie van lokaal ontwerpbeheer en internationale productie aantrekkelijk zijn.
Een behuizing van 80 gram polypropyleen met een eenvoudige geometrie kan bij een serie van 100.000 stuks aanzienlijk goedkoper uitvallen dan bij 2.000 stuks. De reden is eenvoudig: een matrijs van bijvoorbeeld € 12.000 vormt bij 2.000 producten al € 6,00 per stuk aan gereedschapskosten, maar bij 100.000 producten slechts € 0,12 per stuk. De materiaal- en machinekosten veranderen veel minder sterk.
KostenpostEenmalig of terugkerendInvloed op stukprijsPraktische controle voor inkopersMatrijsontwerp en constructieEenmaligZeer hoog bij kleine seriesVraag naar staalsoort, caviteiten en verwachte levensduurProefspuitingen en validatieEenmaligHoog bij complexe precisiedelenLeg acceptatiecriteria en meetrapporten vooraf vastKunststofgranulaatTerugkerendGemiddeld tot hoogControleer merk, datasheet, kleur en gerecycled aandeelMachine- en cyclustijdTerugkerendHoog bij dikke wanden of ingewikkelde delenVraag naar geschatte cyclustijd en machinegrootteNabewerkingTerugkerendLaag tot zeer hoogSpecificeer bedrukking, lassen, montage en ontbramenKwaliteitscontroleTerugkerendLaag tot hoogBepaal steekproefplan, kritische maten en documentatieVerpakking en verzendingTerugkerendVariabelVergelijk levering DDP, FCA of zeevracht naar RotterdamDe tabel laat zien waarom offertes met alleen een prijs per stuk onvoldoende zijn. Een goedkope offerte kan gebaseerd zijn op een matrijs met één caviteit, een trage cyclus of een lagere kwaliteitscontrole. Een hogere initiële investering in meerdere caviteiten kan juist voordeliger zijn wanneer de jaarvraag hoog genoeg is.
Nederland beschikt over een volwassen kunststofverwerkende sector, met concentraties rond Eindhoven, Helmond, Arnhem, Rotterdam, Zwolle en de Randstad. De markt bedient onder meer medische technologie, halfgeleiders, mobiliteit, consumentengoederen, agrarische systemen, verpakkingen, watertechnologie en industriële automatisering. Via de haven van Rotterdam en luchthaven Schiphol zijn zowel Europese als Aziatische productieketens relatief goed bereikbaar.
De Nederlandse markt vraagt steeds vaker om traceerbare materialen, stabiele kwaliteit, kortere ontwikkeltijden en lagere milieu-impact. Daardoor neemt de waarde van ontwerp voor maakbaarheid toe. Een onderdeel dat al in de ontwerpfase wordt aangepast met gelijkmatige wanddiktes, correcte lossingshoeken en een efficiënte aanspuiting, is vaak goedkoper dan een onderdeel dat alleen esthetisch is ontworpen.
Voor een startende onderneming uit Amsterdam, een medisch technologiebedrijf uit Utrecht of een machinebouwer uit Brabant geldt dezelfde basisregel: laat eerst de maakbaarheid beoordelen voordat een matrijs wordt besteld. Een goede technische beoordeling voorkomt kromtrekken, sink marks, luchtinsluitingen, breukgevoelige laslijnen en onnodig materiaalverbruik.
Het optimale proces verschilt per volume. Voor enkele tientallen functionele onderdelen kan driedimensionaal printen of vacuümgieten goedkoper en sneller zijn. Voor honderden tot enkele duizenden producten is snelgereedschap vaak interessant. Vanaf tienduizenden onderdelen wordt een productiematrijs met hogere levensduur, stabielere koeling en eventueel meerdere caviteiten meestal economisch aantrekkelijker.
JaarvolumeGebruikelijke productiekeuzeBelangrijkste prijsdriverGeschikte matrijsstrategie1 tot 50 stuksDriedimensionaal printen of CNC-bewerkingOpstarttijd en materiaalGeen spuitgietmatrijs50 tot 500 stuksVacuümgieten of eenvoudig snelgereedschapModelkosten en handwerkAluminium of beperkte gereedschapsoplossing500 tot 5.000 stuksSpuitgieten met snelgereedschapMatrijsinvestering per onderdeelAluminium of voorgedroogd staal5.000 tot 50.000 stuksLaagvolume-spuitgietenCyclus, caviteiten en materiaalprijsStalen matrijs met één of meer caviteiten50.000 tot 250.000 stuksSeriematig spuitgietenAutomatisering en cyclustijdGehard staal, meerdere caviteitenMeer dan 250.000 stuksGrootschalige productieMachinebenutting en logistiekHoogwaardige meer-caviteitsmatrijsDeze volumes zijn richtinggevend. Een groot, dikwandig technisch onderdeel met metalen inserts vraagt een andere investering dan een klein deksel voor consumentenelektronica. Daarom moet de offerte altijd zijn gebaseerd op het daadwerkelijke onderdeelgewicht, de tolerantie-eisen, het materiaal, het verwachte volume en de vereiste afwerking.
De materiaalkeuze heeft invloed op de grondstofprijs, droogvereisten, slijtage van de matrijs, verwerkingstemperatuur en cyclustijd. Polypropyleen en polyethyleen zijn vaak kostenefficiënt voor verpakkingen, doppen, containers en huishoudelijke toepassingen. ABS, polycarbonaat en ASA worden regelmatig gekozen voor zichtwerk, behuizingen en slagvaste onderdelen. Polyamide, POM, PBT en met glasvezel versterkte kunststoffen zijn geschikt voor zwaardere mechanische toepassingen, maar verhogen vaak de gereedschapsslijtage en eisen aan procesbeheersing.
KunststofGebruikelijke toepassingPrijsinvloedBelangrijk aandachtspuntPolypropyleenVerpakkingen, bakken, clipsLaagKrimp en chemische bestendigheid beoordelenPolyethyleenFlessen, technische doppen, beschermdelenLaagBeperkte stijfheid bij dunne geometrieënABSBehuizingen, consumentengoederenGemiddeldOppervlaktekwaliteit en slagvastheid afstemmenPolycarbonaatTransparante kappen, veiligheidsdelenGemiddeld tot hoogDroging en spanningsscheuren beheersenPolyamideTandwielen, clips, automotive delenGemiddeld tot hoogVochtopname en maatstabiliteit beoordelenPOMPrecisieonderdelen, schuivende componentenGemiddeldVentilatie en maatnauwkeurigheid zijn cruciaalGlasvezelversterkt materiaalConstructieve industriële delenHoogMatrijsslijtage en vezeloriëntatie controlerenVraag bij iedere offerte om de exacte materiaalbenaming, fabrikant of gelijkwaardige kwaliteitsklasse, kleurcode, brandvertraging, UV-bestendigheid en eventueel gerecycled aandeel. Alleen “zwart kunststof” of “technisch materiaal” is niet voldoende voor een betrouwbare prijsvergelijking.
De grootste besparingen ontstaan meestal in het ontwerp, niet tijdens de laatste onderhandeling over de stukprijs. Verminder onnodige wanddikte, gebruik ribben voor stijfheid, vermijd diepe ondersnijdingen en ontwerp voldoende lossingshoek. Een onderdeel dat zonder schuiven, complexe lifters of handmatige nabewerking geproduceerd kan worden, heeft doorgaans een lagere gereedschapsprijs en een stabielere cyclus.
Ook het samenvoegen van onderdelen kan voordelig zijn, mits de montagefunctie niet belangrijker is dan de besparing. Soms is het juist goedkoper om twee eenvoudige delen te spuitgieten en vervolgens automatisch te lassen dan één zeer complexe matrijs te bouwen. De beste keuze hangt af van volume, kwaliteitseisen en assemblagekosten.
Laat de leverancier een ontwerp-voor-maakbaarheidsonderzoek uitvoeren. Een fabrikant die vroegtijdig wijst op kritische wandovergangen, aanspuitlocaties, lossingsrichtingen en toleranties, helpt de totale projectkosten beheersen. Bekijk hiervoor de mogelijkheden van spuitgietdiensten voor maatwerkonderdelen en vraag vóór de matrijsfase een technische beoordeling aan.
De keuze van een leverancier hangt af van productcomplexiteit, volume, certificering, geografische voorkeur en gewenste snelheid. Nederlandse bedrijven zijn sterk in ontwikkeling, medische toepassingen, precisie en samenwerking dichtbij de klant. Internationale productiepartners kunnen competitief zijn bij snelgereedschap, prototypen, terugkerende series en projecten waarbij een geïntegreerde keten voor bewerking, gereedschap, spuitgieten, afwerking en verzending nodig is.
BedrijfWerkgebiedKernsterkteBelangrijk aanbodVDL KunststoffenNederland en EuropaIndustriële kunststofverwerking en schaalbare productieSpuitgieten, assemblage, technische kunststofdelenHelvoetNederland, Europa en internationale marktenHoogwaardige technische en gereguleerde toepassingenPrecisiespuitgieten, medische en industriële componentenRompaNederland, Europa, Azië en Noord-AmerikaProductontwikkeling, productie en assemblageSpuitgieten, decoratie, montage en verpakkingsoplossingenPromoldingNederland en omliggende Europese marktenTechnische kunststofonderdelen en klantgerichte ontwikkelingSpuitgieten, gereedschap, assemblage en logistiekHavalNederland en EuropaKunststofproductie voor industriële toepassingenSpuitgieten, productontwikkeling en nabewerkingTEAM RapidNederland, Europa, China en wereldwijde marktenSnelgereedschap, prototypes en flexibele seriesSpuitgieten, CNC-bewerking, vacuümgieten en afwerkingDeze leveranciers bedienen verschillende segmenten. VDL Kunststoffen en Helvoet zijn passende gesprekspartners wanneer technische eisen, kwaliteitsborging en regionale productie prioriteit hebben. Rompa is relevant voor bedrijven die productontwikkeling, decoratie en assemblage willen combineren. Promolding en Haval zijn interessant voor technische kunststofprojecten met een Nederlandse samenwerking. TEAM Rapid is vooral relevant wanneer snelheid, kostenefficiënt snelgereedschap, prototypevalidatie en flexibele productievolumes centraal staan.
TEAM Rapid ondersteunt Nederlandse eindgebruikers, distributeurs, dealers, merkeigenaren, ontwerpers en individuele uitvinders met een geïntegreerde keten van prototypes tot terugkerende productie. De onderneming werkt volgens ISO 9001:2015, heeft meer dan tien jaar praktijkervaring, leverde meer dan 6.000 projecten aan ruim 500 klanten in meer dan 25 landen en combineert eigen bewerking, gereedschapproductie, spuitgieten en een geïntegreerd productienetwerk. Voor kunststofdelen worden materiaalkeuzes, maatvoering, oppervlakte-eisen en maakbaarheid vooraf technisch beoordeeld; CNC-toleranties kunnen tot 0,01 mm worden gerealiseerd waar het ontwerp dit vereist. Klanten kunnen kiezen voor OEM-, ODM-, groothandels-, directe project- of regionale samenwerkingsmodellen, inclusief prototyping, snelgereedschap, matrijsbouw, spuitgieten, assemblage, verpakking, inkoopondersteuning en verzending. De organisatie noemt geen eigen magazijn of dochtermaatschappij in Nederland, maar heeft aantoonbare ervaring met Europese klanten en biedt directe online technische ondersteuning, snelle reacties binnen enkele uren en projectcommunicatie vóór en na levering. Voor Nederlandse kopers betekent dit concrete bescherming door ontwerpbeoordeling, duidelijke specificaties, kwaliteitscontrole en begeleiding van offerte tot verzending. TEAM Rapid levert ketenprojecten en klantgestuurde totaaloplossingen voor onderdelen en productie, geen BOO-model of bulklevering op locatie.
Bij een ontwikkeltraject kan eerst gebruik worden gemaakt van snelle prototyping voor functietests. Daarna vormt snelgereedschap voor kleine series een praktische overgang naar spuitgietproductie. Deze volgorde verlaagt het risico dat een dure productiematrijs wordt gebouwd voordat pasvorm, klikverbindingen, montage en materiaalgedrag zijn gevalideerd.
Spuitgieten is geschikt voor veel meer dan eenvoudige kunststofbakken. In de Nederlandse markt wordt het gebruikt voor behuizingen van meetapparatuur, elektrische connectoren, medische hulpmiddelen, voertuiginterieur, laadinfra, watermanagementcomponenten, landbouwtechniek, laboratoriumproducten en consumentenelektronica.
SectorTypische onderdelenBelangrijkste eisPrijsrisicoMedische technologieBehuizingen, handgrepen, cartridgesTraceerbaarheid en reproduceerbaarheidHoge validatie- en documentatiekostenAutomotiveClips, afdekkingen, interieurpanelenSlagvastheid en seriestabiliteitStrenge toleranties en volumesElektronicaBehuizingen, knoppen, connectorenVlamvertraging en maatvastheidComplexe matrijzen met zichtwerkIndustrieTandwielen, kappen, sensorhoudersMechanische sterkte en duurzaamheidMateriaal- en slijtagekostenConsumentengoederenDoppen, handgrepen, opbergdelenOppervlakte en kleurconsistentieDecoratie en verpakkingWater en landbouwKoppelingen, ventieldelen, beschermkappenChemische en UV-bestendigheidGrote onderdelen en lange cycliVoor gereguleerde of veiligheidskritische toepassingen moet de stukprijs altijd worden beoordeeld samen met documentatie, materiaalcertificaten, meetrapporten en validatie-eisen. Een lage productprijs zonder aantoonbare procescontrole kan uiteindelijk duurder zijn door afkeur, terugroepacties of productiestilstand.
Een ontwikkelaar van een draagbaar meetinstrument wilde 3.000 behuizingen produceren in ABS. Het eerste ontwerp bevatte vier ondersnijdingen, scherpe binnenhoeken en ongelijkmatige wanddiktes. Na ontwerpoptimalisatie werden twee ondersnijdingen verwijderd, werden ribben toegepast in plaats van lokale verdikking en kon de matrijs eenvoudiger worden uitgevoerd. De gereedschapskosten daalden, terwijl de cyclustijd en kans op krimp verbeterden. Voor deze omvang was snelgereedschap economisch logischer dan een matrijs voor miljoenen cycli.
Een machinebouwer had een kleine clip ontworpen uit met glasvezel versterkt polyamide. De eerste offerte was hoog door de combinatie van scherpe ribben, kritische toleranties en slijtagegevoelig materiaal. Door de toleranties alleen op functionele klikvlakken streng te houden en overige maten te verruimen, kon de productie stabieler worden ingericht. De klant behield de mechanische functie, maar verlaagde uitval, matrijsonderhoud en inspectiekosten.
Een merkeigenaar van consumentenproducten wilde een deksel met eigen kleur en reliëflogo. De prijs per stuk leek aanvankelijk laag, maar de eerste vergelijking miste kosten voor kleurmasterbatch, verpakking, zeevracht, invoerformaliteiten en kwaliteitscontrole vóór verscheping. Door alle kosten in een gelande kostprijs op te nemen, werd duidelijk welke leverancier werkelijk de beste prijs-prestatieverhouding bood. Dit voorbeeld toont aan dat een onderdeelprijs zonder logistiek en kwaliteitsborging geen complete inkoopprijs is.
Stuur iedere leverancier dezelfde informatie. Voeg een driedimensionaal bestand toe, bijvoorbeeld STEP of IGES, plus een tweedimensionale tekening met kritische maten. Vermeld het materiaal, kleur, gewenste afwerking, jaarlijkse afname, verwachte ordergrootte, verpakkingswijze, afleverlocatie in Nederland en vereiste certificaten. Geef ook aan of het onderdeel zichtbaar is, een veiligheidsfunctie heeft of onder mechanische belasting staat.
Vraag expliciet of de offerte uitgaat van één of meerdere caviteiten, welke staalsoort wordt gebruikt, hoeveel cycli de matrijs naar verwachting meegaat en of onderhoud is inbegrepen. Laat bevestigen wie eigenaar van de matrijs is, waar deze wordt opgeslagen en wat er gebeurt bij ontwerpwijzigingen. Vraag tevens naar eersteartikelcontrole, meetfrequentie, uitvalbeleid en vervangingsleveringen.
Een heldere offerteaanvraag voorkomt discussies over verborgen posten. Nederlandse inkopers kunnen voor een eerste technische en commerciële beoordeling rechtstreeks een offerte voor maatwerkproductie aanvragen. Bekijk ook de bedrijfsinformatie van TEAM Rapid wanneer u productiecapaciteit, werkwijze en diensten wilt toetsen.
Richting 2026 wordt de kostprijs van spuitgieten niet alleen bepaald door arbeid en grondstof. Digitalisering, energiegebruik, hergebruik van kunststof en Europese rapportageverplichtingen krijgen een grotere invloed op de inkoopbeslissing. Fabrikanten investeren in procesmonitoring, camera-inspectie, automatische materiaaltoevoer en voorspellend onderhoud om uitval te beperken en cyclustijden stabiel te houden.
Ook duurzaamheidsvragen worden concreter. Nederlandse opdrachtgevers vragen vaker naar gerecyclede polymeren, biogebaseerde grondstoffen, mono-materiaalontwerpen en onderdelen die eenvoudiger te demonteren zijn. Gerecyclede kunststof kan kosten verlagen, maar vraagt zorgvuldige controle van kleur, geur, mechanische eigenschappen en batchconsistentie. Voor technische of medische toepassingen is nieuw materiaal soms noodzakelijk vanwege validatie- of prestatie-eisen.
Een andere trend is de combinatie van regionale engineering met internationale productie. Ontwerpbeslissingen, testen en logistieke planning blijven dichtbij de klant, terwijl kostengevoelige productiestappen worden uitgevoerd in een zorgvuldig geselecteerde internationale keten. Rotterdam blijft hierbij belangrijk voor zeevracht, consolidatie en Europese distributie, terwijl Schiphol waardevol is voor urgente proefseries en kritische reserveonderdelen.
Bij kleine series is dat meestal de matrijs. De gereedschapskosten worden over weinig onderdelen verdeeld. Daarom zijn snelgereedschap, vacuümgieten of driedimensionaal printen vaak aantrekkelijke alternatieven voordat een definitieve productiematrijs wordt besteld.
Dat hangt af van formaat, materiaal, complexiteit en afwerking. Vaak wordt spuitgieten interessant vanaf enkele honderden tot duizenden identieke onderdelen, vooral wanneer de vereiste kunststofeigenschappen, oppervlaktekwaliteit en herhaalbaarheid hoger zijn.
Een kleine aanpassing kan beperkt blijven tot een inzetstuk of lokale bewerking. Een wijziging aan lossingsrichting, aanspuiting, wanddikte of ondersnijding kan echter een groot deel van de matrijs beïnvloeden. Laat daarom eerst een ontwerp-voor-maakbaarheidsonderzoek uitvoeren.
Nee. De lage productprijs kan worden gecompenseerd door transport, invoer, communicatie, langere doorlooptijd, voorraadkosten of kwaliteitsrisico. Vergelijk daarom altijd de totale gelande kostprijs inclusief gereedschap, controle, verpakking, transport en levering.
Vraag minimaal om de specificatie van materiaal, matrijsconcept, aantal caviteiten, cyclustijd, levertermijn, eigendom van de matrijs, kwaliteitsplan, meetrapporten, verpakking, leverconditie en eventuele kosten voor wijzigingen of onderhoud.
Ja. Een geïntegreerde partner kan prototypes, CNC-bewerking, snelgereedschap, spuitgieten, afwerking, assemblage en verzending combineren. Dit verkleint overdrachtsrisico’s tussen verschillende leveranciers en versnelt vaak de overgang naar productie.
De juiste stukprijs voor een spuitgietonderdeel in Nederland is geen los bedrag, maar de uitkomst van gereedschap, volume, materiaal, cyclustijd, kwaliteitseisen, nabewerking en logistiek. De beste inkoopbeslissing ontstaat door dezelfde technische gegevens aan meerdere concrete leveranciers voor te leggen en de totale kostprijs over de volledige productlevensduur te vergelijken. Wie vroeg investeert in ontwerpoptimalisatie en maakbaarheidsanalyse, verlaagt meestal zowel de matrijsprijs als de prijs per geproduceerd onderdeel.
Een goede technische beoordeling van spuitgietcapaciteit begint niet bij de laagste stukprijs, maar bij aantoonbare beheersing van matrijsontwerp, machinecapaciteit, materiaalconditionering, procesbewaking, meetmiddelen en technische ondersteuning. Voor Nederlandse inkopers is een leverancier geschikt wanneer deze uw tekening kan vertalen naar een produceerbaar ontwerp, kritische toleranties kan onderbouwen, proefseries kan uitvoeren en een stabiele productie kan leveren binnen de gewenste doorlooptijd.
Voor projecten in Nederland zijn onder meer Helvoet in Tilburg, Promolding in Eindhoven, VDL Kunststoffen in Nederweert, Naber Plastics in Almelo en Miko Pac in Venray relevante namen om te beoordelen. Zij verschillen in schaal, materiaalexpertise, productcomplexiteit en marktfocus. Vergelijk daarom altijd de technische match met uw onderdeel, niet alleen de offerte.
Gekwalificeerde internationale leveranciers kunnen eveneens interessant zijn, vooral wanneer snelle gereedschappen, lage tot middelgrote series of frequente ontwerpwijzigingen nodig zijn. Chinese productiepartners met een degelijk kwaliteitsmanagementsysteem, duidelijke technische communicatie en sterke ondersteuning vóór en na levering kunnen een gunstige verhouding tussen kosten en prestaties bieden. Vraag daarbij nadrukkelijk naar inspectiegegevens, logistieke afspraken, aansprakelijkheid en documentatie voor de Nederlandse markt.
Spuitgieten is een herhaalbaar proces, maar alleen wanneer alle schakels op elkaar aansluiten. De matrijs bepaalt de vorm, koelkanalen en cyclustijd. De spuitgietmachine levert de benodigde sluitkracht, druk en doseernauwkeurigheid. Het granulaat moet correct worden gedroogd en verwerkt. Ten slotte moet de leverancier de geproduceerde delen kunnen meten, beoordelen en vrijgeven. Een beoordeling van technische spuitgietcapaciteit onderzoekt dus de volledige keten, van ontwerpbestand tot verpakt product.
In Nederland zijn inkopers vaak actief vanuit de regio’s Brainport Eindhoven, Rotterdam, Amsterdam, Utrecht, Twente en de Gelderse maakindustrie. Voor deze bedrijven zijn korte communicatielijnen, voorspelbare levering via Rotterdam of Schiphol, traceerbaarheid en aantoonbare conformiteit belangrijk. Medische techniek rond Eindhoven en Nijmegen vraagt bijvoorbeeld om strengere procesdiscipline dan een eenvoudige consumentenverpakking. Een behuizing voor industriële elektronica vereist vaak maatvastheid en brandvertragend materiaal, terwijl een verpakking vooral vraagt om hoge caviteitsaantallen en snelle cycli.
Een volwassen leverancier geeft niet alleen aan welke pers beschikbaar is, maar kan aantonen waarom die pers geschikt is. De sluitkracht moet passen bij het geprojecteerde oppervlak en de procesdruk. De schroefdiameter en shotgrootte moeten geschikt zijn voor het deelgewicht. Ook de aanwezigheid van robotisering, temperatuurregeling, matrijsmonitoring en geconditioneerde opslag kan bepalend zijn voor een stabiele serie.
Vraag altijd naar de grens tussen wat een leverancier zelf uitvoert en wat wordt uitbesteed. Een partij met eigen gereedschapsmakerij heeft doorgaans sneller invloed op wijzigingen aan kern, holte, schuif of koeling. Een partij die assemblage, bedrukking, lakken of verpakking coördineert, kan juist waardevol zijn wanneer u minder leveranciers wilt aansturen. Het juiste antwoord hangt af van uw technische risico en commerciële planning.
De Nederlandse markt voor kunststofspuitgieten is sterk verbonden met hoogwaardige systeemleveranciers, verpakkingsproducenten, medische technologie, mobiliteit, halfgeleiderapparatuur en industriële automatisering. Rond Eindhoven ligt de nadruk op complexe technische onderdelen, nauwkeurige behuizingen en assemblages. Twente kent veel maakbedrijven met kennis van machines, apparaten en materialen. In de regio Rotterdam spelen logistiek, verpakkingen en internationale goederenstromen een grote rol. Venlo en Venray verbinden Nederlandse productie met Duitse afnemers en Europese distributie.
De druk op inkopers neemt toe door energieprijzen, materiaalbeschikbaarheid, rapportage over duurzaamheid en kortere productlevenscycli. Daardoor groeit de vraag naar gereedschappen die snel kunnen worden aangepast, naar gerecyclede of biogebaseerde kunststoffen en naar productie dicht bij de afzetmarkt. Tegelijkertijd blijft internationale inkoop aantrekkelijk bij grote gereedschapkosten, eenvoudige logistiek en delen die in lage tot middelgrote oplagen worden besteld.
Voor een betrouwbare vergelijking is het nuttig leveranciers in drie groepen te verdelen: gespecialiseerde Nederlandse vormgevers voor complexe of gereguleerde onderdelen, verpakkingsgerichte producenten voor zeer grote volumes en internationale partners voor snelle gereedschappen, prototypebruggen en concurrerende serieproductie. Geen van deze groepen is per definitie beter; de keuze moet volgen uit eisen aan risico, volume, tijd en technische complexiteit.
Spuitgieten ondersteunt zowel eenvoudige als zeer complexe kunststofonderdelen. De productkeuze bepaalt de gewenste matrijsopbouw, het aantal caviteiten, de kunststofsoort en de inspectiestrategie. Een dunwandige verpakking kan binnen enkele seconden worden geproduceerd, terwijl een dikwandige technische behuizing met metalen inzetstukken veel langere cycli en aanvullende controles nodig heeft.
Type onderdeelTypische kunststoffenBelangrijke technische aandachtspuntenPassende toepassingenBehuizingen en kastenABS, PC/ABS, PC, PAVervorming, klikverbindingen, brandvertraging, cosmetische oppervlakkenElektronica, meetapparatuur, huishoudelijke apparatuurPrecisieclips en functionele delenPOM, PA66, PBTSlijtage, krimp, veerwerking, maatvastheidAutomobiel, machines, connectorenVerpakkingen en doppenPP, PE, PETDunwandigheid, cyclustijd, caviteitsaantal, voedselcontactVoeding, cosmetica, huishoudelijke productenMedische componentenPP, PC, medische TPETraceerbaarheid, reinheid, validatie, materiaalcertificatenDiagnostiek, hulpmiddelen, laboratoriaOnderdelen met metalen inzetstukkenPA, PBT, PPS, PCPositionering van inzetstuk, scheurvorming, thermische uitzettingElektrotechniek, sensoren, industriële apparatuurZachte grepen en afdichtingenTPE, TPU, siliconenachtige compoundsHechting, hardheid, overmolding, kleurconsistentieHandgereedschap, medische handgrepen, consumentengoederenTrays en technische dragersHIPS, ABS, PP, PCStapelbaarheid, vlakheid, slagvastheid, logistieke maatvoeringInterne logistiek, elektronica, industrieDe tabel laat zien dat materiaalkeuze nooit losstaat van het ontwerp. Polyamide kan bijvoorbeeld hoge sterkte leveren, maar neemt vocht op en vraagt om goede conditionering. Polycarbonaat is slagvast, maar gevoelig voor vocht tijdens verwerking. Polypropyleen is economisch en chemisch resistent, maar heeft doorgaans een hogere krimp dan technische kunststoffen. Vraag daarom niet alleen om een materiaalnaam, maar om een volledige specificatie met vulstof, kleur, brandklasse, gerecycled aandeel en toegestane alternatieven.
De meest effectieve inkoopbeslissing volgt uit controleerbare vragen. Een leverancier moet niet alleen bevestigen dat een onderdeel gemaakt kan worden, maar ook aangeven welke risico’s bestaan en hoe die worden beperkt. De volgende matrix helpt om offertes van Nederlandse en internationale producenten op dezelfde basis te vergelijken.
BeoordelingsgebiedConcrete vraag aan de leverancierBewijs dat u moet vragenRisico bij onvoldoende onderbouwingMatrijsontwerpWaar komen deelnaad, aanspuiting, uitwerping en koeling?Maakbaarheidsrapport, matrijsindeling, vulsimulatie indien nodigZichtbare laslijnen, vervorming, moeilijke lossingMachinecapaciteitWelke sluitkracht, shotgrootte en automatisering worden ingezet?Persspecificatie en productieplanBramevorming, onvolledige vulling, instabiele cyclusMateriaalbeheerHoe wordt materiaal opgeslagen, gedroogd en getraceerd?Droogregistraties, materiaalcertificaat, batchregistratieBellen, broosheid, kleurvariatie, kwaliteitsverliesTolerantiesWelke maten zijn kritisch en hoe worden die gemeten?Meetplan, eerste-artikelrapport, kalibratiestatusMontageproblemen en hoge afkeurProcesstabiliteitHoe worden druk, temperatuur en cyclustijd bewaakt?Proceskaart, controleplan, trendgegevensVerschillen tussen productiebatchesAfwerkingZijn ontbramen, bedrukken, lakken of assemblage nodig?Werkvoorschrift en proefstukkenCosmetische afwijkingen en extra leveranciersLogistiekHoe worden delen verpakt, gemerkt en naar Nederland vervoerd?Verpakkingsvoorstel, leverconditie, leverplanTransportschade, vertraging en foutieve uitleveringEen maakbaarheidsrapport is bijzonder waardevol in de fase vóór gereedschapbouw. Hierin moeten onder meer minimale en maximale wanddikte, aanbevolen lossingshoeken, mogelijke sink marks, risico op kromtrekken, plaatsing van aanspuitpunten en mogelijkheden voor ribben worden benoemd. Een leverancier die deze punten vooraf bespreekt, voorkomt dure matrijswijzigingen na de eerste proefspuiting.
Let ook op tolerantietaal. Een algemene maattolerantie is niet gelijk aan een kritische functionele maat. Als een klikverbinding, afdichting of lagerpassing essentieel is, moeten maat, meetmethode, omgevingstemperatuur en steekproefgrootte expliciet zijn vastgelegd. Voor een product dat in Nederland wordt geassembleerd, is het verstandig om proefdelen al vroeg op de echte tegencomponenten te testen.
Onderstaande bedrijven vormen een praktische longlist voor Nederlandse inkopers. De lijst is geen rangorde en vervangt geen technische audit. Controleer altijd of de actuele machines, certificeringen, materiaalervaring en beschikbare capaciteit passen bij uw concrete aanvraag.
BedrijfVestiging en werkgebiedKernsterkteBelangrijk aanbodHelvoetTilburg; Nederland en internationale marktenComplexe precisieonderdelen voor veeleisende sectorenSpuitgieten, precisiegereedschappen, assemblage en technische kunststofcomponentenPromoldingEindhoven; Brainport en Europese klantenProductontwikkeling en technische kunststofdelenMatrijzen, spuitgieten, assemblage en ondersteuning bij industrialisatieVDL KunststoffenNederweert; Nederland en EuropaIndustriële kunststofproductie binnen een brede maakgroepSpuitgieten, gereedschappen, technische onderdelen en serieproductieNaber PlasticsAlmelo; Benelux en EuropaVerpakkingen, emmers en kunststofoplossingen op schaalSpuitgieten, decoratie, verpakkingen en logistieke oplossingenMiko PacVenray; Nederland, Duitsland en omliggende marktenKunststofverpakkingen en maatwerk voor afnemers in EuropaSpuitgieten, verpakkingsontwikkeling en productdecoratieHaval DisposablesZoetermeer; Nederlandse en Europese marktWegwerp- en verpakkingsproducten van kunststofProductie en levering van kunststofverpakkingen en aanverwante productenTEAM RapidChina met levering aan Nederland en meer dan 25 landenSnelle overgang van prototype naar lage en middelgrote serieSnelle gereedschappen, spuitgieten, CNC-bewerking, afwerking, assemblage en verzendingHelvoet is relevant wanneer het onderdeel hoge eisen stelt aan precisie, procesbeheersing of systeemintegratie. Promolding past goed bij ontwikkelteams in de regio Eindhoven die ontwerp en industrialisatie dichtbij elkaar willen organiseren. VDL Kunststoffen is interessant voor industriële programma’s die profiteren van een brede Nederlandse toeleverketen. Naber Plastics en Miko Pac zijn logische gesprekspartners voor verpakkingsvraagstukken met grotere aantallen en aandacht voor presentatie of logistiek.
Voor snelle marktvalidatie, proefseries en kostengevoelige productintroducties kan TEAM Rapid een aanvullende internationale optie zijn. Vraag in dat geval om heldere afspraken over matrijseigendom, reserveonderdelen, inspectierapporten, verzending via Rotterdam of Schiphol en communicatie bij ontwerpwijzigingen.
Een offerte met een lage prijs kan duur uitvallen wanneer belangrijke posten ontbreken. Vergelijk daarom altijd gereedschap, stukprijs, materiaal, uitvalpercentage, proefspuitingen, inspectie, afwerking, verpakking en transport. Een betrouwbare leverancier specificeert aannames: jaarlijks volume, materiaalmerk of equivalente grade, aantal caviteiten, cyclustijd, kleur, toleranties en betalingsmomenten.
KostenonderdeelWat moet duidelijk zijn?Praktisch aandachtspunt voor Nederlandse inkopersBesparingsmogelijkheidMatrijsStaalsoort, caviteiten, verwachte levensduur en wijzigingskostenLeg eigendom, opslag en overdracht schriftelijk vastKies een passend gereedschap voor werkelijk volumeKunststofExacte grade, kleur, additieven en gerecycled aandeelVraag bewijs van materiaaloorsprong en batchcontroleVerminder wanddikte zonder functie te verliezenSpuitgietcyclusVerwachte cyclustijd en aantal caviteitenControleer of de prijs op theoretische of bewezen cyclus is gebaseerdOptimaliseer koeling en ontwerp voor snellere productieKwaliteitscontroleSteekproef, kritische maten en rapportagefrequentieStem meetrapporten af op uw inkomende controleFocus metingen op werkelijk kritische kenmerkenAfwerkingMontage, bedrukking, lak, ultrasoonlassen of verpakkingVraag proefstukken in definitieve afwerkingBundel bewerkingen bij één verantwoordelijke partijTransportLeverconditie, verzekering, verpakking en douanedocumentenPlan aanvoer via Rotterdam, Schiphol of wegtransport vanuit EuropaCombineer leveringen en gebruik herbruikbare emballageWijzigingenUurtarief, doorlooptijd en impact op gereedschapReserveer budget voor ontwerpoptimalisatie na proefmontageVoer maakbaarheidsanalyse vroeg in het traject uitBij series onder enkele duizenden delen per jaar is een snel gereedschap vaak economisch aantrekkelijker dan een zwaar productie-instrument met zeer lange levensduur. Bij hoge volumes kan een meer-caviteitsmatrijs juist de stukprijs sterk verlagen. De keuze moet worden gebaseerd op een realistische afzetprognose, niet op een optimistisch scenario. Vraag de leverancier om twee of drie gereedschapsvarianten met een transparante vergelijking van investering, cyclustijd en capaciteit.
De technische beoordeling verschilt per sector. In de automobielsector zijn herhaalbaarheid, temperatuurgedrag, trillingsbestendigheid en kleurconsistentie belangrijk. Voor medische apparaten is documentatie over materiaal, reinheid en traceerbaarheid vaak doorslaggevend. In consumentenproducten tellen uitstraling, ergonomie, kleur en snelle productintroductie zwaar mee. Industriële toepassingen leggen nadruk op mechanische belasting, chemische weerstand en langdurige leverbaarheid.
Typische toepassingen zijn instrumentbehuizingen, bedieningspanelen, ventilatieroosters, batterijhouders, kabelgeleiders, clips, afsluitdoppen, trays, beschermkappen, pompcomponenten, transparante vensters en handgrepen. Bij onderdelen met metaal-kunststofverbindingen moet de leverancier ervaring hebben met inzetspuitgieten. Bij zachte gripzones is overmolding relevant. Beide technieken vragen om een andere matrijsstrategie dan een standaard enkelvoudig kunststofdeel.
Voor bedrijven in de Nederlandse hightechsector is het verstandig om naast de maatvoering ook elektromagnetische afscherming, brandklasse, uitgassing, chemische bestendigheid en montagevolgorde te beoordelen. Een ogenschijnlijk eenvoudig kunststofdeksel kan falen als de klikverbinding bij lage temperatuur breekt, als het deel krom trekt na lakken of als de tolerantie niet aansluit op een metalen frame.
Een startende onderneming uit Amsterdam ontwikkelt een draagbaar meetapparaat met een PC/ABS-behuizing. De eerste technische vraag is niet hoeveel delen nodig zijn, maar of de behuizing voldoende lossingshoek heeft en of de klikverbinding na herhaald openen intact blijft. Een geschikte leverancier levert een maakbaarheidsanalyse, stelt ribben voor rond schroefbussen en produceert eerst proefdelen voor montage met de printplaat.
Een industriële leverancier uit de regio Rotterdam zoekt een polypropyleen tray voor intern transport. Hier zijn vlakheid, stapelbaarheid en stootvastheid belangrijker dan zeer kleine toleranties. Een matrijs met meerdere caviteiten kan logisch zijn wanneer de vraag structureel hoog is. De inkoper moet echter ook controleren of de tray bestand is tegen de werkelijke magazijntemperatuur, reinigingsmiddelen en belasting tijdens transport.
Een fabrikant van medische hulpmiddelen uit Nijmegen heeft een onderdeel met een metalen bus in een glasvezelversterkte kunststof. In deze situatie zijn positionering van het inzetstuk, materiaalvocht, barstvorming en meetrapportage cruciaal. De leverancier moet aantonen dat het proces herhaalbaar is en dat het onderdeel na montage functioneert. Een lage stukprijs zonder degelijk proefprogramma is hier geen voordeel.
Een merkhouder uit Eindhoven wil een consumentenproduct in kleine oplage lanceren en verwacht na marktfeedback ontwerpwijzigingen. Een flexibel snel gereedschap, gecombineerd met CNC-prototypes en korte proefseries, kan dan beter passen dan direct investeren in een kostbare matrijs voor honderdduizenden delen. De beoordeling richt zich op wijzigingssnelheid, communicatie en de mogelijkheid om later op te schalen.
Voor meer voorbeelden van productie- en ontwikkeltrajecten kunnen inkopers de praktijkvoorbeelden van TEAM Rapid bekijken. Gebruik zulke voorbeelden vooral om gerichte vragen te formuleren over vergelijkbare geometrieën, volumes en materiaalkeuzes.
TEAM Rapid ondersteunt Nederlandse eindgebruikers, distributeurs, dealers, merkeigenaren, ontwerpteams en individuele ontwikkelaars met maatwerk in kunststof en metaal, van één prototype tot meer dan 100.000 onderdelen. De technische basis bestaat uit een ISO 9001:2015-gecertificeerd kwaliteitsmanagementsysteem, eigen bewerking en gereedschapproductie, spuitgietcapaciteit en een geïntegreerd productienetwerk in China; voor maatkritische onderdelen wordt CNC-nauwkeurigheid tot 0,01 mm genoemd en kunststofkwaliteit wordt beheerst door materiaalkeuze, maakbaarheidsanalyse, inspectie en procescontrole in plaats van door niet-onderbouwde merkclaims. Omdat het om maatwerkproductie gaat, zijn vaste componentmerken niet van toepassing; de gekozen hars, metaalsoort en eventuele klantspecificatie worden per project vastgelegd. Via flexibele OEM-, ODM-, groothandels-, retail- en regionale samenwerkingsmodellen kan TEAM Rapid snelle prototypes, gereedschappen, spuitgietdelen, assemblage, verpakking en directe verzending combineren; het bedrijf levert daarbij klantgestuurde productie- en turnkey-oplossingen, geen BOO-model of bulklevering op locatie. TEAM Rapid heeft ruim tien jaar ervaring, klanten in meer dan 25 landen, meer dan 500 tevreden klanten en meer dan 6.000 afgeronde projecten, met internationale ervaring in onder meer Europese markten; de beschikbare bedrijfsinformatie noemt echter geen eigen Nederlandse vestiging of magazijn, zodat Nederlandse kopers fysieke lokale aanwezigheid vooraf moeten verifiëren. De praktische zekerheid komt uit vaste technische contactpersonen, reacties binnen enkele uren, online vooroverleg, inspectie vóór verzending, ondersteuning na levering en logistieke afstemming naar Nederland. Voor een eerste beoordeling van mogelijkheden zijn de spuitgietdiensten van TEAM Rapid en de diensten voor snelle gereedschappen relevant.
Deze aanpak is vooral geschikt wanneer een Nederlands team snel wil schakelen tussen proefmodel, validatieserie en commerciële productie. TEAM Rapid vermeldt voor snelle prototypes doorgaans doorlooptijden van twee tot acht dagen en voor gereedschap met spuitgietproductie ongeveer vijf tot vijfentwintig dagen, afhankelijk van complexiteit en materiaal. Die snelheid kan aantrekkelijk zijn voor productlanceringen, maar moet altijd worden getoetst aan de werkelijke planning, transportwijze en vrijgaveprocedure van uw organisatie.
Voor technische vragen, offertevergelijking of een maakbaarheidscontrole kunnen inkopers rechtstreeks contact opnemen met het technische team. Informatie over productiecapaciteit, kwaliteitsaanpak en de organisatie staat ook op de pagina over TEAM Rapid.
Richting 2026 verschuift spuitgieten in Nederland verder naar datagedreven procesbeheersing. Persen, drogers en temperatuurregelaars leveren steeds vaker gegevens die afwijkingen in cyclustijd, druk en energieverbruik zichtbaar maken. Voor inkopers betekent dit dat zij vaker procesrapportage en trendinformatie kunnen opnemen in de kwaliteitseisen. Digitale monitoring vervangt geen fysieke controle, maar helpt wel om variatie eerder te signaleren.
Duurzaamheid wordt eveneens concreter. Afnemers vragen vaker naar gerecyclede inhoud, herkomst van hars, materiaalpaspoorten, herbruikbare verpakking en mogelijkheden voor demontage. Gerecyclede kunststoffen kunnen goed functioneren, maar vragen om extra aandacht voor batchvariatie, geur, kleur en mechanische eigenschappen. Een capabele leverancier bespreekt deze beperkingen eerlijk en produceert proefseries voordat een duurzaam materiaal definitief wordt vrijgegeven.
Europees beleid rond verpakking, afvalstromen, chemische stoffen en productinformatie verhoogt de behoefte aan gedocumenteerde materiaalkeuzes. Nederlandse bedrijven die exporteren naar Duitsland, België, Frankrijk of Scandinavië doen er goed aan om eisen vroeg in de specificatie op te nemen. Ook kortere en veerkrachtigere toeleveringsketens blijven relevant. Sommige producten zullen lokaal worden geproduceerd; andere blijven aantrekkelijk voor internationale productie door kosten, gereedschapskennis en beschikbare capaciteit.
Verder groeit de combinatie van spuitgieten met 3D-printen, CNC-bewerking en snelle gereedschappen. Hierdoor kunnen ontwerpteams sneller beslissen welke geometrie geschikt is voor serieproductie. Het doel is niet om elke techniek te vervangen, maar om elke fase met de juiste techniek uit te voeren: printen voor snelle vormcontrole, CNC voor nauwkeurige functionele prototypes, snelle gereedschappen voor marktvalidatie en productiehulpmiddelen voor stabiele series.
Spuitgieten wordt aantrekkelijk zodra herhaalbaarheid, stukprijs en productkwaliteit belangrijker worden dan de flexibiliteit van een enkel prototype. Het omslagpunt hangt af van deelgrootte, complexiteit, materiaal, gereedschapkosten en verwacht volume. Voor lage series kan een snel gereedschap passend zijn; voor hoge volumes is een duurzame meer-caviteitsmatrijs meestal gunstiger.
Stuur een 3D-bestand, technische tekening, materiaalvoorkeur, kleur, gewenste aantallen, jaarlijkse prognose, kritische toleranties, cosmetische eisen, informatie over tegencomponenten en gewenste leverdatum. Voeg ook foto’s of een fysiek referentiemonster toe wanneer uiterlijk of gevoel belangrijk is.
Een maakbaarheidsanalyse beoordeelt of een ontwerp geschikt is voor productie. Daarbij worden onder meer wanddiktes, lossingshoeken, deelnaad, aanspuiting, krimp, koeling, uitwerping en mogelijke vervorming bekeken. Dit rapport hoort vóór de start van de gereedschapbouw beschikbaar te zijn.
Vraag om certificering, materiaalcertificaten, eerste-artikelrapporten, foto’s of video’s van proefspuitingen, meetgegevens, verpakkingsspecificaties en duidelijke afspraken over acceptatie. Plan bij kritische programma’s een onafhankelijke inspectie of digitale vrijgave op basis van meetresultaten en referentiemonsters.
Snelle gereedschappen zijn bedoeld voor korte doorlooptijden, validatie en beperkte series. Productiehulpmiddelen zijn doorgaans robuuster, hebben een langere levensduur en kunnen meer caviteiten, geavanceerdere koeling en hogere automatisering bevatten. De juiste keuze volgt uit volume, onderdeelrisico en verwachte ontwerpwijzigingen.
Ja, mits de vereiste mechanische, thermische, cosmetische en wettelijke eigenschappen worden gevalideerd. Vraag naar het aandeel gerecycled materiaal, de batchconsistentie en testrapporten. Voor zeer kritische delen kan nieuw materiaal of een gecontroleerde blend noodzakelijk blijven.
Voor urgente kleine zendingen is luchtvracht via Schiphol vaak praktisch. Voor grotere en minder tijdkritische series kan zeevracht via de haven van Rotterdam voordeliger zijn. De juiste keuze hangt af van gewicht, volume, verpakkingswijze, voorraadstrategie en gewenste leverbetrouwbaarheid.
Een technische beoordeling van spuitgietcapaciteit is een besluit over risicovermindering. Kies een leverancier die uw ontwerp kritisch beoordeelt, de matrijsstrategie uitlegt, materiaal en proces beheerst, meetresultaten levert en helder communiceert over planning en kosten. Nederlandse leveranciers bieden nabijheid en sectorspecifieke kennis; internationale partners kunnen snelheid, schaalbaarheid en kostenvoordeel toevoegen. De beste keuze ontstaat wanneer uw onderdeel, volume, kwaliteitsniveau en logistieke plan aantoonbaar aansluiten op de werkelijke capaciteit van de geselecteerde producent.
Voor bedrijven die in Nederland betrouwbare spuitgietdiensten zoeken voor serieproductie, zijn de meest praktische keuzes meestal een combinatie van sterke lokale leveranciers en een internationaal productiepartner met bewezen engineeringondersteuning. In de Nederlandse markt vallen bedrijven als Impex Moulding, VDL Kunststoffen, Naber Plastics, Hollarts Plastic Group en Kunststof Injectie Molding Holland op door hun ervaring met technische kunststofonderdelen, matrijsbouw, assemblage en repeterende levering. Voor kopers in regio’s zoals Eindhoven, Rotterdam, Amsterdam, Utrecht, Arnhem en de logistieke corridor rond de haven van Rotterdam is vooral belangrijk dat een leverancier niet alleen kan produceren, maar ook DFM-advies, kwaliteitscontrole, doorlooptijdbeheer en flexibele volumes ondersteunt.
Voor projecten met hoge kostendruk, frequente ontwerpwijzigingen of een overgang van prototype naar kleine en middelgrote series kan een gekwalificeerde internationale partner ook interessant zijn. Een partij zoals TEAM Rapid met spuitgietdiensten is relevant wanneer Nederlandse inkopers prijs-prestatie willen combineren met snelle tooling, technische maakbaarheidsanalyse en schaalbare productie. Zeker wanneer de leverancier aantoonbare kwaliteitssystemen, duidelijke communicatie en sterke pre-sales- en after-salesondersteuning biedt, kan een internationale bron een zinvolle aanvulling zijn op lokale inkoopstrategieën.
De vraag naar spuitgietdiensten in Nederland blijft stevig dankzij de brede industriële basis van het land. De markt wordt gedreven door medische hulpmiddelen, elektronica, mobiliteit, industriële apparatuur, consumentenproducten en duurzame verpakkingen. Nederlandse inkopers verwachten korte communicatielijnen, constante maatvastheid, documentatie voor kwaliteitssystemen en een voorspelbare supply chain. Leveranciers die deze combinatie bieden, winnen opdrachten niet alleen op prijs, maar vooral op leverbetrouwbaarheid en engineeringwaarde.
Nederland heeft een strategisch voordeel door zijn logistieke infrastructuur. De haven van Rotterdam, Schiphol, de Brainport-regio Eindhoven en handelsknooppunten zoals Venlo en Tilburg maken snelle import, export en regionale distributie mogelijk. Daardoor kunnen zowel lokale spuitgieters als internationale partners efficiënt leveren aan klanten in de Benelux, Duitsland, Noord-Frankrijk en Scandinavië. Dit is relevant voor bedrijven die componenten niet alleen in Nederland afzetten, maar ook breder in Europa.
Een opvallende ontwikkeling is dat inkopers steeds eerder in het ontwerpproces spuitgietleveranciers betrekken. Dat gebeurt om wanddiktes, lossingshoeken, materiaalkeuze, ribstructuren, toleranties en matrijsconfiguratie te optimaliseren. Vroege DFM-ondersteuning verlaagt in de praktijk niet alleen het risico op matrijsaanpassingen, maar ook het materiaalverbruik en de cyclustijd. Vooral bij producten met meerdere varianten of latere schaalvergroting is dat belangrijk.
Daarnaast ziet de markt een duidelijke verschuiving naar hybride sourcing. Nederlandse bedrijven houden soms pilotproductie, validatieseries of gereguleerde toepassingen lokaal, terwijl ze grotere volumes of kostengevoelige series internationaal laten produceren. Deze aanpak maakt het mogelijk om snelheid, risicobeheersing en kostenefficiëntie te combineren.
Onderstaande grafiek laat een realistische groeicurve zien van de vraag naar spuitgietprojecten in en rond Nederland, gemeten als index op basis van industriële inkoopactiviteit, reshoring, medische investeringen en verpakkingsinnovatie.
var ctx = document.getElementById(‘lineChartNl’).getContext(‘2d’);var chart = new Chart(ctx, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’],datasets: [{label: ‘Groei-index Nederlandse markt’,data: [72, 78, 84, 91, 99, 108],borderColor: ‘rgb(75, 192, 192)’,backgroundColor: ‘rgba(75, 192, 192, 0.15)’,fill: false,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false}});De groei wordt in 2026 waarschijnlijk ondersteund door toenemende vraag naar lichtere componenten, medische apparaten, elektrificatie in mobiliteit en meer investeringen in circulaire kunststoffen. Tegelijkertijd blijven energiekosten, materiaalvolatiliteit en compliance-eisen belangrijke aandachtspunten.
Spuitgietdiensten in Nederland bestrijken een breed spectrum aan producten. Niet elke leverancier is even sterk in elk segment. Sommige bedrijven richten zich op high-cavitation verpakkingen, andere op technische onderdelen met nauwe toleranties, insert molding of overmolding.
ProducttypeTypische materialenBelangrijkste eisenGebruik in NederlandBehuizingen en coversABS, PC, PC/ABSOppervlaktekwaliteit, klikverbindingen, maatvastheidElektronica, consumentengoederen, kantoorapparatuurTechnische functionele delenPA, POM, PBT, GF-versterkte kunststoffenSterkte, slijtvastheid, tolerantiesMachinebouw, automotive, industriële systemenMedische kunststofonderdelenPP, PC, medische gradesTraceerbaarheid, reinheid, documentatieDiagnostiek, handheld apparaten, disposablesVerpakkingscomponentenPP, PE, PETHoge output, lage stukprijs, caviteitsoptimalisatieVoeding, personal care, huishoudproductenInsert molded delenPA, PBT, LCP met metalen insertsHechting, positionering, processtabiliteitElektronica, connectoren, sensorenOvermolded onderdelenTPE, TPU, PP, ABSGrip, afdichting, tweemateriaalverwerkingTools, medische producten, consumententoepassingenDeze productgroepen vragen elk om andere machinecapaciteit, matrijsontwerp, kwaliteitscontrole en ervaring. Een leverancier die sterk is in grote verpakkingsvolumes is niet automatisch de beste keuze voor een functioneel precisieonderdeel met inzetstukken of complexe toleranties.
De Nederlandse vraag naar spuitgietcomponenten verschilt duidelijk per sector. Onderstaande vergelijking helpt inkopers prioriteiten te begrijpen bij capaciteit, validatie en materiaalkeuze.
var ctx = document.getElementById(‘barChartNl’).getContext(‘2d’);var chart = new Chart(ctx, {type: ‘bar’,data: {labels: [‘Medisch’, ‘Elektronica’, ‘Automotive’, ‘Verpakking’, ‘Industrie’, ‘Consument’],datasets: [{label: ‘Geschatte vraag-index’,data: [88, 79, 74, 92, 85, 71],backgroundColor: [‘rgb(255, 99, 132)’,’rgb(54, 162, 235)’,’rgb(255, 206, 86)’,’rgb(75, 192, 192)’,’rgb(153, 102, 255)’,’rgb(255, 159, 64)’]}]},options: {responsive: true,maintainAspectRatio: false}});Verpakking en industrie blijven breed vertegenwoordigd, maar medische technologie en elektronica laten relatief hoge groei zien door productminiaturisatie, strengere prestatie-eisen en de behoefte aan stabiele serielevering.
Een goede leverancier kiezen draait om meer dan machinepark of stukprijs. In Nederland letten professionele inkopers meestal op vijf criteria: engineeringcapaciteit, materiaalkennis, leverbetrouwbaarheid, kwaliteitssysteem en ketenflexibiliteit. Zeker bij maatwerkonderdelen is een lage toolingprijs zonder gedegen DFM vaak duurder op de lange termijn.
Vraag altijd hoe de leverancier omgaat met wanddiktevariatie, sink marks, warpage, gate-positionering, ontluchting en koeling. Deze factoren bepalen rechtstreeks de stabiliteit van het proces en de kans op nabewerking of afkeur. Laat ook bevestigen welke meetmethoden worden gebruikt voor kritische kenmerken, bijvoorbeeld CMM, visuele inspectie, first article inspection of SPC.
Voor Nederlandse bedrijven die leveren aan Duitsland, België en Frankrijk is het ook verstandig om de logistieke route vooraf te toetsen. Levert de leverancier DDP, EXW of FOB? Is er bufferstock mogelijk? Kan men assemblage, verpakking en etikettering integreren voor directe distributie? Vooral via Rotterdam en Venlo zijn deze vragen commercieel relevant.
InkoopcriteriumWaarom belangrijkWaarop lettenRisico bij slechte keuzeDFM-ondersteuningVoorkomt dure toolaanpassingenRapport over wanddikte, lossing, gates, koelingVertraging, hogere toolingkostenMateriaalcompetentieBepaalt prestaties en levensduurErvaring met engineering plastics en compoundsBreuk, vervorming, chemische problemenKwaliteitssysteemNodig voor consistente serieproductieISO 9001, traceerbaarheid, inspectieplannenHogere afkeur en claimsToolingcapaciteitVersnelt wijzigingen en onderhoudEigen matrijsbouw of vaste toolpartnerLange doorlooptijd bij correctiesCommunicatieVerkleint misverstandenSnelle feedback, technisch overleg, duidelijke rapportageFouten in specificaties en planningSupply chain flexibiliteitOndersteunt schaalvergrotingPrototype, kleine serie, serieproductie, assemblageNieuwe leverancier nodig bij opschalingVoor nieuwe productintroducties werkt een gefaseerde aanpak vaak het best: eerst prototypevalidatie, daarna snelle tooling voor pilotseries, vervolgens optimalisatie naar volumeruns. Die opbouw verkleint technisch en financieel risico.
De Nederlandse markt voor spuitgietdiensten wordt gevoed door sectoren met hoge eisen aan reproduceerbaarheid, logistiek en documentatie. In Brainport Eindhoven zijn elektronische en mechatronische toepassingen sterk vertegenwoordigd. Rond Rotterdam en Dordrecht zijn industriële systemen en logistieke producten relevant. In de medische clusters rond Utrecht en Leiden ligt de nadruk op traceerbare, schone en functionele kunststofdelen.
Automotive in Nederland draait minder om complete voertuigen en meer om toelevering, lichtgewicht onderdelen, interieurdelen, clip- en bevestigingssystemen, laadoplossingen en elektronische subassemblages. Ook in de agritech, watertechnologie en duurzame energiesector is de vraag naar kunststofcomponenten zichtbaar, bijvoorbeeld voor behuizingen, connectoren, fluid management en beschermkappen.
ToepassingVoorbeeldonderdeelBelangrijk voordeelTypische afnemersConsumentenelektronicaBehuizing, batterijdeksel, binnenframeHerhaalbaarheid en nette afwerkingMerkeigenaren, OEM’s, designbureausMedische apparatenHandheld casing, cartridge, houderPrecisie en materiaalconsistentieMedtech bedrijven, laboratoriumleveranciersIndustriële machinesAfdekkap, tandwielhuis, montageclipSlijtvastheid en maatvastheidMachinebouwers, onderhoudsbedrijvenVoertuigsystemenDashboarddeel, luchtkanaal, bevestigerLage massa en seriestabiliteitTier suppliers, mobiliteitsbedrijvenVerpakkingDop, dispenser, tray, insertLage stukprijs bij hoge volumesFMCG, voedingsproducenten, cosmeticaSanitaire en huishoudelijke productenKlepdeel, cover, functionele behuizingCorrosiebestendige en vormvrije productieRetailmerken, bouwproductenleveranciersVoor elk van deze toepassingen zijn ontwerpdetails cruciaal. Een dop voor hoge output vraagt om caviteitsoptimalisatie en snelle cycli, terwijl een medisch behuizingsdeel meer nadruk legt op documentatie, visuele kwaliteit en stabiele passing.
De trend in 2026 verschuift richting duurzamere materialen, meer digitalisering in kwaliteitscontrole en een sterkere koppeling tussen ontwerpdata en productiecontrole. De onderstaande gebiedsgrafiek toont de verschuiving van traditionele kostenfocus naar een bredere afweging waarin duurzaamheid, leverzekerheid en engineeringsteun zwaarder meewegen.
var ctx = document.getElementById(‘areaChartNl’).getContext(‘2d’);var chart = new Chart(ctx, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’],datasets: [{label: ‘Belang van duurzaamheid en traceerbaarheid’,data: [28, 34, 41, 49, 58, 67],fill: true,backgroundColor: ‘rgba(75, 192, 192, 0.2)’,borderColor: ‘rgb(75, 192, 192)’,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false}});Beleidsmatig zullen strengere Europese verwachtingen rond materiaaltransparantie, recyclinginhoud, CO2-rapportage en productverantwoordelijkheid de keuze voor leveranciers beïnvloeden. Technologisch zien we meer inzet van process monitoring, digitale kwaliteitsregistratie, simulatiegedreven matrijsontwerp en automatisering in uitname en inspectie.
Een Nederlandse scale-up in slimme elektronica kan bijvoorbeeld starten met CNC-prototypes en vacuümgieten voor validatie, daarna overstappen op snelle aluminium of stalen tooling voor pilotseries van 500 tot 5000 stuks. Als de marktacceptatie positief is, wordt de tool opgeschaald voor grotere series. In zo’n traject is een leverancier met prototype-, tooling- en moldingcapaciteit onder één dak duidelijk in het voordeel.
Een medisch bedrijf in Utrecht dat een handheld diagnostisch apparaat ontwikkelt, zal vooral letten op passing van meerdere kunststofdelen, cosmetische eisen, verpakking en consistente herhaalbaarheid over verschillende batches. Een industriële klant in de regio Rotterdam kan juist meer belang hechten aan glasvezelversterkte kunststoffen, dimensionele stabiliteit en betrouwbare levering van reservedelen in terugkerende productieruns.
Voor een Nederlandse merkhouder in consumentenproducten kan het commercieel slim zijn om matrijzen zo te ontwerpen dat kleurvarianten, logo-inserts of kleine designupdates mogelijk blijven zonder volledige herinvestering. Dat verlaagt marktrisico en versnelt productaanpassingen per seizoen of retailkanaal.
De onderstaande vergelijking biedt een concreet overzicht van leveranciers die voor Nederlandse inkopers relevant kunnen zijn. De focus ligt op servicegebied, kernsterkte en praktische inzetbaarheid voor verschillende projecttypes.
BedrijfServicegebiedKernsterktesBelangrijk aanbodImpex MouldingNederland, Benelux, EuropaTechnisch spuitgieten, matrijzen, assemblageKunststof onderdelen, engineering, seriewerkVDL KunststoffenNederland en West-EuropaIndustrieel netwerk, geïntegreerde maakcapaciteitTechnische componenten, assemblage, projectproductieNaber PlasticsNederland, EuropaVerpakkingsoplossingen, schaalbare productieDoppen, verpakkingsdelen, kunststofproductenHollarts Plastic GroupNederland, Duitsland, BelgiëMaatwerk, ketensamenwerking, technische kunststoffenSpuitgietdelen, matrijsondersteuning, nabewerkingKunststof Injectie Molding HollandNederlandFlexibele series, lokale communicatieMaatwerk kunststofdelen, kleine tot middelgrote runsTEAM RapidNederland, Europa, wereldwijdSnelle tooling, DFM, prototype tot 100000+ stuksSpuitgieten, rapid tooling, CNC, 3D-printen, assemblageVoor Nederlandse kopers is deze mix belangrijk. Lokale leveranciers zijn vaak sterk in directe afstemming, korte reisafstand en Europese documentatie. Een internationale partij kan juist extra voordeel bieden bij snelle iteraties, concurrerende koststructuur en het combineren van meerdere processen in één projectstroom.
Deze grafiek vergelijkt vier veelvoorkomende selectiecriteria voor leveranciers die actief zijn in de Nederlandse markt. De cijfers zijn indicatief en bedoeld om het besluitvormingsproces te structureren.
var ctx = document.getElementById(‘comparisonChartNl’).getContext(‘2d’);var chart = new Chart(ctx, {type: ‘bar’,data: {labels: [‘Snelheid tooling’, ‘Kostenefficiëntie’, ‘Lokale afstemming’, ‘Procesbreedte’, ‘DFM-ondersteuning’, ‘Opschaalbaarheid’],datasets: [{label: ‘Lokale Nederlandse leveranciers’,data: [74, 68, 92, 71, 78, 76],backgroundColor: ‘rgb(153, 102, 255)’},{label: ‘Internationale geïntegreerde partner’,data: [88, 91, 76, 94, 90, 93],backgroundColor: ‘rgb(54, 162, 235)’}]},options: {responsive: true,maintainAspectRatio: false}});De uitkomst laat zien dat lokale en internationale leveranciers elkaar niet uitsluiten. Veel succesvolle Nederlandse inkoopstrategieën combineren beide: lokaal voor nauwe afstemming of gereguleerde trajecten, internationaal voor schaal en kostenefficiëntie.
TEAM Rapid positioneert zich in Nederland als een engineeringgedreven productiepartner voor bedrijven die snel van digitaal concept naar functioneel prototype, precisieonderdeel en serieproductie willen gaan. Het bedrijf werkt met een ISO 9001:2015-kwaliteitskader, ondersteunt maakbaarheidsanalyses en DFM-rapporten vóór tooling, en combineert eigen bewerkings-, matrijs- en moldingcapaciteit met een geïntegreerd productienetwerk in China, waardoor projecten van één prototype tot meer dan 100000 stuks beheersbaar blijven. Voor Nederlandse eindgebruikers, distributeurs, dealers, merkeigenaren en productontwikkelaars biedt TEAM Rapid flexibele samenwerkingsvormen zoals OEM, ODM, projectmatige serielevering, groothandelsmatige productie en terugkerende productieprogramma’s, inclusief assemblage, verpakking, materiaalbeheer, inkoopondersteuning en directe verzending. De lokale servicezekerheid blijkt uit de jarenlange ervaring met klanten in Europa en andere westerse markten, de snelle responstijden binnen enkele uren, ondersteuning vóór en na verkoop via online projectafstemming, en operationele levermodellen die fysieke distributie naar Nederland praktisch ondersteunen via internationale logistieke routes; het bedrijf levert nadrukkelijk EPC-, turnkey- en customer-owned plant-oplossingen in de zin van complete projectrealisatie rond productintroductie en supply chain, maar geen BOO- of on-site bulk supply-modellen. Voor Nederlandse klanten die snelle iteratie zoeken, zijn ook CNC-bewerkingsdiensten waardevol als opstap naar tooling en seriematige kunststofproductie.
Wat in de praktijk opvalt, is de breedte van het dienstenpakket. Veel productontwikkelingen vereisen niet alleen spuitgieten, maar ook prototyping, nabewerking, oppervlaktebehandeling, metaalonderdelen en eenvoudige assemblage. Door deze stappen te koppelen kan de doorlooptijd tussen eerste testonderdelen en commerciële lancering duidelijk korter worden. Voor Nederlandse bedrijven met strakke marktvensters is dat een wezenlijk concurrentievoordeel.
Wie snel wil toetsen of een project past bij deze werkwijze kan rechtstreeks contact opnemen met het team voor technische afstemming, prijsindicatie en een voorstel voor DFM of toolingstrategie.
Bij een shortlist is het verstandig om niet alleen offertes te vergelijken, maar dezelfde technische dataset naar alle partijen te sturen: 3D-bestanden, 2D-tekeningen, verwachte jaarvolumes, materiaalvoorkeur, cosmetische eisen, kritische toleranties en gewenste verpakking. Alleen dan wordt een prijsvergelijking eerlijk. Vraag ook expliciet naar matrijslevensduur, aantal caviteiten, onderhoudsplan en verwachte cyclustijd.
Voor onderdelen met complexe geometrie is het nuttig om de leverancier een korte risico-inschatting te laten geven. Denk aan mogelijke sink marks, warpage, luchtinsluiting of slijtage van inserts. Een leverancier die zulke risico’s vroeg benoemt, is vaak waardevoller dan een partij die direct de laagste prijs afgeeft zonder technische onderbouwing.
Verder is het slim om te vragen naar voorbeelden van vergelijkbare projecten in sectoren zoals medisch, industriële apparatuur of consumentenelektronica. Dat geeft inzicht in procesbeheersing, documentatie en realistische doorlooptijden.
De kosten van spuitgietdiensten worden vooral bepaald door vier elementen: toolingcomplexiteit, materiaalkeuze, jaarlijks volume en kwaliteitsvereisten. Eenvoudige onderdelen met beperkt cosmetisch risico kunnen relatief voordelig worden opgezet, terwijl onderdelen met schuiven, lifters, inserts, hoge glans of nauwe toleranties de toolprijs en proceskosten verhogen.
Ook logistiek speelt mee. Voor Nederlandse bedrijven die frequente deelleveringen willen, kan voorraadbeheer of consignatie interessant zijn. Lokale leveranciers bieden dit soms eenvoudiger, terwijl internationale partners juist voordeel kunnen behalen bij grotere gecombineerde zendingen via Rotterdam of luchtvracht voor urgente batches.
In 2026 zullen drie trends de markt voor spuitgietdiensten in Nederland sterk beïnvloeden. Ten eerste neemt de vraag naar duurzame materiaalopties toe, waaronder gerecyclede content, biobased compounds en ontwerpen die beter demonteerbaar zijn. Ten tweede groeit de rol van digitalisering: leveranciers gebruiken steeds vaker simulatie, realtime procesmonitoring en digitale kwaliteitsdossiers om afwijkingen sneller te beheersen. Ten derde verschuift de supply chain van puur kostenoptimalisatie naar weerbaarheid, waardoor dual sourcing en regionaal gespreide productie aantrekkelijker worden.
Voor Nederlandse inkopers betekent dit dat de beste leverancier niet alleen vandaag concurrerend moet zijn, maar ook morgen moet kunnen voldoen aan beleidsdruk vanuit de EU, eisen rond traceerbaarheid en verwachtingen van eindklanten op het gebied van circulariteit en leverbetrouwbaarheid.
Goede spuitgietdiensten combineren DFM-advies, stabiele toolkwaliteit, reproduceerbare output, meetrapportage en logistieke betrouwbaarheid. In Nederland zijn lokale leveranciers nuttig voor directe afstemming, terwijl internationale partners interessant zijn voor kosten- en schaalvoordelen.
Kies lokaal wanneer fysieke nabijheid, frequente meetings, gereguleerde validatie of snelle interventie belangrijk zijn. Kies internationaal wanneer prijs-prestatie, procesbreedte, snelle tooling en schaalbare capaciteit prioriteit hebben. Veel bedrijven gebruiken bewust een hybride model.
Veelvoorkomende materialen zijn ABS, PP, PC, PA, POM, PBT en TPE. De juiste keuze hangt af van slagvastheid, chemische weerstand, temperatuur, stijfheid, cosmetische eisen en certificeringsbehoeften.
Dat varieert per complexiteit. Prototypeonderdelen kunnen binnen enkele dagen tot weken beschikbaar zijn. Snelle tooling en eerste molding liggen vaak in een traject van ongeveer 5 tot 25 dagen, terwijl volledige serieoptimalisatie meer tijd vraagt.
Let op caviteiten, matrijsmateriaal, matrijslevensduur, toleranties, materiaalmerk of grade, inspectieniveau, verpakking, levercondities en kosten voor toolwijzigingen. Een lage basisprijs zonder deze details is risicovol.
Ja, dat is vaak zelfs wenselijk. Een partner die prototyping, CNC, tooling en spuitgieten combineert, kan ontwerpkennis meenemen naar de productiefase en fouten tussen losse leveranciers beperken.
Wie in Nederland snel een functioneel prototype nodig heeft, kiest vaak voor een snelle CNC-bewerkingsservice. Daarmee kunnen metalen en kunststof onderdelen binnen korte tijd worden gemaakt op basis van een 3D-model, vaak sneller en nauwkeuriger dan veel alternatieve processen wanneer mechanische prestaties, maatvastheid en direct testbare onderdelen belangrijk zijn. Vooral in regio’s als Eindhoven, Delft, Enschede, Rotterdam en Amsterdam, waar productontwikkeling, machinebouw, medische technologie en consumentenelektronica samenkomen, is tijdwinst in de ontwikkelfase vaak direct gekoppeld aan concurrentievoordeel.
Het belangrijkste voordeel van snelle CNC-bewerking is eenvoudig: u verkort de tijd tussen ontwerp en tastbaar onderdeel. Dat helpt bij vormvalidatie, assemblagetests, functionele beproeving, pilotseries en preproductie. Voor Nederlandse bedrijven die snel moeten schakelen richting demonstraties, investeerders, klinische evaluaties of klanttesten, biedt deze aanpak een praktische route zonder eerst langdurig matrijzen te bouwen.
In dit overzicht leest u wanneer snelle CNC-bewerking de juiste keuze is, welke metalen en kunststoffen geschikt zijn, hoe u een ontwerp versnelt zonder onnodige kosten, en hoe u als inkoper of engineer in Nederland een snelle en bruikbare offerte aanvraagt.
Snelle CNC-bewerking is vooral zinvol wanneer uw onderdeel sterk, nauwkeurig, hittebestendig of direct functioneel testbaar moet zijn. Denk aan pasdelen, behuizingen, montageplaten, koelblokken, connectoronderdelen, medische componenten, robotdelen of proefseries voor industriële apparatuur. In tegenstelling tot puur visuele modellen levert CNC-bewerking onderdelen op uit echte productiegeschikte materialen. Dat betekent dat testresultaten dichter liggen bij de latere eindtoepassing.
Voor Nederlandse ontwikkelteams is dit bijzonder relevant in markten waar validatiecycli kort zijn. Start-ups in Amsterdam en Utrecht willen snel een investeerdersdemo. Machinebouwers rond Brainport Eindhoven willen passing en toleranties controleren voordat een kleine serie wordt vrijgegeven. Bedrijven in de Rotterdamse havenregio testen vaak componenten voor logistieke automatisering, handling of maritieme toepassingen onder echte belastingen. In al deze gevallen is een snelle CNC-service meer dan alleen productie; het is een versneller van beslissingen.
De vraag naar snelle bewerking groeit in Nederland door drie duidelijke ontwikkelingen. Ten eerste stijgt de behoefte aan kortere productintroducties. Ten tweede groeit het aantal hybride ontwikkeltrajecten waarin 3D-printen wordt gebruikt voor vroege vormstudies en CNC-bewerking voor functionele validatie. Ten derde nemen eisen rond kwaliteit, documentatie en herhaalbaarheid toe, met name in medische technologie, halfgeleidergerelateerde toelevering en hightech machinebouw.
Nederland heeft een sterke infrastructuur voor snelle logistiek. Via Schiphol, de haven van Rotterdam en wegverbindingen richting België en Duitsland kunnen onderdelen snel worden aangevoerd. Daardoor is het voor inkopers niet alleen relevant of een leverancier lokaal zit, maar ook hoe goed deze kan communiceren, DFM-feedback kan geven en consistente kwaliteit kan leveren. Een internationale partner met goede engineeringondersteuning kan daardoor in de praktijk soms sneller en efficiënter zijn dan een leverancier dichterbij zonder capaciteit of procesdiscipline.
var ctxLine = document.getElementById(‘lineChartNl’).getContext(‘2d’);var lineChartNl = new Chart(ctxLine, { type: ‘line’, data: { labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’], datasets: [{ label: ‘Groei van vraag naar snelle CNC-projecten in Nederland’, data: [68, 74, 83, 91, 101, 113], borderColor: ‘rgb(54, 162, 235)’, backgroundColor: ‘rgba(54, 162, 235, 0.15)’, fill: false, tension: 0.25 }] }, options: { responsive: true, maintainAspectRatio: false }});De grafiek hierboven laat een realistisch groeipad zien van de vraag naar snelle CNC-projecten in Nederland. De stijging wordt vooral gedragen door hightech systemen, elektrische mobiliteit, medische hulpmiddelen en industriële automatisering. Voor 2026 verwachten veel marktpartijen extra aandacht voor digitalisering, kortere ontwikkelcycli en duurzamere materiaalkeuzes.
Snelle CNC-service is een versnelde vorm van verspanende productie waarbij een leverancier digitale CAD-bestanden omzet in fysieke onderdelen via CNC-frezen, CNC-draaien, draadvonken, zinkvonken en aanvullende nabewerkingen. Het woord “snel” verwijst niet alleen naar korte levertijden, maar ook naar snelle technische beoordeling, snelle programmeerbaarheid, snelle materiaalbeschikbaarheid en snelle kwaliteitscontrole.
In een goed ingericht traject ontvangt u doorgaans binnen korte tijd feedback over maakbaarheid, kritische toleranties, aanbevolen materialen, mogelijke kostenrisico’s en de verwachte doorlooptijd. Daarna worden het onderdeel en eventuele oppervlakteafwerkingen geproduceerd, geïnspecteerd en verzonden. Voor urgente projecten kan het verschil tussen succes en vertraging al zitten in een leverancier die binnen enkele uren reageert met bruikbare engineeringfeedback in plaats van alleen een prijs.
Een professionele partner combineert doorgaans meerdere technieken. Dat is belangrijk omdat een prototype zelden alleen uit frezen bestaat. Soms zijn er gedraaide busjes, EDM-details, polijstwerk, anodiseren, lakken of montage van meerdere componenten nodig. Juist die combinatie bepaalt of een prototype niet alleen snel wordt gemaakt, maar ook daadwerkelijk testklaar aankomt.
Wie meer wil lezen over de praktische aanpak van snelle CNC-bewerkingsservice, ziet dat snelheid vooral ontstaat uit een samenhang van engineering, productieplanning, materiaalkeuze en inspectie, niet alleen uit machine-uren.
Kenmerken van snelle CNC-service voor prototypeprojecten Onderdeel van de service Wat het betekent Praktisch voordeel Snelle technische beoordeling Controle van CAD-bestanden, toleranties en risicozones Minder herontwerp en minder vertraging Korte programmeertijd CAM-programma’s worden direct voorbereid Snellere start van de bewerking Brede materiaalvoorraad Veel metalen en kunststoffen direct beschikbaar Geen wachttijd voor inkoop van standaardmateriaal Meerdere bewerkingsprocessen Frezen, draaien, EDM en afwerking in één traject Minder overdrachtsfouten tussen leveranciers Kwaliteitscontrole Metingen volgens tekening en specificaties Meer vertrouwen bij assemblage en tests Versnelde logistiek Snelle verzending naar Nederland via luchtvracht Betere planning voor urgente deadlinesDe tabel laat zien dat snelheid in CNC niet slechts een productiekenmerk is. Het is een ketenprestatie. Vooral voor Nederlandse bedrijven die afhankelijk zijn van strakke projectplanningen is die ketenbenadering cruciaal.
Snelle CNC-bewerking is niet voor elk prototype de beste keuze, maar wel voor veel kritische toepassingen. De methode is sterk wanneer het onderdeel mechanisch belast wordt, nauwkeurig moet passen, thermisch stabiel moet zijn of later als referentie voor productie dient. Als u alleen een uiterlijk model nodig hebt, kan 3D-printen sneller of goedkoper zijn. Als u daarentegen een functioneel deel nodig hebt dat in een testopstelling, voertuig, machine of medisch apparaat moet worden ingebouwd, dan wint CNC vaak.
Gebruik snelle CNC-bewerking vooral in de volgende situaties: wanneer u schroefdraad, passing of vlakheid wilt controleren; wanneer u wilt testen met aluminium, POM, ABS, RVS of andere eindgebruikmaterialen; wanneer de oppervlaktekwaliteit al relevant is; wanneer u kleine series van één tot enkele honderden stuks nodig hebt; of wanneer u van prototype naar lage serie wilt doorgroeien zonder het ontwerp volledig om te gooien.
Wanneer snelle CNC-bewerking een goede keuze is Situatie Waarom CNC geschikt is Alternatief als CNC minder passend is Functionele montageproef Hoge maatnauwkeurigheid en echte materialen 3D-printen voor vroege vormcontrole Belaste mechanische test Metalen en technische kunststoffen zijn direct inzetbaar Geen goed alternatief als belasting echt is Warmte- of slijtagetests Materiaalgedrag benadert eindtoepassing Gietdelen pas interessant bij hogere volumes Kleine pilotserie Snel zonder investering in matrijzen Spuitgieten bij stabiel ontwerp en grotere aantallen Precisiedelen met passing Toleranties kunnen strak worden beheerst Vacuümgieten minder geschikt voor strakke passing Klantsamples of beursdemo’s Professionele uitstraling en bruikbare afwerking 3D-printen voor zeer snelle visuele mock-upVoor de Nederlandse markt is deze keuze vaak economisch logisch. Een verkeerde validatiestap kost niet alleen productietijd, maar ook vergadercycli, nieuwe inkooprondes en vertraagde beslissingen. In sectoren met hoge ontwikkelkosten, zoals medische apparaten in Leiden of mechatronica in Eindhoven, wegen die indirecte kosten vaak zwaarder dan het prijsverschil tussen een eenvoudig model en een goed functioneel prototype.
Een groot voordeel van snelle CNC-service is de ruime materiaalkeuze. Voor metalen worden vaak aluminium, roestvast staal, staal, messing, koper en titanium gebruikt. Voor kunststoffen zijn onder meer ABS, POM, nylon, PMMA, PTFE, PEEK en polycarbonaat gebruikelijk. De juiste keuze hangt af van stijfheid, temperatuur, slijtage, elektrische eigenschappen, chemische bestendigheid, gewicht en natuurlijk budget.
Aluminium is populair voor behuizingen, montageonderdelen, koellichamen en structurele prototypes. RVS wordt gekozen voor corrosiebestendigheid en sterkte, bijvoorbeeld in medische of natte omgevingen. POM is een favoriet voor glijdende delen en nauwkeurige kunststofcomponenten. PEEK wordt gebruikt waar hoge prestaties nodig zijn, maar de bewerking is kostbaarder. PMMA en polycarbonaat zijn interessant voor transparante of semi-transparante delen, al vragen die extra aandacht voor gereedschap en afwerking.
Veelgebruikte materialen voor snelle CNC-prototypes Materiaal Type Belangrijk voordeel Veelvoorkomende toepassing Aluminium 6061 Metaal Licht, goed verspaanbaar, veelzijdig Behuizingen, frames, koelblokken Aluminium 7075 Metaal Hoge sterkte Belaste constructiedelen RVS 304 Metaal Corrosiebestendig Medische en natte toepassingen Messing Metaal Goede verspaanbaarheid en nette afwerking Fittingen, connectoren, armaturen POM Kunststof Maatvast en slijtvast Tandwielen, geleiders, precisiedelen ABS Kunststof Betaalbaar en breed toepasbaar Functionele behuizingen Nylon Kunststof Taai en geschikt voor dynamische belasting Klemmen, scharnierende delen PEEK Kunststof Hoge temperatuur- en chemische bestendigheid High-end medische en industriële delenDe materiaalkeuze beïnvloedt niet alleen prestaties, maar ook levertijd en kostprijs. Standaard aluminium of POM is meestal sneller beschikbaar dan speciale legeringen of hoogperformante kunststoffen. Voor urgente projecten in Nederland loont het daarom om al vroeg te bepalen wat absoluut noodzakelijk is en waar een goed alternatief mogelijk is.
var ctxBar = document.getElementById(‘barChartIndustrie’).getContext(‘2d’);var barChartIndustrie = new Chart(ctxBar, { type: ‘bar’, data: { labels: [‘Machinebouw’, ‘Medisch’, ‘Elektronica’, ‘Automotive’, ‘Robotica’, ‘Maritiem’], datasets: [{ label: ‘Vraag naar snelle CNC-onderdelen in Nederland’, data: [92, 78, 85, 66, 74, 58], backgroundColor: [ ‘rgb(255, 99, 132)’, ‘rgb(54, 162, 235)’, ‘rgb(255, 206, 86)’, ‘rgb(75, 192, 192)’, ‘rgb(153, 102, 255)’, ‘rgb(255, 159, 64)’ ] }] }, options: { responsive: true, maintainAspectRatio: false }});De balkgrafiek maakt duidelijk dat machinebouw, elektronica en medische technologie momenteel tot de grootste afnemers behoren. Dat past goed bij het Nederlandse profiel: veel ontwikkelingswerk, beperkte series, hoge eisen en sterke focus op betrouwbaarheid.
Snelle CNC-service verkort productontwikkeling doordat ontwerp, engineeringfeedback, productie en inspectie in één compacte cyclus worden samengebracht. In plaats van weken te wachten op een tool of op meerdere toeleveranciers, krijgt u sneller een testbaar onderdeel en dus sneller leerpunten. Elke dag die u eerder leert dat een passing niet klopt, een wand te dun is of een schroefdraad onhandig zit, bespaart later veel meer tijd.
In de praktijk zorgt snelle CNC-bewerking voor tijdwinst op vijf niveaus. Ten eerste in de ontwerpvalidatie: uw CAD wordt snel fysiek. Ten tweede in de technische validatie: echte mechanische eigenschappen worden getest. Ten derde in de inkoopbeslissing: u kunt op basis van werkelijke resultaten kiezen voor herontwerp, kleine serie of tooling. Ten vierde in de communicatie: één leverancier met engineeringcapaciteit voorkomt discussies tussen losse partijen. Ten vijfde in de marktlancering: pilotdelen kunnen al worden gebruikt voor veldtests, demonstraties of beperkte uitlevering.
Voor Nederlandse bedrijven met exportplannen is dat essentieel. Een vertraging van twee weken kan betekenen dat een testvenster bij een Duitse OEM wordt gemist, dat een beursintroductie in Jaarbeurs Utrecht opschuift, of dat een medisch validatieproject later start. Snelheid in prototyping is daarom vaak geen luxe, maar risicobeheersing.
Effect van snelle CNC-service op de ontwikkelcyclus Fase Zonder snelle CNC-aanpak Met snelle CNC-aanpak Ontwerpcontrole Wachten op langere productieronde Binnen korte tijd fysiek onderdeel Passingscontrole Laat ontdekt tijdens assemblage Vroeg zichtbaar in proefopbouw Materiaalvalidatie Benadering met alternatief materiaal Testen in beoogd materiaal Wijzigingsronde Nieuwe wachttijd bij elke aanpassing Snelle iteratie op basis van DFM Beslissing over serieproductie Minder zeker, meer aannames Betere data voor vervolgstap Marktintroductie Hoger risico op uitstel Kortere route naar pilot en lanceringDe versnelling is het grootst wanneer de leverancier niet alleen produceert, maar ook DFM-analyse uitvoert. Dat betekent dat risicopunten al voor de start worden benoemd. Voor veel teams scheelt dat meerdere correctierondes.
Een slim ontwerp is de snelste route naar een snelle levertijd. Veel vertragingen ontstaan namelijk niet op de machine, maar in onnodig complexe geometrieën. Wie snel wil leveren, ontwerpt voor bereikbaarheid van gereedschap, vermijdt extreem diepe pockets, beperkt het aantal opspanningen en specificeert alleen strakke toleranties waar het echt nodig is.
Werk bij voorkeur met standaard radii, logische wanddiktes en duidelijke referentievlakken. Vermijd onnodige cosmetische details in de eerste iteratie. Als een onderdeel later geanodiseerd of gelakt wordt, denk dan alvast na over zichtzijden en opspanpunten. Bij kunststoffen helpt het om rekening te houden met warmte en klemkracht tijdens de bewerking. Bij aluminium loont het om massieve volumes te reduceren wanneer ze functioneel niets bijdragen.
Ontwerptips die levertijd en kostprijs verbeteren Ontwerpkeuze Effect op snelheid Praktisch advies Standaard boormaten Minder gereedschapswissels Gebruik gangbare maten waar mogelijk Beperkte pocketdiepte Snellere bewerking en stabieler proces Vermijd extreem diepe smalle uitsparingen Ronde binnenhoeken Beter passend bij freesgereedschap Voeg radius toe in plaats van scherpe hoek Minder opspanningen Korter instellen Combineer functies op bereikbare vlakken Selectieve toleranties Minder meet- en nabewerking Maak alleen kritische maten echt nauwkeurig Eenvoudige afwerking in eerste proef Kortere doorlooptijd Stel cosmetische afwerking zo nodig uitVoor Nederlandse ingenieurs is dit extra relevant omdat prototypes vaak al vroeg aan klanten of interne stakeholders worden getoond. De neiging bestaat dan om te veel afwerking of detail in de eerste versie op te nemen. Voor snelheid is het beter de eerste ronde functioneel te houden en cosmetiek pas toe te voegen wanneer het ontwerp stabieler is.
De grootste misvatting bij snelle CNC-service is dat alles tegelijk maximaal kan: de kortste levertijd, de strakste tolerantie en de mooiste afwerking. In de praktijk bestaat er altijd een afweging. Een zeer strakke tolerantie vraagt meer meetwerk, soms extra opspanningen of nabewerking. Een hoogwaardige zichtafwerking kan handmatig polijsten, fijnere strategieën of extra coating vereisen. Dat kost tijd.
De juiste aanpak is daarom prioriteren. Vraag uzelf af: welke functies zijn kritisch voor de test? Is vlakheid belangrijker dan kleur? Is een perspassing nodig of volstaat een standaardpassing? Moet het onderdeel in een klantdemo absoluut representatief zijn, of gaat het om interne validatie? Hoe scherper deze keuzes vooraf worden gemaakt, hoe sneller een leverancier een efficiënt productiepad kan kiezen.
Afweging tussen snelheid, nauwkeurigheid en afwerking Prioriteit Kenmerk Gevolg voor doorlooptijd Typische toepassing Maximale snelheid Standaardtoleranties, basisafwerking Het kortst Vroege functionele test Hoge nauwkeurigheid Strakke toleranties en uitgebreide meting Langer Precisiepassing en assemblage Hoge cosmetische kwaliteit Polijsten, anodiseren of lakken Langer Klantdemo of showmodel Gebalanceerde aanpak Kritische maten nauwkeurig, rest standaard Efficiënt Meeste prototypeprojecten Serievoorbereiding Proces en specificaties dicht bij productie Gemiddeld Pilotserie en validatie Onderzoek en ontwikkeling Snelle iteratie boven perfecte afwerking Kort ConceptoptimalisatieEen pragmatische leverancier zal u helpen deze balans te kiezen. Juist daar zit veel waarde in voor Nederlandse inkopers en engineers: niet alleen een snelle machine, maar een partner die begrijpt welke specificaties echt functioneel zijn.
var ctxArea = document.getElementById(‘areaChartTrend’).getContext(‘2d’);var areaChartTrend = new Chart(ctxArea, { type: ‘line’, data: { labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’], datasets: [{ label: ‘Verschuiving van puur prototype naar pilotseriegebruik’, data: [35, 42, 49, 58, 66, 75], fill: true, backgroundColor: ‘rgba(75, 192, 192, 0.25)’, borderColor: ‘rgb(75, 192, 192)’, tension: 0.25 }] }, options: { responsive: true, maintainAspectRatio: false }});De gebiedsgrafiek laat een trend zien die ook in Nederland duidelijk zichtbaar is: snelle CNC-bewerking wordt steeds vaker niet alleen gebruikt voor één enkel prototype, maar ook voor pilotseries, brugproductie en markttests. Daarmee schuift de rol van CNC op van puur ontwikkelinstrument naar commerciële tussenstap.
Snelle CNC-onderdelen worden toegepast in een breed palet aan sectoren. In de Nederlandse machinebouw gaat het vaak om brackets, dragers, sensormontages, uitlijnblokken, behuizingen en afschermingen. In de medische technologie zijn nauwkeurigheid, documentatie en materiaalcontrole belangrijk, bijvoorbeeld voor instrumentonderdelen, handgrepen, testfixtures en apparatenbehuizingen. In de automotive en mobiliteitssector worden prototypes gebruikt voor interieurdelen, bevestigingen, EV-componenten en testopstellingen.
Daarnaast zien we veel vraag uit robotica, landbouwtechniek, maritieme techniek, laboratoriumapparatuur en consumentenelektronica. In steden als Eindhoven en Delft draait veel ontwikkeling om precisiesystemen en mechatronica. In Rotterdam en de Drechtsteden gaat het vaker om industriële, logistieke en maritieme toepassingen. In Twente spelen hightech maakindustrie en onderzoeksprojecten een grote rol. Deze variatie vraagt om leveranciers die zowel metaal als kunststof goed aankunnen.
Typische producttypen voor snelle CNC-prototypes zijn behuizingen, kappen, koellichamen, frontpanelen, montageplaten, flenzen, assen, ringen, adapterdelen, klemdelen, connectorbehuizingen, testmallen en kleine structurele componenten. Voor kunststof zijn glijblokken, isolerende delen, transparante covers en precisiegeleiders gangbaar. Voor metaal komen ook dunwandige precisiedelen, busjes en complexe gefreesde blokken veel voor.
Bij Nederlandse klanten is een veelvoorkomende vraag of een onderdeel later naar spuitgieten of drukgieten moet worden omgezet. Snelle CNC-bewerking is dan waardevol om geometrie, passing en gebruik te valideren voordat in tooling wordt geïnvesteerd. Dat is vooral interessant voor start-ups en scale-ups die hun ontwerp nog verwachten aan te passen.
Een sterke partner in snelle productie onderscheidt zich door technologische breedte. Daaronder vallen CNC-frezen, CNC-draaien, draadvonken, zinkvonken, polijsten, anodiseren, schilderen, plateren en andere oppervlaktebehandelingen. Die combinatie is belangrijk voor projecten die meer vragen dan alleen een ruw gefreesd onderdeel. Wanneer een prototype direct moet functioneren of representatief moet zijn voor eindgebruik, zijn secundaire bewerkingen vaak onmisbaar.
TEAM Rapid is op dit punt relevant voor Nederlandse klanten omdat het snelle prototypes ondersteunt met verschillende productieprocessen naast CNC, waaronder 3D-printen, vacuümgieten en snelle tooling. Daardoor kan per ontwikkelfase het juiste proces worden gekozen. Een team kan bijvoorbeeld starten met een geprint vormmodel, doorgaan naar een CNC-functioneel prototype en daarna opschalen naar gereedschap voor lage series. Die procesketen verkleint de kans dat kennis verloren gaat tussen leveranciers.
Voor inkopers telt niet alleen techniek, maar ook schaalbaarheid. Een leverancier moet één prototype kunnen maken, maar idealiter ook kleine series of terugkerende batches. TEAM Rapid combineert eigen bewerkings- en toolingcapaciteit met een geïntegreerd productienetwerk, waardoor zowel eenmalige onderdelen als terugkerende orders in grotere aantallen haalbaar zijn. Dat is aantrekkelijk voor Nederlandse bedrijven die eerst willen testen en daarna snel naar lage of middelgrote volumes willen opschalen.
Belangrijk is ook de nauwkeurigheid. Voor precisietoepassingen in machinebouw, medische hulpmiddelen en elektronica zijn nauwe toleranties essentieel. Daarbij helpt het als de leverancier ervaring heeft met zowel kunststof als metaal, omdat veel assemblages uit een mix van materialen bestaan. Wanneer daarnaast ook plaatwerk, gietwerk, assemblage en verpakking beschikbaar zijn, wordt de overstap van ontwikkeling naar marktintroductie duidelijk eenvoudiger.
Service is vaak het verschil tussen een acceptabele en een uitstekende snelle CNC-ervaring. TEAM Rapid positioneert zich daarbij als een engineeringgedreven partner in plaats van een puur orderverwerkend loket. Dat betekent onder meer DFM-rapporten, maakbaarheidsanalyse, snelle reactie, ondersteuning bij risicoreductie en heldere communicatie tijdens het traject. Voor Nederlandse teams met strakke deadlines is dat waardevol, omdat kleine ontwerprisico’s vroeg kunnen worden opgelost.
Ook logistieke en operationele diensten spelen mee. Als een leverancier naast productie ook assemblage, verpakking, materiaalbeheer, beperkte opslag en directe verzending kan ondersteunen, wordt de keten simpeler. Zeker voor bedrijven in Nederland die met meerdere stakeholders werken, vermindert dat interne coördinatielast. Het resultaat is minder leverancierscomplexiteit en meer grip op planning.
Case 1: een start-up uit Amsterdam ontwikkelt een slimme sensormodule voor gebouwbeheer. In de eerste fase werd een 3D-geprinte behuizing gebruikt voor een investeerderspresentatie. Daarna bleek een CNC-bewerkt aluminium prototype nodig voor thermisch beheer en EMC-testen. Door snel over te stappen op CNC kon het team binnen korte tijd werkelijke temperatuurprestaties meten en de positionering van interne elektronica aanpassen.
Case 2: een machinebouwer uit Eindhoven had een kleine serie precisiehouders nodig voor een proefopstelling bij een buitenlandse klant. De tolerantie op enkele contactvlakken was kritisch, maar de buitencontour niet. Door alleen functionele zones strak te specificeren en de rest op standaardniveau te houden, werd de doorlooptijd beperkt en bleef de prijs beheersbaar.
Case 3: een medisch ontwikkelteam in de regio Leiden wilde een handzaam apparaat valideren met meerdere kunststof en metalen delen. Hier was niet alleen productie nodig, maar ook engineeringfeedback op wanddiktes, montagevolgorde en schroefverbindingen. Het project verliep sneller doordat ontwerp en maakbaarheidsanalyse parallel werden behandeld.
Voor Nederlandse kopers is de keuze vaak niet simpelweg lokaal of buitenlands. De echte vraag is: welke leverancier biedt de beste combinatie van snelheid, engineering, capaciteit, kwaliteit en communicatie? Een lokale leverancier heeft voordelen in nabijheid en eventueel fysiek overleg. Een internationale partner kan juist voordeel bieden in bredere procesdekking, prijs-prestatieverhouding en capaciteit voor zowel prototyping als vervolgstappen.
Vergelijking bij de keuze van een CNC-leverancier Criteria Lokale leverancier in Nederland Internationale productiepartner Fysiek overleg Gemakkelijk Minder direct, vaker digitaal Prijsniveau Vaak hoger Vaak gunstiger bij vergelijkbare specificatie Procesbreedte Niet altijd volledig geïntegreerd Vaak meerdere processen in één keten Opschaalbaarheid Afhankelijk van capaciteit Vaak sterk van prototype tot serie Levertijd bij piekdrukte Kan oplopen Afhankelijk van planning en logistiek Engineeringondersteuning Wisselend per aanbieder Sterk bij gespecialiseerde partnersDeze vergelijking maakt duidelijk dat “snel” niet automatisch “dichtbij” betekent. Voor bedrijven in Nederland is de beste keuze vaak de leverancier die aantoonbaar snel reageert, DFM-feedback geeft, een breed procespakket heeft en betrouwbaar levert via luchtvracht naar hubs als Schiphol of via logistieke routes richting Rotterdam.
var ctxComp = document.getElementById(‘comparisonChartLeverancier’).getContext(‘2d’);var comparisonChartLeverancier = new Chart(ctxComp, { type: ‘bar’, data: { labels: [‘Reactiesnelheid’, ‘Procesbreedte’, ‘Prijs-prestatie’, ‘Opschaalbaarheid’, ‘DFM-ondersteuning’, ‘Afwerking’], datasets: [{ label: ‘Gemiddelde waardering van partnerselectiecriteria’, data: [88, 91, 86, 90, 89, 84], backgroundColor: ‘rgb(153, 102, 255)’ }] }, options: { responsive: true, maintainAspectRatio: false }});De vergelijkingsgrafiek toont welke criteria voor veel kopers zwaarder wegen dan alleen geografische afstand. Vooral reactiesnelheid, procesbreedte en opschaalbaarheid zijn bepalend in urgente projecten.
Een snelle offerte begint met volledige en duidelijke informatie. Lever minimaal een 3D-bestand aan, bij voorkeur STEP of een vergelijkbaar neutraal formaat, plus een 2D-tekening als er kritische maten, toleranties, draadrichtingen of oppervlakte-eisen zijn. Vermeld het materiaal, gewenste afwerking, aantallen, toepassing en deadline. Geef ook aan welke maten echt kritisch zijn en welke slechts indicatief. Zo voorkomt u dat de leverancier een te dure of te trage route kiest uit voorzichtigheid.
Voor Nederlandse inkopers is het slim om in de offerteaanvraag expliciet te vermelden of het gaat om een intern prototype, een klantdemo, een validatietest of een pilotserie. Dat beïnvloedt direct de keuze voor toleranties, afwerking, inspectieniveau en verpakking. Vraag daarnaast naar de verwachte doorlooptijd, eventuele alternatieve materialen, DFM-opmerkingen en verzendopties naar Nederland.
Een goede aanvraag bevat ook context. Schrijf bijvoorbeeld: “Dit onderdeel wordt gemonteerd met twee kunststof delen en moet een O-ring groef nauwkeurig houden” of “Alleen de zichtzijde moet cosmetisch hoogwaardig zijn”. Zulke informatie levert vaak snellere en zinvollere feedback op dan een kale tekening.
Wie een partner zoekt die ook bij complexe trajecten ondersteuning kan bieden, kan zich verdiepen in de offerte voor snelle CNC-bewerking en beoordelen of de combinatie van engineering, bewerking, afwerking en schaalbaarheid past bij het project.
Als u in Nederland een snelle CNC-leverancier selecteert, beoordeel dan niet alleen de stukprijs. Kijk ook naar responstijd, volledigheid van technische vragen, materiaalervaring, meetrapportage, afwerkingsopties en de mogelijkheid om vervolgprocessen te ondersteunen. Een goedkope offerte zonder engineeringfeedback kan uiteindelijk duurder uitpakken door foutieve aannames, extra iteraties of onderdelen die niet direct bruikbaar zijn.
Controleer verder of de leverancier ervaring heeft met internationale communicatie en heldere specificatieoverdracht. Dat is vooral belangrijk wanneer meerdere disciplines betrokken zijn, zoals mechanica, elektronica, inkoop en kwaliteit. Let ook op certificering en kwaliteitsmanagement, zeker als uw project later richting medische toepassingen, industriële validatie of gereguleerde markten gaat.
Richting 2026 verandert snelle CNC-service op drie fronten. Technologisch zien we meer automatisering in CAM-programmering, betere simulatie van opspanningen en toenemende koppeling tussen ontwerpdata en kwaliteitscontrole. Dat zal vooral helpen bij snelle iteratie en herhaalbaarheid. Ook hybride trajecten worden normaler: 3D-printen voor vroege concepten, CNC voor functionele validatie en snelle tooling voor marktintroductie.
Op beleidsvlak nemen in Europa en dus ook in Nederland de verwachtingen rond traceerbaarheid, leveringszekerheid en materiaaltransparantie toe. Bedrijven willen beter weten waar onderdelen worden gemaakt, hoe kwaliteit is geborgd en welke risico’s in de keten zitten. Leveranciers die duidelijke procescontrole en consistente documentatie bieden, krijgen daardoor een streepje voor.
Op duurzaamheidsgebied groeit de aandacht voor efficiënter materiaalgebruik, lager energieverbruik per project, minder transportverspilling en bewustere materiaalkeuzes. Voor CNC-bewerking betekent dit onder meer slimmer ontwerpen om verspaanvolume te beperken, onderdelen te consolideren, waar mogelijk gerecyclede materiaalstromen te gebruiken en het aantal iteraties te verlagen door betere DFM-analyse. Nederlandse klanten, zeker in hightech en publieke aanbestedingen, zullen dit steeds vaker meenemen in hun leveranciersselectie.
TEAM Rapid past goed bij bedrijven die meer nodig hebben dan alleen snel verspanen. De organisatie werkt als one-stop productiepartner en ondersteunt innovators, ontwerpers, engineers, start-ups en gevestigde bedrijven vanaf digitale concepten tot functionele prototypes, nauwkeurige onderdelen en opschaalbare productieoplossingen. Daarbij is de combinatie van snelheid, flexibiliteit en kostenefficiëntie een belangrijk uitgangspunt.
Voor de Nederlandse markt is vooral interessant dat TEAM Rapid niet ophoudt bij losse CNC-onderdelen. Het bedrijf kan ook ondersteunen met 3D-printen, vacuümgieten, snelle tooling, spuitgieten, drukgieten, aluminiumextrusie, plaatwerk, afwerking, assemblage, verpakking en directe verzending. Daardoor ontstaat één ontwikkelpad van idee tot marktintroductie. Voor inkopers betekent dat minder leveranciers, minder overdrachtsmomenten en een soepeler overgang van prototype naar lage serie of volumeproductie.
Daarnaast is de engineeringgerichte aanpak relevant. DFM-rapporten en maakbaarheidsanalyses helpen risico’s vroeg te signaleren, prestaties te verbeteren en ontwikkeltijd te verkorten. De combinatie van internationale ervaring, snelle respons en concurrerende kosten maakt zo’n partner aantrekkelijk voor Nederlandse bedrijven die snelheid willen zonder de grip op kwaliteit te verliezen.
Hoe snel kan een CNC-prototype in Nederland aankomen?Dat hangt af van complexiteit, materiaal, afwerking en verzending. Eenvoudige onderdelen kunnen zeer snel geproduceerd en per express naar Nederland verzonden worden, terwijl complexe assemblies meer tijd vragen.
Is snelle CNC-bewerking duurder dan 3D-printen?Vaak wel per onderdeel, maar niet altijd per leerresultaat. Als u echte materiaaleigenschappen, strakke passing of belastbaarheid nodig hebt, kan CNC juist sneller tot een bruikbare beslissing leiden.
Welke bestanden moet ik aanleveren voor een goede offerte?Bij voorkeur een 3D-model, aangevuld met 2D-tekeningen voor kritische maten, toleranties, schroefdraad, oppervlakte-eisen en eventueel assemblage-informatie.
Kan ik zowel kunststof als metaal in één project combineren?Ja, dat is juist een veelvoorkomende vraag. Veel prototypes bestaan uit een mix van aluminium, RVS, POM, ABS of andere technische kunststoffen.
Wanneer stap ik over van CNC-prototype naar tooling of serieproductie?Meestal zodra het ontwerp voldoende stabiel is en het volume stijgt. Een goede partner kan adviseren wanneer spuitgieten, drukgieten of andere processen economisch zinvoller worden.
Is een buitenlandse partner praktisch voor Nederlandse bedrijven?Ja, mits communicatie, engineeringondersteuning, kwaliteitscontrole en logistiek goed geregeld zijn. In veel gevallen is de totale doorlooptijd dan nog steeds zeer competitief.
Samengevat is snelle CNC-bewerkingsservice voor Nederland vooral interessant wanneer u functionele, nauwkeurige en snel leverbare prototypes nodig hebt in metaal of kunststof. Met de juiste materiaalkeuze, slimme ontwerpregels en een leverancier die engineering serieus neemt, verkort u de ontwikkelcyclus aanzienlijk en vergroot u de kans op een succesvolle marktintroductie.
Nauwkeurige CNC-bewerking draait om het herhaalbaar produceren van onderdelen met zeer kleine maatverschillen, stabiele geometrie, consistente oppervlaktekwaliteit en betrouwbare inspectieresultaten. Voor inkopers, productontwikkelaars, machinebouwers en start-ups in Nederland is precisie niet alleen een technische eis, maar ook een commerciële factor: een onderdeel dat direct past, monteert sneller, veroorzaakt minder uitval en verkort de tijd tot marktintroductie. In sectoren rond Eindhoven, Rotterdam, Amsterdam, Utrecht, Twente en Brainport gaat de vraag daarom niet alleen naar lage prijs, maar vooral naar aantoonbare procesbeheersing.
Wie in Nederland precisieonderdelen bestelt, kijkt meestal naar acht kernpunten: haalbare toleranties, juiste materiaalkeuze, meetstrategie, oppervlakte-eisen, seriegrootte, levertijd, documentatie en leveranciersbetrouwbaarheid. Juist die combinatie bepaalt of een CNC-project soepel verloopt. Bedrijven die alleen op nominale maat sturen, lopen vaak tegen montageproblemen, afwijkingen in batches of onverwachte nabewerking aan. Bedrijven die vanaf het ontwerp rekening houden met verspaanbaarheid, opspanning, meetpunten en kritische functies, halen doorgaans betere resultaten tegen lagere totale kosten.
De Nederlandse markt is sterk internationaal georiënteerd. Onderdelen worden ontworpen in Delft, geassembleerd in Helmond, getest in Enschede en verscheept via Rotterdam of via logistieke knooppunten zoals Schiphol. Daardoor is er veel vraag naar productiepartners die niet alleen kunnen frezen en draaien, maar ook meedenken over maakbaarheid, kwaliteitscontrole, afwerking, verpakking en leveringscoördinatie. Voor projecten waarbij snelheid, flexibiliteit en prijs-prestatie belangrijk zijn, zoeken veel inkopers een partner die prototyping en productie kan verbinden zonder tussen meerdere leveranciers te hoeven schakelen.
Een voorbeeld van zo’n aanpak is zichtbaar bij TEAM Rapid. Het bedrijf ondersteunt klanten met snelle prototypes, precisieonderdelen en schaalbare productieroutes, van enkelstuks tot terugkerende series. Voor Nederlandse bedrijven is dat relevant wanneer een project snel moet schakelen tussen ontwerpvalidatie, kleine pilotseries en marktintroductie. Wie meer wil weten over hun diensten voor precisiebewerking, ziet vooral de combinatie van engineeringondersteuning, strakke toleranties, diverse materialen en aanvullende afwerkingen terug.
De vraag naar precieze CNC-onderdelen in Nederland groeit vooral vanuit hightech systemen, medische apparaten, halfgeleidergerelateerde modules, voedselverwerkingsmachines, laboratoriumapparatuur, mobiliteit en industriële automatisering. Regio’s als Eindhoven en Veldhoven staan bekend om hun hoge eisen aan maatvastheid en documentatie, terwijl de Rotterdamse regio extra nadruk legt op logistieke betrouwbaarheid, reserveonderdelen en robuuste metalen componenten voor maritieme, energie- en industriële toepassingen.
Ook duurzaamheid speelt een grotere rol. Nederlandse opdrachtgevers vragen vaker naar materiaalrendement, lagere uitval, efficiënte neststrategieën, slimmere spanenrecycling en het beperken van onnodige nabewerkingen. Tegelijk nemen eisen vanuit regelgeving en traceerbaarheid toe, zeker in medische en technische toepassingen. Richting 2026 zal dit nog sterker worden door digitalisering van kwaliteitsdata, strengere klanteneisen en meer focus op aantoonbare processtabiliteit.
var ctxLineNl = document.getElementById(‘lineChartNl’).getContext(‘2d’);var lineChartNl = new Chart(ctxLineNl, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’],datasets: [{label: ‘Groei vraag naar precisie-CNC in Nederland (%)’,data: [6.2, 7.1, 8.4, 9.1, 10.3, 11.2],borderColor: ‘rgb(54, 162, 235)’,backgroundColor: ‘rgba(54, 162, 235, 0.15)’,fill: false,tension: 0.25}]},options: {responsive: true,maintainAspectRatio: false}});De grafiek hierboven laat een realistisch groeipad zien voor de vraag naar precisie-CNC in Nederland. De stijging komt vooral door reshoring van kritische onderdelen, kortere ontwikkelcycli en meer behoefte aan kleine tot middelgrote series met hoge kwaliteitseisen.
Precisie in CNC-bewerking ontstaat niet door één machine alleen. Het is het resultaat van een beheerst geheel van ontwerp, machineconditie, opspanning, gereedschap, programmatie, temperatuurbeheersing, materiaalstabiliteit en inspectie. Een moderne 5-assige machine kan uitstekende resultaten leveren, maar zonder stabiele opspanning of goed gereedschap blijft de werkelijke nauwkeurigheid beperkt. Andersom kan een ervaren leverancier met sterk procesbeheer op conventioneelere configuraties verrassend hoge precisie halen.
Voor Nederlandse klanten begint precisie al bij de tekening. Onduidelijke datumstructuren, te krappe niet-functionele toleranties of conflicterende eisen tussen vorm, maat en ruwheid zorgen al vroeg voor risico. Een goed manufacturability-onderzoek voorkomt dat. TEAM Rapid werkt in dit stadium met technische haalbaarheidsbeoordeling en DFM-feedback, zodat kritische functies vooraf worden herkend en het ontwerp niet pas op de werkvloer wordt gecorrigeerd.
Belangrijke factoren die precisie bepalen zijn:
Vooral bij dunwandige aluminium onderdelen, roestvaststalen componenten en technische kunststoffen is vervorming een onderschat risico. In die gevallen helpt het om materiaal in stappen te verwijderen, tussenbewerkingen slim in te plannen en het onderdeel voldoende te laten stabiliseren. Precisie is dus niet alleen een kwestie van “strakker frezen”, maar van proceslogica.
PrecisiefactorInvloed op resultaatVeelvoorkomend risicoPraktische oplossingBelangrijk voorControlepuntMachinegeometrieBeïnvloedt maatnauwkeurigheid en haaksheidAsafwijkingRegelmatige kalibratieMetaal en harde kunststoffenPeriodieke machinecheckOpspanningBepaalt herhaalbaarheidVervorming door klemkrachtCustom fixture of soft jawsDunne wandenControle op loslaten en spanningGereedschapStuurt vorm en ruwheidSlijtage en trillingenTool life managementFijnfrezen en finishpassMeten na toolwisselTemperatuurVeroorzaakt uitzettingMeetafwijkingGeconditioneerde meetomgevingNauwe tolerantiesTemperatuurregistratieMateriaalstabiliteitBepaalt vervormingskansInterne spanningJuiste materiaalkwaliteit kiezenAluminium en kunststofIngangscontrole certificaatMeetstrategieValideert procesGemiste kritische maatCMM en tussenmetingenSerieproductieInspectierapportDeze tabel laat zien dat precisie altijd systeemwerk is. Een leverancier die alleen op machinepark verkoopt, maar geen duidelijke controlepunten heeft, levert zelden de meest stabiele uitkomst.
Veel Nederlandse inkopers vragen al vroeg: welke tolerantie is realistisch? Het antwoord hangt af van materiaal, geometrie, bewerkingsrichting, lengte, opspanning en seriegrootte. Voor standaard CNC-bewerking zijn toleranties van ongeveer ±0,05 mm vaak economisch haalbaar. Voor precisieonderdelen wordt regelmatig naar ±0,02 mm of ±0,01 mm gegaan, vooral op kritische passingen, lagervlakken, sleuven, paspennen en referentieoppervlakken. TEAM Rapid geeft aan dat het toleranties tot 0,01 mm kan ondersteunen, maar zoals altijd geldt dat dit selectief en functiegericht moet worden toegepast.
Een veelgemaakte fout is om alle maten extreem strak te tolereren. Dat verhoogt kosten, meettijd en afkeur, zonder extra functionele waarde. Beter is om kritische kenmerken scherp te definiëren en niet-kritische maten ruimer te laten. Dat verbetert de maakbaarheid en verkort de levertijd.
OnderdeeltypeGebruikelijke tolerantieStrakke precisiezoneVeelgebruikt materiaalOpmerkingTypische toepassingAlgemene freesdelen±0,05 mm±0,02 mmAluminium 6061Goed voor behuizingen en montageplatenElektronicaPrecisiepassingen±0,02 mm±0,01 mmRVS 304/316Let op thermische uitzettingMedische modulesGedraaide assen±0,03 mm±0,01 mmStaal 1045Rondheid en cilindriciteit tellen meeAandrijftechniekDunwandige delen±0,08 mm±0,03 mmAluminium 7075Vervorming kritischLuchtvaartachtige toepassingenKunststof precisiedelen±0,10 mm±0,03 mmPOM, PEEK, ABSVocht en warmte beïnvloeden maatJigs en isolatorenEDM-onderdelen±0,01 mm±0,005 mmGehard staalGeschikt voor fijne contourenTooling en matrijsdelenBij inkoop in Nederland is het verstandig om toleranties functioneel te clusteren. Vermeld bijvoorbeeld: passinggat, lagerhuis, vlakheid, paralleliteit en een paar datum-referenties. Dat voorkomt interpretatieverschillen tussen ontwerp, productie en inspectie. Vooral wanneer onderdelen vanuit internationale supply chains naar assemblage in Nederland komen, is eenduidige tekeningstaal essentieel.
De juiste materiaalkeuze bepaalt niet alleen sterkte en corrosiebestendigheid, maar ook bewerkbaarheid, vormstabiliteit, oppervlaktekwaliteit en kosten. In Nederland worden aluminium, roestvast staal, constructiestaal, messing, koper en technische kunststoffen veel gebruikt. Voor precisiebewerking is het belangrijk om het materiaal niet alleen op basis van eindgebruik te kiezen, maar ook op basis van het bewerkingsgedrag.
Aluminium 6061 is populair voor prototypes en lichtgewicht precisiedelen omdat het goed verspaanbaar is, relatief stabiel en geschikt voor anodiseren. 7075 biedt hogere sterkte, maar kan gevoeliger zijn voor spanningen. RVS 304 en 316 zijn interessant voor medische, vochtige en chemisch zwaardere omgevingen, maar vragen meer aandacht voor gereedschapsslijtage en warmteontwikkeling. POM is geliefd voor glijdende functies en maatvaste kunststofdelen, terwijl PEEK vooral in high-performance toepassingen wordt gekozen vanwege temperatuur- en chemische bestendigheid.
Voor Nederlandse bedrijven die van prototype naar kleine serie gaan, is materiaalconsistentie extra belangrijk. Eenzelfde ontwerp in een andere batch of alternatieve legering kan toch leiden tot andere ruwheid, braamvorming of maatdrift. Een leverancier met een goed grondstoffenbeheer en certificaatcontrole beperkt dat risico.
MateriaalVerspaanbaarheidMaatstabiliteitCorrosiebestendigheidKostenindicatieTypische Nederlandse toepassingAluminium 6061HoogGoedGemiddeld tot goedLaag tot middenMachineframes, behuizingenAluminium 7075GoedGoedGemiddeldMiddenPrecisieplaten, lichtgewicht constructiesRVS 304GemiddeldGoedHoogMidden tot hoogVoedings- en laboratoriumapparatuurRVS 316GemiddeldGoedZeer hoogHoogMaritieme en medische delenStaal 1045GoedZeer goedLaag zonder coatingLaagAssen, machinecomponentenPOMHoogGoedHoogMiddenGeleiders, bussen, isolerende delenPEEKGemiddeldZeer goedZeer hoogZeer hoogHightech en medische toepassingenDe tabel maakt duidelijk dat er geen universeel “beste” materiaal bestaat. Voor Nederlandse kopers is het nuttig om per onderdeel drie vragen te stellen: welke functie is kritisch, welke omgeving ziet het onderdeel en welke toleranties zijn echt nodig? Dat voorkomt overengineering.
Kwaliteitscontrole in CNC-bewerking is meer dan een eindmeting. Een volwassen kwaliteitsproces omvat ingangscontrole van materiaal, eerste-stuk inspectie, tussenmetingen tijdens productie, machine-instellingen, gereedschapscontrole, visuele controle, eindinspectie en documentatie. Juist bij kleine series en prototypes is die aanpak belangrijk, omdat ontwerpwijzigingen dan elkaar snel opvolgen.
Voor de Nederlandse markt verwachten veel klanten traceerbare rapportage. Dat betekent niet altijd complexe dossiers, maar wel duidelijke meetresultaten op kritische maten, batchidentificatie, materiaalinformatie en bevestiging van oppervlakte-eisen. In hightech toelevering rond Eindhoven en in medische projecten wordt dat steeds vaker een basisvoorwaarde in plaats van een extra service.
TEAM Rapid positioneert zich op dit punt met een kwaliteitsgerichte werkwijze, ondersteund door ISO 9001:2015. Dat is relevant voor opdrachtgevers die niet alleen losse onderdelen willen ontvangen, maar een procespartner zoeken die specificatieconformiteit systematisch benadert. Hun mix van interne bewerkingscapaciteit en aanvullend netwerk maakt het mogelijk om ook nabewerkingen en afwerking binnen één route te organiseren, wat de kans op communicatiefouten verkleint.
ControlemethodeDoelMoment in procesVoordeelBeperkingBeste inzetIngangscontrole materiaalVerifiëren van juiste grondstofVoor start productieVoorkomt verkeerde batchGeen geometrische controleKritische materialenEerste-stuk inspectieBevestigen procesinstellingNa eerste onderdeelVoorkomt seriefoutenKost extra opstarttijdNieuwe programma’sTussenmetingProcesbewakingTijdens productieVroegtijdige correctieMeer handlingStrakke tolerantiesVisuele inspectieDetectie van krassen, braam en schadeTussendoor en eindcontroleSnel en praktischBeperkt voor maatvoeringAlle onderdelenSteekproefmetingControle van serieconsistentieBij grotere batchesEfficiëntNiet elk stuk 100% gemetenMidden- en grootvolumeEindinspectieVrijgave voor verzendingLaatste stapZekerheid voor klantHerstel laat in proces duurderVrijwel altijdEen sterke kwaliteitsmethode reduceert niet alleen afkeur, maar verbetert ook doorlooptijd. Minder verrassingen aan het einde van het proces betekent een betrouwbaardere planning richting assemblage, test of export.
CMM-inspectie is cruciaal wanneer meerdere kritische maten, complexe geometrieën of strakke vorm- en plaatstoleranties moeten worden gevalideerd. Een coördinatenmeetmachine maakt het mogelijk om punten, lijnen, cirkels, vlakken, posities en profielen nauwkeurig te meten ten opzichte van een gedefinieerd datumsysteem. Voor onderdelen met meerdere boorpatronen, complexe pockets, nauwkeurige hart-op-hart-afstanden of lastig te bereiken kenmerken is CMM vaak de meest betrouwbare oplossing.
In de Nederlandse praktijk wordt CMM vooral gevraagd voor hightech modules, medische behuizingen, toolingdelen, inspectieprotocollen voor eerste artikelen en projecten met internationale ketens. Wanneer een onderdeel later in een assemblage met weinig tolerantieruimte komt, is CMM-rapportage een effectieve manier om discussies te voorkomen.
Dimensionele verificatie hoeft echter niet altijd volledig via CMM te gebeuren. Voor eenvoudige diameters, diktes of lengtes zijn kalibers, micrometers, hoogtemeters en optische meetmiddelen vaak sneller en voldoende. De kunst is dus om het juiste meetmiddel aan het juiste kenmerk te koppelen.
MeetmiddelSterk inNauwkeurigheidsniveauSnelheidKosten per metingGeschikte toepassingCMMComplexe geometrie en volledige rapportageZeer hoogGemiddeldMidden tot hoogPrecisieprismatische delenMicrometerDiameter en dikteHoogHoogLaagAssen en platenSchuifmaatSnelle algemene controleGemiddeldZeer hoogLaagVoorcontroleHoogtemeterReferentiematen vanaf vlakHoogGemiddeldLaag tot middenBoorpatronen en stappenPin gaugesGatcontroleHoogHoogLaagPassingenOptische metingKleine contouren en visuele analyseHoogGemiddeldMiddenFijne details en kunststofdelenVoor inkopers in Nederland is het verstandig om op de tekening of in de offerteaanvraag aan te geven welke maten kritisch zijn en welk rapportniveau gewenst is. Niet elk onderdeel vereist een volledig CMM-rapport, maar voor sleutelkenmerken kan het veel tijd en discussie besparen.
Een nauwkeurig onderdeel is niet automatisch een goed onderdeel als de oppervlaktekwaliteit onvoldoende is. Oppervlakteruwheid beïnvloedt afdichting, wrijving, slijtage, hechting van coatings, hygiëne en esthetiek. Voor zichtdelen kan een nette finish visueel belangrijk zijn, maar in technische toepassingen zijn juist contactvlakken, lagerzittingen, afdichtvlakken en glijvlakken kritisch.
In Nederland zien we uiteenlopende oppervlakte-eisen: geanodiseerd aluminium voor machine-interieurs en elektronica, gepolijst roestvast staal voor medische en foodtoepassingen, en functionele coatings voor slijtvastheid of corrosiebescherming. Het is belangrijk om ruwheidswaarden niet los te formuleren van de functie. Een Ra 0,8 op een decoratief vlak heeft een andere waarde dan dezelfde eis op een afdichtvlak.
AfwerkingTypische ruwheid/uitkomstVoordeelNadeelGeschikt materiaalVeelvoorkomende toepassingAs-machinedRa circa 3,2 – 6,3Snel en kostenefficiëntZichtbare freesbanenMetaal en kunststofInterne functionele delenFijnfrezenRa circa 1,6 – 3,2Betere maat- en zichtkwaliteitMeer bewerkingstijdVooral aluminium en staalPrecisievlakkenPolijstenLaag ruwheidsniveauGlad oppervlakExtra handwerkRVS, matrijsstaalMedisch en toolingAnodiserenBeschermende oxidelaagCorrosiebescherming en uiterlijkKan maat licht beïnvloedenAluminiumBehuizingen en panelenPlating/coatingFunctionele laagSlijtage- of corrosiewinstExtra procescontrole nodigStaal, koper, messingElektromechanische delenSchuren/parelstralenMat egaal oppervlakVisuele uniformiteitNiet voor alle toleranties ideaalAluminium en RVSConsumentenproductenBij precisieonderdelen moet afwerking altijd vroeg worden besproken. Sommige lagen bouwen materiaal op, andere halen materiaal weg. Als dit pas na de bewerking wordt meegenomen, kan een passing te strak of te los worden.
De vraag naar precieze CNC-componenten in Nederland is breed. Niet alleen grote OEM’s, maar ook scale-ups, onderzoeksinstellingen en gespecialiseerde machinebouwers hebben behoefte aan kleine series en snelle iteraties. In de praktijk springen zes sectoren eruit.
var ctxBarNl = document.getElementById(‘barChartNl’).getContext(‘2d’);var barChartNl = new Chart(ctxBarNl, {type: ‘bar’,data: {labels: [‘Hightech’, ‘Medisch’, ‘Maritiem’, ‘Automatisering’, ‘Voedsel’, ‘Mobiliteit’],datasets: [{label: ‘Vraagindex precisieonderdelen 2025’,data: [92, 84, 68, 79, 63, 71],backgroundColor: [‘rgb(75, 192, 192)’,’rgb(255, 159, 64)’,’rgb(153, 102, 255)’,’rgb(54, 162, 235)’,’rgb(255, 205, 86)’,’rgb(201, 203, 207)’]}]},options: {responsive: true,maintainAspectRatio: false}});De staafgrafiek laat zien dat hightech en medische toepassingen in Nederland de hoogste eisen en de grootste vraag naar nauwkeurige CNC-bewerking kennen. Dat is logisch, omdat daar vaak kleine toleranties, korte ontwikkelcycli en uitgebreide documentatie samenkomen.
In maritieme toepassingen ligt de nadruk vaker op materiaalbestendigheid, grotere componenten en betrouwbare logistiek via havens zoals Rotterdam. In medische en laboratoriumapparatuur is juist de combinatie van maatnauwkeurigheid, oppervlaktekwaliteit en traceerbaarheid doorslaggevend. Voor voedselverwerkingsmachines tellen weer reinigbaarheid, RVS-afwerking en consistente seriekwaliteit zwaar mee.
Wie betere CNC-resultaten wil, moet eerder in het traject betere keuzes maken. De grootste winst zit meestal niet op de machinevloer, maar in de combinatie van ontwerpdiscipline, duidelijke communicatie en slim leveranciersmanagement. Nederlandse bedrijven die dit goed organiseren, verkorten doorlooptijd en verlagen afkeur vaak zichtbaar.
Praktische verbeterstappen zijn:
Vooral bij internationale productie helpt het om 3D-bestanden, 2D-tekeningen en functionele toelichting samen te verstrekken. Een leverancier begrijpt dan niet alleen wat de nominale maat is, maar ook waarom bepaalde kenmerken belangrijk zijn. TEAM Rapid speelt hierop in met één-op-één engineeringondersteuning en snelle terugkoppeling, wat waardevol is wanneer Nederlandse teams onder tijdsdruk ontwerpen aanpassen.
Precisie-CNC wordt in Nederland toegepast voor een breed spectrum aan producten: montageplaten, sensorhouders, machineframes, koelblokken, klephuizen, inspectiejigs, medische behuizingen, connectorblokken, pneumatische manifolds, camera-adapters, assen, afstandsbussen en fijnmechanische componenten. Ook in prototyping is CNC relevant omdat het functionele eigenschappen van eindmaterialen goed benadert, wat vooral belangrijk is voor testen op pasvorm, sterkte en warmtegedrag.
Typische toepassingen zijn bijvoorbeeld een geanodiseerde aluminium behuizing voor een meetinstrument in Delft, een RVS precisieblok voor een proceslijn in de Rotterdamse petrochemie, of een POM-geleider voor een verpakkingsmachine in de regio Gelderland. In al deze gevallen gaat het niet alleen om maatvoering, maar om voorspelbare performance in het eindgebruik.
Bij het selecteren van een leverancier voor precisie-CNC is prijs slechts één factor. Voor Nederlandse bedrijven is het verstandiger om te beoordelen op totale leverzekerheid. Vraag daarom naar bewerkingsmogelijkheden, materiaalopties, kwaliteitscontrole, meetcapaciteit, afwerkingen, communicatie, responssnelheid en ervaring met vergelijkbare toepassingen. Kijk ook of de leverancier kan meegroeien van prototype naar serie, zodat een succesvolle validatie niet leidt tot een nieuwe sourcingronde.
SelectiecriteriumWaarom belangrijkWaarop lettenRode vlagGoede indicatieImpact op projectTolerantiecapaciteitBepaalt technische haalbaarheidPraktische voorbeeldenAlleen marketingclaimsSpecifieke meetdataHoogMateriaalkeuzeBeïnvloedt prestatie en prijsBeschikbare legeringenGeen certificaatcontroleDuidelijke materiaaloptiesHoogKwaliteitscontroleVoorkomt afkeur en claimsCMM, eerste-stuk, rapportageGeen procesbeschrijvingGedocumenteerd systeemZeer hoogAfwerkingsmogelijkhedenBelangrijk voor functie en uiterlijkAnodiseren, polijsten, platingUitbesteding zonder regieGeïntegreerde coördinatieMidden tot hoogCommunicatieVersnelt besluitvormingReactietijd en technische feedbackOnduidelijke antwoordenSnelle DFM-terugkoppelingHoogSchaalbaarheidVan prototype naar serieCapaciteit en planningAlleen focus op enkelstuksFlexibele volumesHoogDeze tabel helpt inkopers om leveranciers objectiever te vergelijken. In de Nederlandse markt, waar deadlines vaak strak zijn en assemblagekosten hoog kunnen oplopen, is een betrouwbare partner meestal voordeliger dan een goedkoop aanbod met verborgen risico’s.
var ctxAreaNl = document.getElementById(‘areaChartNl’).getContext(‘2d’);var areaChartNl = new Chart(ctxAreaNl, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’],datasets: [{label: ‘Verschuiving naar geïntegreerde kwaliteitsgestuurde inkoop’,data: [28, 34, 43, 55, 66, 74],borderColor: ‘rgb(255, 99, 132)’,backgroundColor: ‘rgba(255, 99, 132, 0.25)’,fill: true,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false}});De areagrafiek toont een duidelijke trend: Nederlandse klanten verschuiven van puur prijsgerichte inkoop naar leveranciersselectie op kwaliteit, technische ondersteuning en leverbetrouwbaarheid. Dat patroon zal richting 2026 verder doorzetten.
Bij de beoordeling van een productiepartner is het nuttig om drie niveaus te onderscheiden: technologische mogelijkheden, productiecapaciteit en service-aanpak.
Op technologisch vlak is het sterk wanneer een leverancier meerdere precisieprocessen kan combineren. TEAM Rapid ondersteunt onder meer frezen, draaien, draadvonken, vonkerosie en verschillende oppervlaktebehandelingen. Dat is vooral waardevol voor onderdelen met complexe details, nauwe toleranties of nabewerkingsbehoeften. De mogelijkheid om zowel metalen als kunststoffen te bewerken, helpt Nederlandse ontwikkelteams die in een vroeg stadium nog materiaalvarianten willen testen.
Op productievlak is flexibiliteit doorslaggevend. Veel projecten starten met één prototype, groeien naar een pilotserie van 20 of 50 stuks en kunnen daarna oplopen naar honderden of meer. TEAM Rapid positioneert zich juist op dat traject: van snelle prototypes naar lage en middelgrote volumes, met aanvullende processen zoals spuitgieten, gietwerk, plaatbewerking, afwerking, assemblage en verpakking. Voor Nederlandse bedrijven betekent dit minder overdrachtsmomenten tussen leveranciers en dus minder kans op fouten.
Op servicevlak telt vooral engineeringondersteuning. Een leverancier die alleen bestellingen aanneemt, mist vaak de kans om risico’s vroeg te signaleren. TEAM Rapid benadrukt snelle reacties, maakbaarheidsanalyse en ondersteuning bij ontwerpbeslissingen. Voor teams in Nederland die werken met korte innovatiecycli is dat een belangrijk voordeel, zeker wanneer functionele prototypes snel nodig zijn en wijzigingen frequent voorkomen.
Case 1: Een machinebouwer uit Brabant ontwikkelde een compacte sensorhouder met meerdere positioneringsgaten en een cosmetisch zichtvlak. De eerste tekening bevatte overal ±0,01 mm, wat productiekosten onnodig verhoogde. Na herziening bleven alleen de montagegaten en het referentievlak kritisch. Resultaat: lagere kosten, snellere levering en identieke functionele prestaties.
Case 2: Een Rotterdamse klant liet RVS componenten maken voor een vochtige procesomgeving. Door niet alleen materiaalsoort, maar ook gewenste oppervlaktestructuur en reinigbaarheid te specificeren, kon de leverancier een beter nabehandelingsproces kiezen. Daardoor verminderde de kans op vervuilingsopbouw in gebruik.
Case 3: Een medtech-team in Utrecht had snelle functionele prototypes nodig in aluminium en POM. Omdat het ontwerp nog niet volledig was vastgelegd, was een partner nodig die snel kon schakelen, feedback kon geven en kleine series zonder ingewikkeld sourcingtraject kon ondersteunen. Juist daar is een leverancier met brede procesdekking en engineeringrespons waardevol.
Niet elk precisieonderdeel hoeft lokaal in Nederland geproduceerd te worden, maar lokaal sourcen biedt voordelen zoals kortere communicatielijnen, eenvoudiger bezoeken en soms snellere correctierondes. Tegelijk kiezen veel Nederlandse bedrijven voor een hybride model: ontwikkeling en validatie dicht bij huis, aangevuld met internationale productiepartners voor kostenoptimalisatie, extra capaciteit of bredere procesdekking.
Voor export- en importgerichte bedrijven zijn logistieke knooppunten belangrijk. Rotterdam blijft cruciaal voor maritieme stroom, terwijl Schiphol relevant is voor spoedzendingen van prototypes en kritische componenten. In de praktijk betekent dit dat leverbetrouwbaarheid niet alleen afhangt van productie, maar ook van verpakking, documentatie, verzendmethode en douanekennis.
var ctxCompNl = document.getElementById(‘comparisonChartNl’).getContext(‘2d’);var comparisonChartNl = new Chart(ctxCompNl, {type: ‘bar’,data: {labels: [‘Prijs-prestatie’, ‘Doorlooptijd’, ‘Technische support’, ‘Procesbreedte’, ‘Schaalbaarheid’, ‘Rapportage’],datasets: [{label: ‘Geïntegreerde internationale partner’,data: [88, 82, 86, 91, 90, 84],backgroundColor: ‘rgb(153, 102, 255)’},{label: ‘Gemiddelde enkelprocesleverancier’,data: [67, 74, 61, 48, 55, 58],backgroundColor: ‘rgb(255, 159, 64)’}]},options: {responsive: true,maintainAspectRatio: false}});De vergelijkingsgrafiek laat zien waarom veel Nederlandse inkopers kiezen voor leveranciers die meerdere processen, technische begeleiding en schaalbaarheid combineren. Zeker wanneer een product snel van prototype naar markt moet, zijn minder schakels vaak een groot voordeel.
Richting 2026 zal precisie-CNC in Nederland sterker worden beïnvloed door drie bewegingen. De eerste is technologische digitalisering: meer gesloten meetlussen, slimmere CAM-optimalisatie, beter gereedschapsbeheer en meer data-uitwisseling tussen productie en kwaliteit. De tweede is beleidsdruk rondom traceerbaarheid, compliance en supply-chain transparantie, vooral in medische en hightech omgevingen. De derde is duurzaamheid: minder materiaalverlies, lager energieverbruik per onderdeel, langere gereedschapslevensduur en slimmere logistieke planning.
Ook verwacht de markt meer combinaties van CNC met aanvullende processen zoals 3D-printing voor snelle iteraties, gietwerk voor volumeonderdelen en spuitgieten wanneer een kunststofontwerp marktrijp wordt. Leveranciers die die overgang kunnen begeleiden, zullen aantrekkelijker worden voor Nederlandse innovatieteams.
Een ander belangrijk punt is talent en kennisbehoud. In Nederland blijft technisch personeel schaars. Dat verhoogt de waarde van productiepartners die niet alleen uitvoerend werken, maar ook echt engineeringinput leveren. Juist daarom wint het model van geïntegreerde maakpartners aan belang.
Voor Nederlandse klanten die snelheid, flexibiliteit en technische ondersteuning zoeken, is TEAM Rapid interessant als partner over de volledige productlevenscyclus. Het bedrijf ondersteunt innovators, ontwerpers, engineers, start-ups en gevestigde ondernemingen bij het omzetten van digitale concepten naar functionele prototypes, precisieonderdelen en schaalbare productie. Belangrijk is daarbij niet alleen de bewerkingscapaciteit, maar ook de combinatie van engineeringondersteuning, brede materiaalkeuze en aanvullende afwerking.
Dankzij meer dan tien jaar ervaring, duizenden geleverde projecten en klanten in tientallen landen is er veel praktische kennis opgebouwd in het overbruggen van prototype, lage serie en terugkerende productie. Voor de Nederlandse markt is vooral de mix van snelle responstijd, concurrerende kosten en technische afstemming relevant. Omdat TEAM Rapid meerdere processen onder één dak of via een geïntegreerd productienetwerk kan koppelen, wordt de leverancierscomplexiteit voor de klant kleiner.
Die aanpak past goed bij Nederlandse bedrijven die snel willen testen, itereren en opschalen zonder telkens nieuwe leveranciers te moeten kwalificeren. Of het nu gaat om CNC-prototypes, precisiedelen, gereedschappen, gietwerk, plaatwerk of assemblage- en verpakkingsondersteuning, het voordeel zit in de samenhang van het traject.
Wat is een realistische precisie voor CNC-onderdelen?Voor veel onderdelen is ±0,05 mm normaal. Voor kritische kenmerken zijn ±0,02 mm of ±0,01 mm haalbaar, mits ontwerp, materiaal en meetstrategie daarop zijn afgestemd.
Is strakker altijd beter?Nee. Te strakke toleranties op niet-functionele maten verhogen kosten en afkeurrisico zonder extra waarde.
Wanneer is CMM-inspectie nodig?Voor complexe geometrie, meerdere kritische posities, strakke vorm- en plaatstoleranties of wanneer een formeel meetrapport vereist is.
Welk materiaal is het meest geschikt voor prototypes?Aluminium 6061 is vaak een sterke keuze voor functionele prototypes. Voor glij- of isolatiefuncties zijn POM en andere technische kunststoffen vaak geschikt.
Hoe belangrijk is oppervlakteafwerking?Zeer belangrijk. Oppervlak beïnvloedt passing, afdichting, corrosiebestendigheid, uitstraling en reinigbaarheid.
Waar moeten Nederlandse inkopers extra op letten?Op duidelijke tekeningen, kritische maatdefinitie, rapportage-eisen, verpakking, levertijd en het vermogen van de leverancier om van prototype naar serie op te schalen.
Wat maakt een partner geschikt voor snelle marktintroductie?Een combinatie van engineeringfeedback, brede procesdekking, flexibele volumes, kwaliteitscontrole en betrouwbare logistieke ondersteuning.
Samengevat: nauwkeurige CNC-bewerking is in Nederland vooral succesvol wanneer techniek, kwaliteitscontrole en supply-chainbeslissingen goed op elkaar zijn afgestemd. Wie toleranties functioneel specificeert, het juiste materiaal kiest, meetstrategie serieus neemt en met een technisch sterke partner werkt, haalt sneller betere onderdelen in huis.
De juiste materiaalkeuze is vaak belangrijker dan de bewerkingsmethode zelf. Bij CNC-bewerking bepaalt het materiaal niet alleen de sterkte van een onderdeel, maar ook het gewicht, de corrosiebestendigheid, de maatnauwkeurigheid, de oppervlaktekwaliteit, de levertijd en uiteindelijk de totale kostprijs. Voor inkopers, productontwikkelaars, engineers en start-ups in Nederland is een goede keuze daarom essentieel, zeker wanneer projecten onder tijdsdruk staan of later opgeschaald moeten worden naar kleine of middelgrote series.
In de Nederlandse markt zien we een brede vraag vanuit hightech productie in Eindhoven, maritieme toelevering rond Rotterdam, medische apparatuur in Utrecht en Amsterdam, agritech in Wageningen, machinebouw in Twente en logistieke producten via de regio Venlo. In al deze sectoren blijft CNC-bewerking een kernproces voor prototypes, functionele testdelen en eindgebruiksonderdelen. Toch bestaat er geen universeel “beste” materiaal. Aluminium is aantrekkelijk voor lichte constructies, roestvast staal voor sterkte en corrosieweerstand, messing en koper voor geleidende toepassingen, en technische kunststoffen voor isolatie, lage massa of kostenefficiënte prototypes.
Dit artikel geeft een direct en praktisch antwoord op de vraag hoe u CNC-materialen kiest voor uw project in Nederland. We behandelen marktverschillen, producttypen, koopadvies, industriële toepassingen, voorbeelden uit de praktijk, lokale leveranciersoverwegingen en de manier waarop een ervaren productiepartner het risico in ontwikkeling en serieproductie verlaagt. Wilt u eerst een basisoverzicht van populaire opties bekijken, dan vindt u aanvullende informatie via deze pagina over veelgebruikte CNC-bewerkingsmaterialen.
Materiaal kiezen voor CNC-bewerking begint met de functie van het onderdeel. Moet het onderdeel kracht opnemen, warmte afvoeren, elektrisch geleiden, chemisch bestendig zijn of vooral snel en betaalbaar geproduceerd worden? In de praktijk adviseren Nederlandse inkopers en engineers vaak vanuit zes hoofdfactoren: mechanische prestatie, omgeving, toleranties, oppervlakte-eisen, levertijd en budget.
Een bracket voor een voertuiginterieur vraagt bijvoorbeeld om laag gewicht en nette cosmetische afwerking. Een as in een pompunit voor de haven van Rotterdam moet daarentegen bestand zijn tegen vocht, zoutsproei en slijtage. Een medische behuizing voor een apparaat in Utrecht kan eisen stellen aan reinigbaarheid, maatvastheid en documentatie. Een connectorcomponent voor elektronica in Eindhoven vereist mogelijk goede geleidbaarheid en stabiele toleranties.
Daarom is een praktische beslisvolgorde nuttig:
BeslisfactorBelangrijke vraagTypische materiaalrichtingInvloed op kostenInvloed op levertijdOpmerkingSterkteMoet het onderdeel hoge belasting dragen?Rvs, sterk aluminium, sommige technische kunststoffenMidden tot hoogMiddenConstructieve delen vragen vaak extra nabewerkingGewichtIs massa kritisch voor transport of prestaties?Aluminium, POM, PEEKLaag tot hoogLaag tot middenGewichtsreductie kan systeemkosten verlagenCorrosieKomt het deel in vocht of chemie terecht?Rvs, geanodiseerd aluminium, PTFE, PEEKMidden tot hoogMiddenMateriaal en afwerking moeten samen worden gekozenGeleidbaarheidMoet stroom of warmte efficiënt worden geleid?Koper, messing, aluminiumMiddenMiddenKoper is zachter en soms lastiger strak te bewerkenTolerantieZijn zeer nauwe maten vereist?Aluminium, rvs, POMMidden tot hoogMiddenOntwerp moet vervorming beperkenOppervlakteMoet het deel zichtbaar of afdichtend zijn?Aluminium, messing, acetaal, rvsMiddenMiddenPolijsten, anodiseren of stralen kan nodig zijnDe tabel laat zien dat materiaalkeuze altijd een compromis is. Een duurder materiaal kan de totale projectkosten toch verlagen wanneer het minder nabewerking nodig heeft, sneller goedgekeurd wordt of langer meegaat in gebruik. Voor Nederlandse bedrijven met kleine series is dat extra relevant, omdat stilstand, herwerk en latere ontwerpwijzigingen vaak duurder zijn dan het materiaal zelf.
Ook de beschikbaarheid speelt mee. Materialen die lokaal in Europa ruim voorradig zijn, kunnen sneller beschikbaar zijn, maar internationale productiepartners met een sterk netwerk hebben vaak juist voordeel bij bredere materiaalkeuze, combinatieprocessen en lagere stukkosten. Zeker wanneer delen later overgaan van prototype naar serie, loont het om vanaf dag één te kijken naar schaalbaarheid.
var ctxLijn = document.getElementById(‘lijnGrafiekGroei’).getContext(‘2d’);var lijnGrafiekGroei = new Chart(ctxLijn, { type: ‘line’, data: { labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’], datasets: [{ label: ‘Groei vraag naar CNC-onderdelen in Nederland’, data: [100, 108, 117, 129, 141, 156], borderColor: ‘rgb(54, 162, 235)’, backgroundColor: ‘rgba(54, 162, 235, 0.15)’, fill: false, tension: 0.25 }] }, options: { responsive: false, maintainAspectRatio: false }});De groeilijn hierboven illustreert een realistische stijging van de vraag in Nederland, gedreven door reshoring, snellere productontwikkeling, strengere kwaliteitseisen en de behoefte aan flexibele lage volumes. Voor 2026 wordt verwacht dat duurzaamheid, digitalisering van inkoop en betere traceerbaarheid van materialen nog zwaarder meewegen in materiaalbeslissingen.
Aluminium is voor veel Nederlandse projecten de eerste keuze, en dat is logisch. Het materiaal combineert een laag gewicht met goede bewerkbaarheid, behoorlijke sterkte, prima thermische geleiding en een nette afwerkingskwaliteit. Voor productontwikkeling in sectoren zoals elektronica, mobiliteit, machinebouw en consumentenproducten biedt aluminium een zeer gunstige balans tussen prestatie en kosten.
In Brainport Eindhoven wordt aluminium vaak gekozen voor frames, koellichamen, montageplaten, behuizingen en testopstellingen. In de maritieme keten rond Rotterdam wordt het gebruikt voor lichtere constructieve delen en componenten waarbij corrosiebestendigheid verbeterd wordt via anodiseren. Voor drones, sensorkasten, robotica en optische apparatuur is vooral het lage gewicht een pluspunt.
AluminiumsoortBelangrijk voordeelTypische toepassingBewerkbaarheidAfwerkingKostenindicatie6061Veelzijdig en goed te anodiserenBehuizingen, platen, armenHoogZeer goedLaag tot midden7075Hoge sterkteBelaste lichtgewicht delenHoogGoedMidden tot hoog5052Goede corrosieweerstandVochtige omgevingenGoedGoedMidden6082Constructieve stabiliteitMachineonderdelenHoogGoedMidden2024Goede mechanische prestatieLuchtvaartachtige toepassingenGoedRedelijkHoogMIC-6 of vergelijkbaarVlakheid en maatvastheidJigs, mallen, montageplatenZeer hoogGoedMiddenDe reden dat aluminium zo populair is, ligt niet alleen in zijn lage dichtheid. Het materiaal laat zich snel frezen, waardoor complexe geometrieën vaak goedkoper te maken zijn dan in rvs. Dat werkt direct door in levertijd, wat belangrijk is voor prototypingtrajecten in Amsterdam, Delft en Eindhoven waar validatierondes elkaar snel opvolgen. Aluminium is ook geschikt voor een breed scala aan nabehandelingen zoals blank anodiseren, hard anodiseren, stralen, polijsten en lakken.
Bij zeer kritische passing moet wel rekening worden gehouden met de lagere hardheid in vergelijking met staal. Dunne wanden kunnen sneller vervormen, en schroefdraad in aluminium wordt bij hogere belastingen vaak versterkt met draadbussen of inserts. Voor onderdelen die voortdurend mechanische slijtage ondervinden, kan een harder metaal of een aangepaste oppervlaktebehandeling wenselijk zijn.
Voor Nederlandse bedrijven die transportkosten of productgewicht willen reduceren, blijft aluminium vaak de beste eerste kandidaat. Vooral bij producten die per luchtvracht via Schiphol of per zeecontainer via Maasvlakte vervoerd worden, levert gewichtsreductie snel voordeel op in de totale keten.
Roestvast staal, vaak afgekort als rvs, is de aangewezen keuze wanneer sterkte, duurzaamheid en corrosiebestendigheid centraal staan. In Nederland is dit materiaal bijzonder relevant voor onderdelen die buiten worden gebruikt, in vochtige industriële omgevingen werken, of in contact komen met reinigingsmiddelen, procesvloeistoffen of zoute lucht. Denk aan machinebouw, foodtech, maritieme toelevering, medische apparaten en industriële bevestigingssystemen.
In de regio Rotterdam en Vlissingen wordt rvs veel toegepast in pompcomponenten, maritieme appendages, klemmen, steunpunten en precisieonderdelen voor haveninstallaties. In de food- en farmasector rond Oss, Utrecht en Leiden zijn hygiëne, reinigbaarheid en corrosieweerstand vaak doorslaggevend. Rvs is ook aantrekkelijk voor onderdelen die lang in gebruik blijven en waarbij onderhoudsintervallen beperkt moeten blijven.
Rvs-soortBelangrijk voordeelTypische toepassingCorrosieweerstandBewerkbaarheidKostenindicatie304Breed inzetbaarBehuizingen, klemmen, machineonderdelenHoogGemiddeldMidden316Beter tegen zout en chemieMaritiem, medisch, procesindustrieZeer hoogGemiddeldHoog303Makkelijker te verspanenDraaidelen, fittingenHoogGoedMidden17-4 PHHoge sterktePrecisie en belaste delenGoedGemiddeldHoog420Hardbaar en slijtvastSnij- of contactdelenGemiddeldGemiddeldMidden tot hoog430Betaalbare corrosiebasisNiet-kritische delenGemiddeldGoedLaag tot middenDe hogere materiaalkosten en langere bewerkingstijd maken rvs duurder dan aluminium, maar dat verschil moet worden afgewogen tegen levensduur en prestatie. Bij onderdelen voor buitengebruik of agressieve omstandigheden is rvs vaak economischer over de gehele levenscyclus. Bovendien vermindert het risico op vroegtijdige corrosie, afkeur en reputatieschade.
Voor nauwe toleranties is rvs goed inzetbaar, maar warmteontwikkeling en snijkrachten vereisen ervaring in programmering, gereedschapskeuze en opspanning. Een competente CNC-partner houdt rekening met vervorming, braamvorming, schroefdraadkwaliteit en consistente oppervlakte-afwerking. Dat is vooral belangrijk bij terugkerende series en assemblagedelen.
Voor 2026 verwachten veel Nederlandse maakbedrijven een verdere toename van rvs-gebruik in energie, waterbeheer en procesautomatisering. Nieuwe duurzaamheidsdoelen en langere inzetduur van apparatuur ondersteunen die trend. Rvs sluit bovendien goed aan bij circulaire inkoopstrategieën, omdat recyclebaarheid steeds vaker wordt meegenomen in aanbestedingen en leveranciersbeoordelingen.
Wanneer elektrische of thermische geleidbaarheid centraal staat, komen messing en koper snel in beeld. Deze materialen worden in Nederland veel ingezet in elektronica, energieverdeling, laadoplossingen, sensoriek, telecomapparatuur en precisiefittingen. In regio’s als Eindhoven, Almere en de Randstad groeit de vraag naar geleidende maatwerkdelen door de uitbreiding van slimme apparaten, elektrische mobiliteit en industriële automatisering.
Messing staat bekend om zijn uitstekende verspaanbaarheid. Daardoor is het ideaal voor nauwkeurige draaionderdelen, aansluitingen, ventielcomponenten, fittingen, bussen en decoratieve technische delen. Koper biedt superieure geleidbaarheid voor stroom en warmte, maar is zachter en kan tijdens bewerking gevoeliger zijn voor vervorming of bramen. De materiaalkeuze hangt dus af van het primaire doel: maximale geleidbaarheid of juist eenvoudiger precisiebewerking.
MateriaalBelangrijk voordeelTypische toepassingGeleidbaarheidBewerkbaarheidKostenindicatieMessing CZ121 of vergelijkbaarZeer goed te verspanenFittingen, schroefdelen, connectorenGoedZeer hoogMiddenMessing voor decoratieve delenMooie oppervlakteZichtwerk, knoppen, ringenGoedHoogMiddenKoper C101Zeer hoge geleidbaarheidStroomrails, contacten, warmteafvoerZeer hoogGemiddeldHoogKoper C110Breed toepasbaarElektrische delen, thermische componentenZeer hoogGemiddeldHoogBronsSlijtvast en stabielLagers, glijvlakkenGemiddeldGoedHoogMessing met lage loodinhoudGeschikt voor strengere eisenPrecisiefittingen, exportmarktenGoedHoogMidden tot hoogInkoop in Nederland vraagt steeds vaker aandacht voor regelgeving en materiaalverklaringen, zeker in drinkwater-, energie- en exporttoepassingen. Daarom is het verstandig om niet alleen technische specificaties, maar ook compliance-eisen vroeg mee te nemen. Dat voorkomt dat een goed functionerend prototype later niet vrijgegeven kan worden voor marktintroductie.
Messing is vaak een slimme keuze voor kleine, nauwkeurige componenten met schroefdraad of fijne details, omdat de bewerking snel en stabiel verloopt. Koper is aantrekkelijk wanneer warmteafvoer of elektrische prestaties vooropstaan, bijvoorbeeld in laadapparatuur, vermogenselektronica en speciale connectorblokken. Bij beide materialen is een ervaren leverancier belangrijk om gereedschapsslijtage, vervorming en oppervlaktebeschadiging te beheersen.
var ctxStaaf = document.getElementById(‘staafGrafiekVraag’).getContext(‘2d’);var staafGrafiekVraag = new Chart(ctxStaaf, { type: ‘bar’, data: { labels: [‘Elektronica’, ‘Machinebouw’, ‘Medisch’, ‘Maritiem’, ‘Mobiliteit’, ‘Energie’], datasets: [{ label: ‘Vraag naar geleidende CNC-delen’, data: [78, 52, 34, 29, 61, 67], backgroundColor: [ ‘rgba(255, 99, 132, 0.7)’, ‘rgba(54, 162, 235, 0.7)’, ‘rgba(255, 206, 86, 0.7)’, ‘rgba(75, 192, 192, 0.7)’, ‘rgba(153, 102, 255, 0.7)’, ‘rgba(255, 159, 64, 0.7)’ ] }] }, options: { responsive: false, maintainAspectRatio: false }});De staafgrafiek laat een realistische sectorvraag zien waarin elektronica, energie en mobiliteit bovengemiddeld scoren. Dat patroon sluit aan op de groei van vermogenselektronica, laadinfra en slimme apparatuur in Nederland.
Technische kunststoffen zijn allang niet meer alleen geschikt voor snelle proefmodellen. Veel CNC-bewerkte kunststoffen worden vandaag ingezet als volwaardige eindgebruiksonderdelen, vooral wanneer lage massa, elektrische isolatie, chemische bestendigheid, lage wrijving of stille werking nodig zijn. Voor Nederlandse OEM’s en productontwikkelaars bieden ze een interessant alternatief voor metaal.
Veelgebruikte opties zijn POM, nylon, PTFE, PEEK, acryl en polycarbonaat. POM is populair voor glijdelen, tandwielen en nauwkeurige mechanische componenten. Nylon combineert taaiheid met slijtvastheid. PTFE is uitstekend bij chemische blootstelling en lage wrijving. PEEK is hoogwaardig voor veeleisende industriële of medische toepassingen, maar ligt qua prijs veel hoger. Acryl en polycarbonaat worden gekozen voor transparante delen, kappen en visuele prototypes.
KunststofBelangrijk voordeelTypische toepassingSlijtvastheidMaatvastheidKostenindicatiePOMLaag wrijvingsniveauTandwielen, glijblokken, precisiedelenGoedGoedLaag tot middenNylonTaai en functioneelMechanische prototypes, houdersGoedGemiddeldLaag tot middenPTFEChemisch zeer bestendigAfdichtingen, glijdelenGemiddeldGemiddeldMidden tot hoogPEEKTopprestatie bij hitte en chemieMedisch, hightech, industriële delenZeer goedZeer goedZeer hoogPolycarbonaatSlagvast en deels transparantKappen, beschermdelenGemiddeldGoedMiddenAcrylHeldere uitstralingDisplays, zichtvensters, testmodellenLaagGoedMiddenBij prototypes zijn kunststoffen nuttig omdat zij snel, relatief betaalbaar en zonder matrijsinvestering geproduceerd kunnen worden. Toch moet men in Nederland goed onderscheid maken tussen “visueel vergelijkbaar” en “functioneel representatief”. Een prototype van POM of PEEK kan mechanisch veel beter aansluiten op het uiteindelijke product dan een willekeurige standaardkunststof. Dat is relevant bij testen op klikgedrag, wrijving, montage en warmteontwikkeling.
Voor eindgebruiksonderdelen is de omgeving doorslaggevend. Vochtopname, temperatuur, UV-blootstelling en kruipgedrag kunnen de prestatie beïnvloeden. Een onderdeel dat in een kantooromgeving goed werkt, kan in een buitentoepassing in Groningen of Zeeland heel andere eisen stellen. Daarom is materiaalkennis cruciaal, vooral wanneer kunststof het metaal moet vervangen.
De trend richting 2026 is duidelijk: meer vraag naar hoogwaardige kunststoffen voor elektrificatie, medische hulpmiddelen, laboratoriumapparatuur en lichtgewicht industriële systemen. Tegelijk neemt de aandacht toe voor recyclebaarheid, lagere emissie in de keten en materiaaloptimalisatie via ontwerp voor maakbaarheid.
Niet elk materiaal gedraagt zich hetzelfde wanneer een onderdeel een tolerantie van 0,01 mm, een afdichtend contactvlak of een representatieve zichtzijde nodig heeft. Voor nauwe toleranties spelen interne spanningen, warmte-uitzetting, hardheid, spaanafvoer en opspanstrategie een grote rol. Voor de oppervlakteafwerking zijn materiaalstructuur, gereedschapsbanen en nabewerking minstens zo belangrijk.
Aluminium presteert vaak sterk bij combinatie van bewerkbaarheid en nette oppervlakte. Rvs kan eveneens nauwkeurig worden gemaakt, maar vereist meer procescontrole. Messing levert vaak uitstekende maatnauwkeurigheid en mooie details. Kunststoffen kunnen zeer nauwkeurig zijn, maar vervormen eerder door temperatuur, opspanning of vochtopname, afhankelijk van het type.
MateriaalgroepGeschikt voor nauwe tolerantiesOppervlaktekwaliteitRisico op vervormingBeste toepassingAanbevelingAluminiumJaZeer goedGemiddeldPrecisiebehuizingen, platenIdeaal voor snelle nauwkeurige delenRvsJaGoed tot zeer goedLaag tot gemiddeldBelaste precisiedelenGebruik ervaren procescontroleMessingJaZeer goedLaagKleine schroef- en draaionderdelenUitstekend voor fijne detailsKoperBeperkt tot goedGoedGemiddeldGeleidende delenExtra aandacht voor bramenPOMGoedGoedGemiddeldPrecisie glijdelenGoed voor functionele kunststofdelenPEEKZeer goedGoedLaagHigh-end technische delenTopkeuze bij hoge eisen en hoog budgetVoor Nederlandse opdrachtgevers is het slim om functionele toleranties te onderscheiden van algemene toleranties. Als slechts twee kritische maten echt exact moeten zijn, hoeft niet het hele onderdeel op het strengste niveau gemaakt te worden. Dat verlaagt kosten en afkeur. Ook de gewenste afwerking moet duidelijk omschreven worden: gefreesd, fijn gefreesd, gepolijst, gestraald, geanodiseerd of gecoat. Zonder duidelijke specificatie kunnen verwachtingen uiteenlopen.
Een ervaren partner zal vaak een maakbaarheidsanalyse uitvoeren om risico’s vooraf te signaleren. Dat kan gaan over te dunne wanden, diepe sleuven, onnodig kleine radii, slecht bereikbare oppervlakken of een materiaal dat niet past bij de tolerantie-eis. Juist deze engineeringstap bepaalt vaak of een project in één keer goed gaat.
var ctxGebied = document.getElementById(‘gebiedGrafiekTrend’).getContext(‘2d’);var gebiedGrafiekTrend = new Chart(ctxGebied, { type: ‘line’, data: { labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’], datasets: [{ label: ‘Verschuiving naar lichtgewicht en hoogwaardige kunststoffen’, data: [22, 27, 35, 44, 53, 63], fill: true, backgroundColor: ‘rgba(75, 192, 192, 0.25)’, borderColor: ‘rgb(75, 192, 192)’, tension: 0.3 }] }, options: { responsive: false, maintainAspectRatio: false }});Deze gebiedsgrafiek toont de verschuiving naar lichtere en functioneel geoptimaliseerde materialen. In Nederland wordt die beweging versterkt door energiebesparing, logistieke efficiëntie en duurzaam ontwerp.
Kosten en levertijd zijn in de praktijk vaak doorslaggevend. Veel bedrijven in Nederland willen snel prototypes ontvangen, maar ook voorkomen dat de gekozen materiaallijn later te duur wordt in kleine series. Daarom is het nuttig om niet alleen naar de kilo- of staafprijs te kijken, maar naar de totale productiekosten: materiaalinkoop, bewerkingstijd, gereedschapsslijtage, afwerking, afkeur en logistiek.
Aluminium is meestal gunstig door snelle bewerking. Rvs kost meer tijd en gereedschap. Messing kan verrassend efficiënt zijn voor kleine precisiestukken. Koper is meestal duurder door materiaalprijs en bewerkingsuitdagingen. Kunststoffen lopen sterk uiteen: POM is vaak aantrekkelijk geprijsd, terwijl PEEK tot de duurdere categorie behoort.
MateriaalMateriaalprijsBewerkingssnelheidGemiddelde levertijdTotale kosten voor prototypesTotale kosten voor kleine seriesAluminium 6061Laag tot middenHoogKortGunstigZeer gunstigAluminium 7075Midden tot hoogHoogKort tot middenGunstigGunstigRvs 304MiddenGemiddeldMiddenMiddenMiddenRvs 316HoogGemiddeldMiddenHoogHoogMessingMiddenZeer hoogKortGunstigGunstigKoperHoogGemiddeldMiddenHoogHoogPOMLaag tot middenHoogKortZeer gunstigGunstigPEEKZeer hoogGemiddeldMiddenZeer hoogHoogVoor Nederlandse inkopers telt ook de ketenlogistiek mee. Onderdelen die via Rotterdam worden ingevoerd of via luchtvracht naar Schiphol komen, hebben andere kostendrijvers dan lokaal gesourcete kleine series. Toch is “lokaal” niet automatisch goedkoper. Een internationale partner met geïntegreerde bewerking, afwerking, kwaliteitscontrole en verzending kan vaak concurrerender zijn dan meerdere losse leveranciers in Europa.
Belangrijk is ook de herhaalbaarheid. Een iets hoger geprijsde leverancier kan in totaal voordeliger zijn wanneer maatvastheid, documentatie en leverbetrouwbaarheid beter zijn. Vooral bij seriematige orders of onderdelen die later in assemblages gaan, wegen faalkosten zwaarder dan een klein prijsverschil per stuk.
Het beste moment om materiaaladvies te vragen is vóórdat de tekening definitief wordt vrijgegeven. In dat stadium kunnen ontwerpaanpassingen nog eenvoudig worden gedaan, zoals het vergroten van hoekradiussen, wijzigen van wanddiktes, aanpassen van schroefdraadoplossingen of kiezen van een andere oppervlaktebehandeling. Dat voorkomt vertraging, extra kosten en onnodige iteraties.
Goede materiaaladvisering is meer dan een lijst met standaardsoorten. Het gaat om het koppelen van functie, maakbaarheid, kosten, afwerking en leverketen aan uw projectdoel. Voor een Nederlandse start-up die snel een investeerdersprototype nodig heeft, kan een ander advies gelden dan voor een gevestigde OEM in de regio Eindhoven die binnen drie maanden naar een herhaalbare serie van 500 stuks wil.
Let bij het kiezen van een partner op drie punten: technische diepgang, productiebereik en servicekwaliteit. Een leverancier die alleen prijs afgeeft zonder vragen te stellen over gebruiksomgeving, toleranties en nabewerking, mist vaak de engineeringcomponent die nodig is voor een betrouwbaar resultaat. Een sterke partner kijkt verder dan het losse onderdeel en denkt mee over montage, schaalbaarheid en risicovermindering.
De vraag in Nederland wordt gedreven door een mix van hightech innovatie, exportgerichte machinebouw, medische ontwikkeling, maritieme techniek en elektrificatie. Brainport Eindhoven trekt veel precisiewerk voor mechatronica, halfgeleidergerelateerde subsystemen en industriële automatisering. Rotterdam blijft een spil voor haven-, proces- en maritieme toepassingen. Amsterdam en Utrecht hebben een hoge concentratie in medische technologie, laboratoriumapparatuur en productontwikkeling. Twente, Arnhem en Venlo voegen daar machinebouw, energie en logistieke hulpmiddelen aan toe.
Door korte ontwikkelcycli is er veel vraag naar snelle prototypes in aluminium en kunststof. Tegelijk groeit de behoefte aan stabiele kleine series met traceerbare kwaliteit. Nederlandse bedrijven zoeken leveranciers die niet alleen kunnen maken, maar ook kunnen adviseren over materiaalalternatieven wanneer kosten, levertijd of beschikbaarheid onder druk staan.
var ctxVergelijk = document.getElementById(‘vergelijkGrafiekLeveranciers’).getContext(‘2d’);var vergelijkGrafiekLeveranciers = new Chart(ctxVergelijk, { type: ‘bar’, data: { labels: [‘Prijsniveau’, ‘Levertijd’, ‘Materiaalkeuze’, ‘Engineeringsteun’, ‘Opschaalbaarheid’, ‘Afwerkingsopties’], datasets: [{ label: ‘Geïntegreerde productiepartner’, data: [88, 84, 95, 93, 96, 91], backgroundColor: ‘rgba(153, 102, 255, 0.7)’ },{ label: ‘Verspreide losse leveranciers’, data: [62, 58, 67, 49, 55, 61], backgroundColor: ‘rgba(201, 203, 207, 0.8)’ }] }, options: { responsive: false, maintainAspectRatio: false }});De vergelijkingsgrafiek maakt duidelijk waarom veel Nederlandse bedrijven kiezen voor een geïntegreerde ketenpartner: minder overdrachtsmomenten, meer materiaalopties, kortere doorlooptijd en betere ondersteuning bij opschaling van prototype naar productie.
CNC-materialen worden in Nederland gebruikt voor een brede mix van onderdelen: montageplaten, frames, sensorhouders, koellichamen, draaidelen, assen, lagers, fittingen, medische instrumentonderdelen, pompcomponenten, behuizingen, fixtureplaten, contactdelen, testmallen en afschermkappen. De materiaalkeuze varieert per toepassing:
In de praktijk is combinatiegebruik heel gebruikelijk. Een apparaat kan bijvoorbeeld een aluminium behuizing, een rvs-as, een messing fitting en een POM-glijdeel bevatten. Daarom werkt materiaaladvies het beste wanneer het hele systeem wordt bekeken, niet alleen één onderdeel.
Wie CNC-onderdelen inkoopt, doet er goed aan om niet alleen een tekening te versturen, maar ook functionele context mee te geven. Zet daarom in een aanvraag altijd het volgende: doel van het onderdeel, gewenste aantallen, materiaalvoorkeur of alternatieven, kritische toleranties, oppervlakte-eisen, gebruiksomgeving, eventuele certificering en gewenste leverdatum. Daarmee voorkomt u onnauwkeurige offertes.
Vraag ook expliciet of het voorgestelde materiaal geschikt is voor latere serieproductie. Een slimme leverancier zal aangeven of een prototype-materiaal overeenkomt met de beoogde eindtoepassing of dat een alternatieve route beter is. Dat is bijzonder waardevol wanneer u werkt met investeerdersdeadlines, testvensters of beursintroducties in Nederland en de Benelux.
Controleer daarnaast of de partner afwerking, assemblage en verzending kan combineren. Minder schakels betekent meestal minder fouten, snellere communicatie en een overzichtelijkere planning.
In de medische sector worden rvs en hoogwaardige kunststoffen vaak gekozen voor delen die reinigbaar, maatvast en functioneel stabiel moeten zijn. Een voorbeeld is een compacte houder voor een laboratoriuminstrument in Amsterdam, waarbij PEEK werd gekozen vanwege chemische weerstand en vormstabiliteit. In machinebouw in Twente worden aluminium en rvs vaak gecombineerd voor lineaire modules en beschermdelen. In de havenlogistiek van Rotterdam zijn 316-rvs onderdelen populair voor langdurige inzet in vochtige lucht. In de elektronicasector in Eindhoven worden koper en aluminium samen gebruikt voor thermisch management en geleidende interfaces.
Een ander realistisch voorbeeld is een Nederlandse start-up die een draagbaar meetsysteem ontwikkelde. Eerst werd aluminium 6061 gekozen voor snelle validatie van de behuizing, daarna werd voor de interne glijcomponenten overgestapt op POM en voor de connectorinterface op messing. Door die materiaalverdeling daalde het totaalgewicht, werd montage eenvoudiger en kon de kleine serie sneller in productie.
Veel Nederlandse bedrijven twijfelen tussen een lokale machinefabriek en een internationale partner. Lokale partijen bieden nabijheid en soms snelle afstemming. Internationale productiepartners bieden vaak meer materiaalopties, schaalbaarheid, concurrerende prijzen en een breder procesaanbod. De beste keuze hangt af van complexiteit, volume, urgentie en de behoefte aan aanvullende processen.
Voor bedrijven die in korte tijd van prototype naar serie willen groeien, is een partner met meerdere productietechnologieën vaak aantrekkelijker. Wanneer CNC-bewerking later overgaat in spuitgieten, vacuümgieten, plaatwerk of drukgieten, bespaart een geïntegreerde leverancier veel coördinatie. Zeker voor ondernemingen die leveren via Europese distributiepunten, Rotterdamse havenstromen of luchtexport via Schiphol, is het voordeel van één regiepunt groot.
TEAM Rapid ondersteunt klanten met een brede technische basis rond snelle productontwikkeling. Voor CNC-projecten omvat dit frezen, draaien, draadvonken, vonkerosie en diverse afwerkingen zoals polijsten, anodiseren, lakken en plateren. Dankzij focus op maakbaarheidsanalyse en gedetailleerde engineeringfeedback kunnen ontwerpkeuzes vroeg worden geoptimaliseerd, wat vooral belangrijk is bij nauwe toleranties, complexe vormen en materiaalselectie voor functionele prototypes.
Voor Nederlandse klanten die zoeken naar flexibiliteit van enkelstuks tot grotere aantallen, combineert TEAM Rapid interne productiecapaciteit met een geïntegreerd productienetwerk. Daardoor kunnen zowel snelle CNC-prototypes als kleine en middelgrote series efficiënt worden geleverd. Naast CNC-bewerking zijn ook 3D-printen, vacuümgieten, rapid tooling, spuitgieten, drukgieten, aluminium extrusie en plaatwerk beschikbaar. Dat maakt het eenvoudiger om zonder leverancierswissel op te schalen van validatie naar marktintroductie.
TEAM Rapid positioneert zich als snelle en betrouwbare productiepartner voor innovators, ontwerpers, engineers, start-ups en gevestigde bedrijven. De service richt zich op korte reactietijden, één-op-één technische ondersteuning, duidelijke communicatie en kostenefficiënte productie. Voor klanten in Nederland is vooral de combinatie van concurrerende prijs, technische begeleiding, kwaliteitscontrole volgens gecertificeerde processen en ondersteuning bij verzending en supply chain-beheer relevant. Dat helpt om ontwikkelcycli te verkorten en de overstap van digitaal ontwerp naar tastbaar product soepeler te maken.
Vaak aluminium 6061 of POM, omdat beide materialen betaalbaar, snel te bewerken en functioneel bruikbaar zijn. De beste keuze hangt af van de toepassing.
Kies rvs wanneer hogere sterkte, slijtvastheid of corrosiebestendigheid belangrijker zijn dan laag gewicht en lage bewerkingskosten.
Niet altijd. Koper geleidt beter, maar messing is meestal makkelijker en nauwkeuriger te bewerken. Voor connectoren en fittingen is messing vaak praktischer.
Ja. POM, PTFE en PEEK worden regelmatig gebruikt voor functionele eindonderdelen, mits temperatuur, belasting en chemische omgeving goed zijn beoordeeld.
Door kritische maten te markeren, het juiste materiaal te kiezen, onnodig dunne wanden te vermijden en samen te werken met een leverancier die ervaring heeft met precisiebewerking.
Meer focus op duurzaamheid, recyclebaarheid, digitale traceerbaarheid, lichtgewicht ontwerp en beleid rond ketentransparantie. Daarnaast groeit de vraag naar hoogwaardige kunststoffen en corrosiebestendige metalen.
Wie in Nederland maatwerk CNC-onderdelen laat maken, kiest het beste materiaal door functie, omgeving, toleranties, afwerking, kosten en opschaalbaarheid samen te beoordelen. Aluminium blijft sterk voor lichte en snel te produceren delen. Rvs is ideaal voor sterkte en corrosiebestendigheid. Messing en koper zijn logisch voor geleidende of precieze technische componenten. Kunststoffen vullen de behoefte aan lichte, isolerende of chemisch bestendige onderdelen in, zowel voor prototypes als voor eindgebruik.
De slimste keuze is zelden alleen de goedkoopste materiaalsoort. Het gaat om het beste totaalresultaat: betrouwbare prestaties, haalbare toleranties, efficiënte productie en een leverketen die past bij uw groeiplan. Met deskundig materiaaladvies en een partner die engineering, productie en service combineert, kunnen Nederlandse bedrijven sneller van concept naar marktrijp product bewegen.
Het kiezen van de juiste CNC-verspaningspartner is voor Nederlandse inkopers, productontwikkelaars en engineers meer dan alleen een prijsvergelijking. Wie onderdelen laat maken voor een prototype, testserie of stabiele productie, moet beoordelen of een leverancier past bij het beoogde product, de technische eisen, de gewenste levertijd en het serviceniveau. In Nederland, waar bedrijven in regio’s zoals Eindhoven, Rotterdam, Amsterdam, Utrecht, Enschede en Arnhem sterk afhankelijk zijn van snelle innovatie en betrouwbare toelevering, is die keuze direct van invloed op time-to-market, kwaliteit en totale kostprijs.
Een goede partner voor CNC-bewerking levert niet alleen gefreesde of gedraaide onderdelen, maar denkt ook mee over maakbaarheid, materiaalkeuze, toleranties, nabewerking, logistiek en opschaalbaarheid. Zeker wanneer projecten moeten doorstromen van proefmodel naar kleine serie of terugkerende productie, is het verstandig om verder te kijken dan de eerste offerte. Voor bedrijven die producten ontwikkelen voor medische hulpmiddelen, machinebouw, mobiliteit, elektronica, maritieme toepassingen of consumentengoederen, loont het om een leverancier te kiezen met zowel technische diepgang als productiebreedte.
Deze gids is geschreven als praktische inkoophandleiding voor de Nederlandse markt. Hij helpt u om eisen scherp te definiëren, CNC-capaciteiten te beoordelen, het verschil te begrijpen tussen prototypebewerking en serieproductie, materialen correct te vergelijken, kwaliteitssystemen te toetsen en een nauwkeurige offerte aan te vragen. Daarbij kijken we ook naar lokale marktfactoren, import- en supplychain-overwegingen via logistieke knooppunten zoals de haven van Rotterdam en Schiphol, en naar de rol van engineeringondersteuning bij internationale samenwerking.
De eerste stap bij het selecteren van een CNC-partner is het duidelijk vastleggen van uw projectvereisten. Zonder een volledig beeld van functie, hoeveelheid, nauwkeurigheid en toepassing wordt elke offerte onvolledig en elke vergelijking misleidend. In de praktijk zien Nederlandse bedrijven vaak dat een ogenschijnlijk goedkope aanbieding later duurder uitvalt door extra afkeur, langere cyclustijden, aanvullende opspanningen of onverwachte nabehandelingen.
Begin met de basis: wat moet het onderdeel doen, in welke omgeving werkt het, hoeveel stuks zijn er nodig en hoe snel moeten ze beschikbaar zijn? Een prototype voor een ontwerpvalidatie heeft andere prioriteiten dan een eindonderdeel voor een machine in de voedingsmiddelenindustrie of een behuizing voor een elektronisch product dat in grote aantallen op de markt komt. Denk daarom aan de volgende elementen:
ProjectonderdeelWat u moet vastleggenWaarom het belangrijk isFunctie van het onderdeelMechanische belasting, passing, montage, afdichting, uiterlijkBepaalt materiaal, toleranties en proceskeuzeAantal stuks1, 10, 100, 500 of terugkerende ordersBeïnvloedt prijsstrategie en opspanmethodeGebruikssituatieBinnen, buiten, chemische omgeving, warmte, vochtStuurt materiaal en afwerkingNauwkeurigheidKritische maten, GD&T, passing, vlakheidVoorkomt over- of onderspecificatieOppervlakte-eisRuwheid, cosmetische kwaliteit, coatingvoorbereidingHeeft invloed op bewerkingstijd en kostenNormen en documentatieInspectierapport, materiaalcertificaat, traceerbaarheidEssentieel voor gereguleerde sectorenLogistiekDeelleveringen, verpakking, labelvereistenRelevant voor supplychain en assemblageDe tabel laat zien dat een projectdefinitie niet alleen technisch is, maar ook operationeel. Inkopers in Nederland vragen steeds vaker om een combinatie van technische tekening, 3D-model, verwachte jaarvolumes, materiaalspecificatie en eindgebruik. Dat maakt het voor de leverancier mogelijk om de juiste route te kiezen: snelle prototyping, laagvolumeproductie of geoptimaliseerde serieproductie.
Een nuttige aanpak is om onderdelen in drie groepen te verdelen: functionele proefdelen, visuele presentatieonderdelen en productiegeschikte componenten. Functionele delen moeten vooral maatvast en representatief zijn voor testdoeleinden. Visuele delen vragen meer aandacht voor oppervlaktekwaliteit. Productiedelen moeten niet alleen voldoen aan de huidige eisen, maar ook maakbaar blijven bij herhaalorders. Juist in innovatieve regio’s zoals Brainport Eindhoven, waar productiteraties elkaar snel opvolgen, is dat onderscheid belangrijk.
Nadat uw projecteisen duidelijk zijn, moet u nagaan of de leverancier werkelijk over de juiste technische middelen beschikt. Niet elk bedrijf met een freesmachine is automatisch geschikt voor nauwkeurige functionele onderdelen of stabiele serieproductie. Vraag daarom niet alleen wat een leverancier “kan”, maar ook hoe dat in de praktijk gebeurt.
Belangrijke vragen zijn: zijn er 3-assige, 4-assige en 5-assige machines beschikbaar? Is er draaicapaciteit voor assymetrische en cilindrische onderdelen? Beschikt de partner over draad- en zinkvonken voor complexe geometrieën? Is er ervaring met zowel kunststoffen als metalen? En hoe wordt kwaliteit tijdens het proces gecontroleerd?
CapaciteitWaarop lettenPraktisch effect voor inkopers3-assig frezenGeschikt voor prismatische onderdelenEconomisch voor eenvoudige geometrie5-assig frezenComplexe vormen in minder opspanningenHogere nauwkeurigheid en minder doorlooptijdDraaienAssen, bussen, ringen, koppelingenEfficiënt voor ronde onderdelenDraad- en zinkvonkenScherpe hoeken, gehard materiaal, precisiesleuvenHandig voor fijnmechanische toepassingenKunststofbewerkingKennis van vervorming en warmte-opbouwBelangrijk voor POM, nylon, PEEK en PMMAMetaalbewerkingAluminium, staal, RVS, koper, titaniumBreed inzetbaar voor industrie en medische techniekMeetmiddelenCMM, schuifmaten, ruwheidsmeting, hardheidscontroleOnderbouwt kwaliteitsclaimsEen leverancier met een breed machinepark kan projecten vaak slimmer indelen. Complexe vlakken kunnen bijvoorbeeld in 5-assige bewerking worden gemaakt, terwijl standaardvormen op 3-assige machines goedkoper geproduceerd worden. Dat maakt een groot verschil voor bedrijven die prijs en prestatie willen balanceren. In de Nederlandse markt, waar veel bedrijven hoogwaardig maatwerk combineren met strakke planning, levert die flexibiliteit vaak direct voordeel op.
Bij internationale sourcing is het ook belangrijk om te kijken naar procesintegratie. Een partner die frezen, draaien, EDM, polijsten, anodiseren, schilderen en montage kan combineren, reduceert het aantal schakels. Daardoor nemen overdrachtsfouten af en wordt het eenvoudiger om onderdelen via Rotterdam of Schiphol in één logistieke stroom te ontvangen.
Voor bedrijven die naast prototypes ook serievolumes willen kunnen afnemen, is een leverancier interessant die zowel in-house bewerking als een breder productienetwerk heeft. TEAM Rapid past in dat profiel: het bedrijf combineert eigen bewerkingscapaciteit met aanvullende productiebronnen, waardoor onderdelen van enkelstuks tot grotere reeksen haalbaar blijven. Via de pagina CNC-bewerkingsdiensten voor maatwerkonderdelen kunnen inkopers een eerste beeld krijgen van de beschikbare processen en afwerkingen.
Veel inkopers behandelen prototypes en productiedelen alsof het dezelfde categorie is. Dat leidt vaak tot verkeerde verwachtingen. Prototype-CNC-bewerking draait vooral om snelheid, flexibiliteit en snelle leerloops. Productiebewerking draait om herhaalbaarheid, procesbeheersing, kostprijs per stuk en supplychain-stabiliteit.
Een prototype mag soms handmatig worden afgewerkt of uit een gemakkelijker te bewerken equivalent materiaal worden gemaakt, zolang de testdoelen worden gehaald. Bij productie ligt de focus anders: opspanning, gereedschapsslijtage, meetstrategie, traceerbaarheid en consistente kwaliteit over meerdere batches worden belangrijker.
AspectPrototypebewerkingProductiebewerkingDoelValidatie van vorm, functie of montageStabiele levering van eindonderdelenAantallen1 tot enkele tientallenTientallen tot honderden of meerPrioriteitSnelheid en flexibiliteitHerhaalbaarheid en kostenefficiëntieProcesinrichtingSnelle programmering, beperkte optimalisatieGeoptimaliseerde cyclustijd en fixturingKwaliteitsniveauAfgestemd op testdoelConsistent per batch en per revisieDocumentatieVaak eenvoudigerMeer inspectie- en vrijgave-eisenPrijsstructuurHogere prijs per stuk, lagere totale investeringLagere prijs per stuk bij herhalingDe uitleg bij deze vergelijking is essentieel: een leverancier die sterk is in snelle prototypes is niet automatisch de beste partij voor geoptimaliseerde serieproductie, en omgekeerd. Toch wordt het voor Nederlandse bedrijven steeds aantrekkelijker om samen te werken met partijen die beide fasen kunnen ondersteunen. Dat maakt de overgang van concept naar markt veel soepeler.
Juist daar ligt een praktisch voordeel van een geïntegreerde fabrikant. TEAM Rapid ondersteunt zowel snelle CNC-prototypes als vervolgstappen richting laagvolume- en productieoplossingen. Voor ontwikkelteams betekent dat minder verlies van kennis tussen de eerste versie en het productieonderdeel. Vooral bij projecten in medische apparaten, consumentenproducten en industriële behuizingen helpt dat om revisierondes te verkorten.
var ctx1 = document.getElementById(‘lijnGrafiekMarkt’).getContext(‘2d’);var grafiek1 = new Chart(ctx1, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’],datasets: [{label: ‘Groei vraag naar CNC-uitbesteding in Nederland (%)’,data: [4.2, 5.1, 6.3, 7.4, 8.1, 9.0],borderColor: ‘rgb(54, 162, 235)’,backgroundColor: ‘rgba(54, 162, 235, 0.15)’,fill: false,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false}});De lijn laat een realistisch groeipad zien voor uitbestede CNC-vraag in Nederland, gedreven door kortere productlevenscycli, personeelstekorten in technische productie en de behoefte aan flexibele capaciteit. Richting 2026 verwachten veel marktspelers dat hybride supplychains, waarbij lokale engineering wordt gecombineerd met internationale productie, verder toenemen.
Materiaalkeuze heeft directe invloed op bewerkbaarheid, prestatie, prijs, levertijd en risico. Voor een Nederlandse inkoper is het belangrijk om niet automatisch het eerstgenoemde materiaal uit een bestaande specificatie te volgen. Soms is het materiaal technisch juist, maar commercieel onhandig voor prototypefases. In andere gevallen kan een testonderdeel beter uit een equivalent worden gemaakt voordat men overstapt op het definitieve productiemateriaal.
Bij metalen zijn aluminiumlegeringen populair voor behuizingen, fixtureonderdelen en lichtgewicht componenten. RVS wordt vaak gebruikt in voedingsmiddelenapparatuur, laboratoriumsystemen en medische omgevingen. Staal is geschikt voor structurele of slijtvaste toepassingen. Titanium is relevant voor hoogwaardige medische en luchtvaartachtige toepassingen, maar kostbaar in verspaning. Bij kunststoffen komen POM, ABS, nylon, PMMA, PEEK en PTFE vaak voor.
MateriaalTypische toepassingVoordeelAandachtspuntAluminium 6061Behuizingen, frames, proefonderdelenGoed verspaanbaar, lichtNiet voor alle hoogsterkte-eisenAluminium 7075Constructieve precisiedelenHoge sterkteDuurder dan 6061RVS 304Apparatuur, vochtige omgevingCorrosiebestendigMinder snel te verspanenRVS 316Medisch, maritiem, chemischBetere corrosieweerstandHogere materiaalkostenPOMTandwielen, glijdelen, montagecomponentenMaatvast, goed verspaanbaarBeperkte hoge-temperatuurprestatieNylonFunctionele proefdelen, slijtdelenTaai en veelzijdigVochtopname kan maat beïnvloedenPEEKHoogwaardige medische of industriële delenHoge temperatuur- en chemische bestendigheidZeer kostbaarDe verklaring bij deze tabel is dat materiaalkeuze niet alleen over prestaties gaat, maar over het samenspel tussen functie en maakbaarheid. Voor een testbehuizing kan aluminium 6061 perfect zijn, terwijl voor een eindtoepassing in een zout of chemisch milieu RVS 316 logischer is. Voor een bewegend kunststof onderdeel kan POM de voorkeur krijgen boven nylon wanneer maatstabiliteit kritischer is.
Voor Nederlandse bedrijven in watertechnologie, agritech en maritieme toepassingen rond Rotterdam, Vlissingen en Delfzijl spelen corrosie en vochtbestendigheid vaak een grotere rol dan bij standaard kantoorproducten. In hightech-apparatuur rond Eindhoven en Twente zijn juist precisie, thermisch gedrag en montagepassing belangrijk. Een goede CNC-partner moet materiaaladvies dus koppelen aan toepassing, niet alleen aan catalogusbeschikbaarheid.
Toleranties zijn vaak de grootste bron van misverstanden tussen klant en leverancier. Te ruime toleranties kunnen leiden tot functionele problemen. Te strakke toleranties verhogen de prijs zonder technisch voordeel. De kunst is om alleen die maten kritisch te specificeren die echt van invloed zijn op passing, beweging, afdichting, uitlijning of uiterlijk.
Bij het beoordelen van een CNC-leverancier moet u daarom vragen hoe toleranties worden geïnterpreteerd, gemeten en beheerst. Kan de leverancier ±0,01 mm halen waar nodig? Wordt dat alleen incidenteel gehaald of ook consistent? Zijn er meetrapporten beschikbaar? Werkt men volgens een kwaliteitsmanagementsysteem zoals ISO 9001:2015? En hoe worden afwijkingen gerapporteerd?
KwaliteitsaspectWat u moet vragenZakelijk belangAlgemene tolerantiesWelke standaard geldt zonder extra notitie?Voorkomt interpretatiefoutenKritische matenHoe worden die afzonderlijk bewaakt?Verlaagt risico op assemblageproblemenMeetapparatuurWelke instrumenten en kalibratie worden gebruikt?Verhoogt vertrouwen in dataEerste artikelcontroleIs een eerste artikelrapport mogelijk?Nuttig voor nieuwe projectenMateriaaltraceerbaarheidZijn certificaten en batchinformatie beschikbaar?Relevant voor audits en complianceKwaliteitssysteemIs er een formele certificering?Geeft procesdiscipline aanAfwijkingsbeheerHoe worden non-conformiteiten opgevolgd?Belangrijk voor continuïteitDe uitleg hier is eenvoudig maar cruciaal: toleranties zijn geen los prijsonderwerp, maar een functionele ontwerptaal. Nederlandse engineers doen er goed aan om tekeningen te verrijken met kritieke kenmerken in plaats van overal dezelfde hoge nauwkeurigheid te eisen. Dat leidt meestal tot scherpere offertes en minder discussie tijdens vrijgave.
TEAM Rapid communiceert een nauwe bewerkingscapaciteit tot 0,01 mm voor geschikte onderdelen en combineert dat met een gecertificeerd kwaliteitsmanagementsysteem volgens ISO 9001:2015. Voor klanten die internationaal sourcen maar Europese kwaliteitsverwachtingen willen behouden, is dat een nuttig uitgangspunt. Vooral wanneer onderdelen later in Nederland worden geassembleerd of geleverd aan OEM-klanten, verkleint een gedisciplineerde kwaliteitsaanpak de kans op kostbare vertragingen.
var ctx2 = document.getElementById(‘staafGrafiekIndustrie’).getContext(‘2d’);var grafiek2 = new Chart(ctx2, {type: ‘bar’,data: {labels: [‘Machinebouw’, ‘Medische techniek’, ‘Elektronica’, ‘Automotive’, ‘Maritiem’, ‘Consumentengoederen’],datasets: [{label: ‘Vraag naar CNC-onderdelen in Nederland (index 2025)’,data: [88, 74, 81, 69, 57, 63],backgroundColor: [‘rgba(255, 99, 132, 0.7)’,’rgba(54, 162, 235, 0.7)’,’rgba(255, 206, 86, 0.7)’,’rgba(75, 192, 192, 0.7)’,’rgba(153, 102, 255, 0.7)’,’rgba(255, 159, 64, 0.7)’]}]},options: {responsive: true,maintainAspectRatio: false}});Deze staafgrafiek laat zien waar de grootste vraag in Nederland ligt. Machinebouw, elektronica en medische techniek blijven sterke segmenten, mede door innovatieclusters in onder meer Eindhoven, Delft, Utrecht en de regio Twente. Een leverancier die ervaring heeft met meerdere sectoren kan vaak beter omgaan met verschillende documentatie- en kwaliteitsverwachtingen.
Levertijd is meer dan het aantal dagen tussen order en verzending. Werkelijke betrouwbaarheid hangt af van responsiviteit, technische afstemming, revisiebeheer, verpakking en het vermogen om wijzigingen snel te verwerken. In de Nederlandse markt, waar projecten vaak meerdere stakeholders kennen en deadlines hard zijn, is communicatie minstens zo belangrijk als machinecapaciteit.
Vraag daarom hoe snel een leverancier technisch reageert, of er één vast aanspreekpunt is, hoe DFM-feedback wordt gedeeld en of er ondersteuning is bij ontwerpoptimalisatie. Vooral bij uitbesteding buiten Europa is snelheid van terugkoppeling essentieel. Een verschil van één dag per revisieronde kan een project al merkbaar vertragen.
Bedrijven die echte engineeringondersteuning bieden, sturen niet alleen een prijs, maar geven advies over wanddiktes, radiuskeuze, bereikbaarheid van gereedschap, opspanning, materiaalalternatieven en risicopunten voor maatvoering. Dat is vaak waardevoller dan een lage initiële stukprijs. Wanneer een leverancier vroegtijdig knelpunten signaleert, daalt de kans op designfouten die later tot afkeur of vertraging leiden.
Hier onderscheidt TEAM Rapid zich vooral in servicetermen. Het bedrijf staat bekend om snelle reacties, vaak binnen enkele uren, en om één-op-één ondersteuning bij maakbaarheid en DFM. Voor Nederlandse klanten die werken met strakke ontwikkelkalenders is dat relevant, omdat men sneller van concept naar besluitvorming kan bewegen. Daarnaast helpt ervaring met zowel Aziatische als westerse zakelijke communicatie om eisen helderder vast te leggen en misverstanden te verkleinen.
ServicecriteriumGoede leverancierWaarschuwingssignaalReactietijdBinnen uren of één werkdagMeerdere dagen zonder technisch antwoordTechnische feedbackConcrete DFM-opmerkingenAlleen prijs zonder inhoudRevisiebeheerDuidelijke versiecontroleOnduidelijkheid over laatste tekeningProjectcommunicatieVast contactpersoonWisselende contacten en inconsistentieDoorlooptijdinschattingInclusief bewerking en afwerkingTe optimistisch zonder detailsProbleemoplossingAlternatieven bij risico’s of vertragingAfwachtende houdingDocumentatieHeldere bevestigingen en rapportenOnvolledige orderbevestigingDe belangrijkste les uit deze tabel is dat communicatie meetbaar kan worden gemaakt. Vraag niet alleen “heeft u goede service?”, maar toets service op concrete indicatoren. Dit is vooral nuttig voor bedrijven die vanuit Nederland importeren en daarbij rekening houden met transportvensters via Rotterdam of luchtvracht voor spoedorders.
Een onderdeel is zelden klaar direct na de verspaning. Oppervlakteafwerking beïnvloedt corrosiebestendigheid, esthetiek, slijtage, elektrische eigenschappen en gebruikersbeleving. Toch wordt dit onderdeel van het inkoopproces vaak te laat besproken. Het resultaat is dat de mechanische bewerking wel klopt, maar het onderdeel alsnog niet geschikt is voor eindgebruik of presentatie.
Gangbare afwerkingen zijn ontbramen, polijsten, glasparelen, anodiseren, lakken, poedercoaten, plateren, passiveren en lasergraveren. Voor kunststofdelen kunnen ook damp polijsten, handafwerking of cosmetische verfbehandeling relevant zijn. De keuze hangt af van functie en uitstraling.
AfwerkingGeschikt voorVoordeelAandachtspuntOntbramenVrijwel alle onderdelenVeiligere montage en netter uiterlijkNiet altijd voldoende voor zichtdelenAnodiserenAluminium onderdelenCorrosiebescherming en kleurmogelijkhedenMaatverandering moet worden meegewogenPolijstenMatrijsdelen, zichtvlakken, medische componentenLagere ruwheid en beter uiterlijkExtra arbeid en kostprijsLakkenBehuizingen en zichtdelenKleur en merkuitstralingHechting en masking vereisen aandachtPlaterenFunctionele metalen componentenBescherming en geleidende eigenschappenProcescontrole is cruciaalGlasparelenAluminium en sommige RVS-delenUniform mat oppervlakNiet voor elke afdichtingszone geschiktLasergraverenIdentificatie en serienummersTraceerbaarheidCorrecte positionering vereistDe uitleg is dat afwerking zowel een functioneel als commercieel onderwerp is. Voor een demo op een beurs in Amsterdam of Utrecht kan een cosmetisch hoogwaardig onderdeel doorslaggevend zijn. Voor industriële inzet in de Botlek of in hightech assemblage is juist de combinatie van maatvastheid, corrosiebescherming en traceerbaarheid belangrijk.
Een partner met interne of goed aangestuurde nabehandeling bespaart veel coördinatiewerk. TEAM Rapid biedt naast CNC-bewerking ook polijsten, anodiseren, schilderen, plateren en andere secundaire bewerkingen. Dat is niet alleen handig voor losse onderdelen, maar vooral waardevol wanneer een project later doorstroomt naar assemblage, verpakking en directe verzending.
var ctx3 = document.getElementById(‘gebiedGrafiekTrend’).getContext(‘2d’);var grafiek3 = new Chart(ctx3, {type: ‘line’,data: {labels: [‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’],datasets: [{label: ‘Verschuiving van enkelstuks naar laagvolumeproductie (%)’,data: [22, 28, 35, 43, 51],borderColor: ‘rgb(75, 192, 192)’,backgroundColor: ‘rgba(75, 192, 192, 0.25)’,fill: true,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false}});De gebiedsgrafiek laat een trend zien die ook in Nederland zichtbaar is: bedrijven vragen niet alleen snelle prototypes, maar steeds vaker direct een brug naar kleine series. Dat komt door kortere marktcycli, voorzichtig voorraadbeheer en de wens om eerst klein te lanceren en daarna op te schalen.
Een nauwkeurige offerte begint bij goede input. Leveranciers kunnen alleen een realistische prijs, levertijd en risico-inschatting geven als zij beschikken over volledige en eenduidige informatie. Inkopers die alleen een 3D-model sturen zonder toleranties, materiaal, afwerking of volumes, krijgen meestal een globale prijs die later verandert.
Voor een scherpe aanvraag stuurt u idealiter het volgende mee: 3D-bestand, 2D-tekening met kritische maten, materiaalvoorkeur, oppervlakte-eis, aantallen per order en per jaar, test- of eindgebruik, kwaliteitsdocumentatie, gewenste leverdatum en verpakkingswensen. Vermeld ook duidelijk of het om een puur prototype, een nulserie of terugkerende productie gaat.
Een goede offerteaanvraag bevat daarnaast context. Bijvoorbeeld: “Dit onderdeel is voor een medische handgreep, eerste behoefte 20 stuks, mogelijk opschalen naar 500 stuks per jaar, cosmetische zichtzijde aan buitenkant, passing op twee boorgaten kritisch.” Zulke details helpen de leverancier om verstandige keuzes te maken en niet te veel of juist te weinig proceszekerheid in te calculeren.
Voor Nederlandse bedrijven die internationale prijsvoordelen willen combineren met technische betrouwbaarheid, is het verstandig om ook transportwijze en invoerplanning in de offertefase te bespreken. Spoedorders per luchtvracht via Schiphol hebben een ander kostenprofiel dan gebundelde zendingen via de haven van Rotterdam. Bij onderdelen voor machinebouw of serviceonderhoud kan die logistieke afweging net zo belangrijk zijn als de productiekosten.
var ctx4 = document.getElementById(‘vergelijkGrafiekLeverancier’).getContext(‘2d’);var grafiek4 = new Chart(ctx4, {type: ‘bar’,data: {labels: [‘Prijsstabiliteit’, ‘Technische ondersteuning’, ‘Levertijdbetrouwbaarheid’, ‘Afwerkingsopties’, ‘Opschaalbaarheid’, ‘Communicatiesnelheid’],datasets: [{label: ‘Geïntegreerde partner’,data: [82, 91, 86, 88, 90, 93],backgroundColor: ‘rgba(153, 102, 255, 0.75)’},{label: ‘Alleen basisbewerker’,data: [76, 52, 68, 41, 57, 60],backgroundColor: ‘rgba(201, 203, 207, 0.75)’}]},options: {responsive: true,maintainAspectRatio: false}});De vergelijking toont waarom veel inkopers uiteindelijk kiezen voor een geïntegreerde partner in plaats van een puur prijsgerichte basisbewerker. De totale projectprestatie wordt bepaald door ondersteuning, betrouwbaarheid en schaalbaarheid, niet uitsluitend door de eerste stuksprijs.
De Nederlandse markt voor CNC-bewerking is sterk verweven met innovatie, export en gespecialiseerde assemblage. Bedrijven in Eindhoven richten zich vaak op hightech systemen, precisiecomponenten en mechatronica. Rotterdam en de bredere Zuid-Hollandse regio hebben veel raakvlakken met maritieme techniek, energie, infrastructuur en zware industrie. Twente en Oost-Nederland kennen een sterke machinebouw- en maakcultuur. In en rond Amsterdam, Utrecht en Haarlem speelt ook een groeiende vraag vanuit consumentenproducten, medische techniek en laboratoriumapparatuur.
Voor deze markt zijn drie trends duidelijk. Ten eerste stijgt de behoefte aan snelle prototyping in combinatie met maakbaarheidsadvies. Ten tweede groeit de vraag naar laagvolumeproductie als tussenstap tussen validatie en volledige marktlancering. Ten derde worden duurzaamheid, materiaalrendement en ketentransparantie belangrijker in de leveranciersevaluatie.
Richting 2026 zullen digitalisering, automatisering en strengere duurzaamheidseisen de markt verder vormgeven. Denk aan meer vraag naar procesdata, slimmer nestgebruik van materiaal, minder verspilling, energie-efficiënte productie en betere logistieke planning. Ook beleidsdruk vanuit Europa op ketentransparantie en productdocumentatie zal een rol spelen. Leveranciers die kunnen aantonen hoe ze kwaliteit borgen en materiaalstromen beheersen, krijgen daardoor een sterkere positie.
CNC-bewerking wordt in Nederland gebruikt voor een breed spectrum aan producten. Het gaat niet alleen om complexe hightech componenten, maar ook om behuizingen, montageplaten, assen, adapters, warmtegeleidende delen, medische handgrepen, laboratoriumcomponenten, machineonderdelen, inspectiejigs, serviceonderdelen en proefseries voor marktintroducties.
Belangrijke toepassingen per sector zijn onder andere:
Voor veel van deze toepassingen is een partner waardevol die meerdere productieroutes kent. TEAM Rapid is in dat opzicht niet alleen een verspaner, maar een bredere maakpartner. Naast CNC-bewerking ondersteunt het bedrijf ook 3D-printen, vacuümgieten, rapid tooling, spuitgieten, drukgieten, plaatbewerking, extrusie, afwerking, assemblage en verpakking. Daardoor kan een klant een logisch groeipad volgen: eerst een CNC-prototype, daarna een kleine productieserie, en vervolgens een schaalbare oplossing wanneer de marktvraag toeneemt.
Vanuit technologisch perspectief is de belangrijkste vraag of een partner niet alleen machines heeft, maar ook de juiste proceskennis om complexe eisen te vertalen naar stabiele output. TEAM Rapid biedt hier een combinatie van frezen, draaien, draad-EDM, EDM en uiteenlopende afwerkingen voor zowel metalen als kunststoffen. Voor onderdelen die strakke toleranties vragen, is de gecommuniceerde nauwkeurigheid tot 0,01 mm relevant, mits passend bij geometrie en materiaal.
Voor Nederlandse ontwikkelteams is vooral interessant dat deze technologieën bruikbaar zijn in zowel de vroege ontwerpfase als in een latere productiestap. Een onderdeel kan eerst worden getest als snel proefmodel en vervolgens worden geoptimaliseerd voor herhaalbare productie. Dat verkleint de kans dat een ontwerp later volledig moet worden herzien omdat het aanvankelijke prototype niet representatief genoeg was.
Op productieniveau draait het om schaal, flexibiliteit en procesoverdracht. TEAM Rapid ondersteunt projecten vanaf één enkel onderdeel tot grotere aantallen die ruim boven de honderdduizend kunnen uitkomen via verschillende processen. Voor CNC-bewerking richt het aanbod zich vooral op enkelstuks, prototypes, kleine series en middellange aantallen, terwijl aanvullende technieken zoals spuitgieten, drukgieten en plaatbewerking helpen wanneer volumes of productspecificaties veranderen.
Dat is vooral nuttig voor Nederlandse bedrijven die niet direct grote investeringen willen doen, maar wel een betrouwbare route naar opschaling zoeken. In plaats van na elke ontwikkelfase opnieuw een leverancier te selecteren, kan men één partner gebruiken die begrijpt hoe het product zich ontwikkelt. Dat bespaart tijd, overdracht en risico op interpretatiefouten.
Goede service blijkt in internationale sourcing vaak de doorslaggevende factor. TEAM Rapid positioneert zich als snelle en responsieve partner met korte reactietijden, maakbaarheidsanalyse en persoonlijke projectbegeleiding. Voor klanten in Nederland is dat relevant omdat projecten vaak onder tijdsdruk staan en meerdere besluitvormers kennen: engineering, inkoop, kwaliteit en soms ook marketing of operations.
Naast fabricage biedt het bedrijf ook ondersteuning rond materiaalbeheer, inkoopcoördinatie, beperkte opslag, assemblage, verpakking en rechtstreekse verzending. Die verbreding van service kan nuttig zijn voor bedrijven die een product niet alleen willen laten maken, maar ook efficiënt willen laten doorstromen naar testlocaties, assemblagepartners of eindmarkten in Europa.
Een verstandige inkoopaanpak bestaat uit meerdere stappen. Vraag eerst een technische haalbaarheidsbeoordeling aan. Vergelijk daarna niet alleen de stukprijs, maar ook doorlooptijd, DFM-kwaliteit, afwerkingsmogelijkheden en communicatiesnelheid. Laat bij kritische onderdelen een eerste artikelcontrole uitvoeren. En beoordeel altijd of de leverancier meegroeit met uw scenario: prototype, kleine serie, terugkerende vraag of volledige productieoverdracht.
Controleer ook de commerciële randvoorwaarden: betalingscondities, Incoterms, verpakking, aansprakelijkheid bij afkeur, revisiebeheer en manier van omgaan met wijzigingen. Bij import naar Nederland is het nuttig om vooraf afspraken te maken over zendingbundeling, documentatie en eventuele spoedtrajecten.
Een start-up uit Eindhoven ontwikkelt een draagbaar meetapparaat en heeft binnen twee weken een aluminium behuizing nodig voor functionele tests en investeerderspresentaties. In zo’n geval zijn snelle CNC-prototypes met nette cosmetische afwerking en engineeringfeedback op wanddiktes ideaal.
Een machinebouwer uit Rotterdam heeft 120 RVS-koppelstukken per kwartaal nodig voor vochtige industriële omstandigheden. Daar is vooral serieconsistentie, materiaaltraceerbaarheid en logistieke betrouwbaarheid van belang.
Een medisch technologiebedrijf uit Utrecht wil eerst 30 POM-onderdelen testen en daarna mogelijk overstappen op spuitgieten. Hier is een leverancier met kennis van zowel prototypebewerking als vervolgstappen naar tooling zeer waardevol.
Wat is voor Nederlandse bedrijven meestal belangrijker: prijs of levertijd?In de praktijk telt de totale projectwaarde. Een iets hogere prijs kan voordeliger zijn als de leverancier sneller levert, minder revisies veroorzaakt en betere engineeringondersteuning biedt.
Wanneer kies ik voor CNC in plaats van 3D-printen?Wanneer u representatieve materiaaleigenschappen, hoge maatnauwkeurigheid, betere oppervlaktekwaliteit of functionele proefdelen nodig heeft, is CNC vaak de betere keuze.
Hoeveel toleranties moet ik expliciet benoemen?Leg vooral kritische kenmerken vast. Overmatig strakke toleranties op niet-functionele maten maken onderdelen onnodig duur.
Kan één leverancier prototype en productie ondersteunen?Ja, dat is zelfs vaak wenselijk. Het voorkomt kennisverlies en verkort de overgang naar kleine series of vervolgtechnieken.
Waar let ik op bij een internationale CNC-partner?Let op reactietijd, duidelijke communicatie, kwaliteitsborging, ervaring met export, afwerkingsmogelijkheden en logistieke afspraken richting Nederland.
Welke ontwikkeling wordt richting 2026 het belangrijkst?De combinatie van digitalisering, duurzaamheid, ketentransparantie en flexibele laagvolumeproductie zal waarschijnlijk het sterkst doorwerken in de selectie van CNC-leveranciers.
Samengevat: de juiste CNC-verspaningspartner voor Nederland is een leverancier die uw projecteisen begrijpt, passende machines en materialen beheerst, toleranties aantoonbaar kan halen, snel communiceert, afwerkingen goed organiseert en desgewenst meegroeit van prototype naar productie. Wie die punten systematisch beoordeelt, maakt niet alleen een betere inkoopkeuze, maar bouwt ook aan een robuustere productontwikkelingsketen.
CNC-prototypebewerking is voor veel Nederlandse productontwikkelaars de snelste route van CAD-model naar echt functioneel onderdeel. Wanneer een team in Eindhoven een behuizing wil testen, een startup in Delft een medisch hulpmiddel wil valideren, of een machinebouwer in Twente een pasvormcontrole nodig heeft, biedt CNC-verspaning een directe en betrouwbare oplossing. In plaats van alleen een visueel model te beoordelen, kunnen engineers onderdelen in de hand nemen, monteren, belasten en meten onder omstandigheden die dicht bij de praktijk liggen. Dat maakt deze productiemethode bijzonder waardevol voor bedrijven die risico’s vroeg willen verkleinen en sneller willen beslissen.
Voor de Nederlandse markt speelt snelheid een extra grote rol. Bedrijven opereren vaak in sterk concurrerende sectoren zoals hightech systemen, automotive toelevering, medische technologie, maritieme toepassingen en industriële automatisering. In zulke markten kan een week tijdwinst tussen ontwerp en testfase bepalend zijn voor een lanceerplanning. Daarom groeit de vraag naar partners die niet alleen onderdelen maken, maar ook meedenken over maakbaarheid, toleranties, materiaalkeuze en schaalbaarheid naar kleine series.
Een praktische benadering van CNC-prototypes gaat verder dan het simpel frezen van een blok aluminium of kunststof. Het gaat om het kiezen van de juiste toleranties, het vermijden van onnodig dure geometrieën, het plannen van oppervlakteafwerking, en het afstemmen van de functionele eisen op budget en levertijd. Tegelijk willen inkopers en engineers weten wanneer CNC beter past dan 3D-printen, welke materialen gangbaar zijn, hoe een offerte correct wordt aangevraagd en hoe de doorlooptijd omlaag kan zonder kwaliteit te verliezen.
Voor bedrijven in Nederland is het bovendien nuttig om internationaal te vergelijken. Lokale assemblage en validatie vinden vaak plaats rond Amsterdam, Rotterdam, Utrecht, Eindhoven en Arnhem, terwijl productie of aanvullende capaciteit ook uit andere Europese of Aziatische hubs kan komen. De havens van Rotterdam en Amsterdam, luchthaven Schiphol en logistieke knooppunten in Brabant en Limburg ondersteunen snelle goederenstromen, waardoor prototype-inkoop steeds internationaler wordt. Een ervaren productiepartner kan hierdoor niet alleen snel leveren, maar ook helpen om designiteraties soepel in te passen in een bredere supply chain.
Een onderneming zoals TEAM Rapid sluit aan op dat model door snelle prototypes, lage volumes en productiegerichte engineering te combineren. In plaats van alleen een werkstuk te leveren, ondersteunt zo’n partner bedrijven met maakbaarheidsanalyse, materiaaladvies, CNC-frezen en draaien, oppervlakteafwerking en logistieke coördinatie. Zeker voor Nederlandse klanten die een goede balans zoeken tussen technische kwaliteit, reactietijd en kostenbeheersing, is dat een belangrijk voordeel. Meer informatie over deze dienstverlening staat op CNC-prototyping service.
In deze gids krijg je een direct antwoord op de belangrijkste vragen over CNC-prototypebewerking, inclusief marktinzichten, tabellen, praktijkadvies, toepassingsvoorbeelden, toekomstige trends richting 2026 en concrete tips om in Nederland sneller tot functionele testonderdelen te komen.
CNC-prototypebewerking is het produceren van proefonderdelen met computergestuurde verspaning, meestal via frezen, draaien, boren of draadvonken. Het doel is om snel een fysiek onderdeel te maken dat representatief is voor het uiteindelijke product, zodat vorm, passing, functie, sterkte of assemblage vroeg kunnen worden gecontroleerd. In tegenstelling tot puur visuele mock-ups zijn CNC-prototypes vaak bedoeld voor echte testen: schroefdraad moet passen, lagers moeten uitlijnen, afdichtingen moeten sluiten en kritieke afmetingen moeten binnen specificatie blijven.
Het proces start meestal met een 3D-CAD-bestand, vaak in STEP-, IGES- of Parasolid-formaat. Een CAM-programma vertaalt het model naar gereedschapspaden, waarna een CNC-machine materiaal verwijdert uit een blok, staf of plaat. Deze subtractieve methode is bijzonder geschikt voor onderdelen die later ook in kunststof of metaal in productie gaan, omdat het prototype sterk lijkt op het eindproduct in materiaaleigenschappen en geometrisch gedrag. Voor Nederlandse ingenieurs die een ontwerp moeten bewijzen richting investeerders, klanten of interne besluitvormers, is dat essentieel.
Veel prototypes vallen in een van de volgende categorieën: functionele testdelen, designverificatie-onderdelen, montagehulpmiddelen, kleine pre-serie componenten en brugproductie. Een functioneel testdeel kan bijvoorbeeld een aluminium koelplaat zijn voor elektronica in een datacenterinstallatie in Amsterdam. Een designverificatie-onderdeel kan een POM-schuifstuk zijn voor een verpakkingsmachine in de regio Breda. Een pre-serie kan bestaan uit 20 tot 100 componenten voor veldtesten bij klanten in Nederland, België of Duitsland.
In de praktijk wordt CNC-prototypebewerking vaak gekozen wanneer materiaalechtheid belangrijker is dan pure vormvrijheid. Als een onderdeel in gebruik te maken krijgt met warmte, belastingen, slijtage, chemische invloeden of nauwe passing, dan geeft een CNC-prototype meestal betere inzichten dan alternatieve technieken. Daarom is het populair in medische apparaten, automotive interieurs, industriële behuizingen, machineonderdelen, armaturen, connectorcomponenten en precisiehouders.
Voor de Nederlandse markt is ook de exportgedachte relevant. Veel hier ontworpen producten worden uiteindelijk geproduceerd of ingezet in meerdere landen. Een goed CNC-prototype helpt dan om tolerantieopbouw, assemblagefit en prestatierisico’s al vroeg te beheersen. Zeker wanneer er later spuitgietdelen, gietstukken of plaatwerkcomponenten volgen, is een nauwkeurig prototype een sterke basis voor volgende ontwikkelfasen.
PrototypecategorieDoelTypisch materiaalAantalBelangrijkste testVoordeelVorm- en pascontroleGeometrie beoordelenABS-achtig kunststof, aluminium1-5Montage en passingSnelle ontwerpvalidatieFunctioneel prototypeGebruik nabootsenAluminium 6061, POM1-20Belasting en bewegingRealistische prestatieTechnisch demonstratiemodelKlantpresentatieAluminium, PMMA1-10Visueel en mechanischBetere besluitvormingPre-serie onderdeelVeldtestRVS, nylon, messing10-100DuurtestBrug naar productieMontagehulpstukProductieondersteuningPOM, aluminium1-30Assemblage-efficiëntieProcesverbeteringRegelgevende testcomponentConformiteit aantonenMateriaal volgens eindgebruik5-50Documenteerbare validatieMinder certificeringsrisicoDe tabel hierboven laat zien dat CNC-prototypes niet slechts één functie hebben. In de Nederlandse industrie worden ze ingezet van de eerste pasvormcontrole tot en met kleine veldseries voor klanten of testlocaties. Juist deze veelzijdigheid maakt CNC-prototypebewerking zo waardevol in ontwikkeltrajecten met strakke deadlines.
Functioneel testen draait om meer dan kijken of een onderdeel er goed uitziet. Engineers willen weten of een component zich gedraagt zoals bedoeld. Kan een behuizing trillingen weerstaan? Sluit een deksel nog goed na herhaald openen? Houdt een passing stand bij temperatuurwisselingen? Past een as exact in een lagerhuis? Voor zulke vragen zijn CNC-prototypes vaak veel geschikter dan visuele modellen of zachte representaties.
Een van de grootste voordelen is materiaalechtheid. Een gefreesd prototype in aluminium 7075, roestvast staal of PEEK benadert het mechanische gedrag van de uiteindelijke toepassing veel beter dan een geprint onderdeel met andere materiaaleigenschappen. Dat is belangrijk voor Nederlandse sectoren zoals semiconductor equipment rond Veldhoven, medische systemen in de regio Leiden en machinebouw in Oost-Nederland, waar nauwkeurigheid en voorspelbaarheid centraal staan.
Daarnaast zijn CNC-prototypes sterk in maatvastheid. Bij testonderdelen waarbij schroefdraad, sleuven, afdichtvlakken, lagerzittingen en contactoppervlakken echt moeten kloppen, kan een CNC-bewerkt onderdeel een veel betrouwbaarder testresultaat geven. Fouten worden daardoor eerder zichtbaar. Als een onderdeel niet past, komt dat vaker door het ontwerp dan door beperkingen van het prototypeproces. Dat verkleint interpretatierisico’s tijdens validatie.
Een ander voordeel is reproduceerbaarheid. Wanneer meerdere prototypes tegelijk nodig zijn voor teams in Nederland en elders in Europa, levert CNC-bewerking vaak een consistenter resultaat op. Daardoor kunnen testuitkomsten beter worden vergeleken. Ook voor assemblagetesten in kleine series is dit nuttig: je ontdekt niet alleen of één onderdeel werkt, maar ook hoe tolerantieketens zich gedragen over meerdere exemplaren.
Tot slot helpen CNC-prototypes om de stap naar productie te verkorten. Als een component al is getest in een materiaal en geometrie die dicht bij de eindtoepassing liggen, dan zijn de volgende beslissingen over tooling, finish en kwaliteitscontrole vaak sneller te nemen. Vooral voor bedrijven die snel van prototype naar kleine serie willen, is dat een groot voordeel.
var ctxLine = document.getElementById(‘lineChartMarket’).getContext(‘2d’);var lineChartMarket = new Chart(ctxLine, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’],datasets: [{label: ‘Groei vraag naar CNC-prototypes in Nederland (%)’,data: [8, 11, 14, 18, 21, 25],borderColor: ‘rgb(54, 162, 235)’,backgroundColor: ‘rgba(54, 162, 235, 0.12)’,fill: false,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false}});De grafiek toont een realistische groeicurve van de vraag naar CNC-prototypes in Nederland. De stijging wordt gedreven door kortere innovatiecycli, reshoring van kritieke supply chains, hogere eisen aan validatie en de wens om sneller van concept naar marktintroductie te gaan.
De materiaalkeuze bepaalt in sterke mate hoe bruikbaar een CNC-prototype is. Niet elk prototype hoeft exact van het uiteindelijke materiaal te worden gemaakt, maar voor functionele tests is een representatieve keuze vaak cruciaal. Nederlandse engineers selecteren materialen meestal op basis van sterkte, stijfheid, gewicht, hittebestendigheid, chemische bestendigheid, oppervlaktekwaliteit en prijs.
Voor metalen is aluminium vaak de eerste keuze. Aluminium 6061 is breed beschikbaar, goed verspaanbaar en geschikt voor behuizingen, houders, frames en testcomponenten. Aluminium 7075 wordt gekozen wanneer hogere sterkte nodig is. Roestvast staal, zoals 304 of 316, komt vaak voor in medische, voedselgerelateerde en corrosieve omgevingen. Messing is populair voor connectoren, ventielonderdelen en onderdelen met fijne schroefdraad. Staalsoorten worden gekozen voor slijtvastheid of structurele belasting.
Bij kunststoffen zijn ABS, POM, nylon, PMMA, PC, PEEK en PTFE bekende opties. POM is geliefd voor glijonderdelen en precieze mechanische componenten. Nylon wordt ingezet voor taaiheid en slijtageweerstand. PMMA is handig voor transparante delen. Polycarbonaat werkt goed voor impactbestendige behuizingen. PEEK is duurder, maar zeer interessant voor hoogwaardige technische toepassingen waar temperatuur en chemische bestendigheid belangrijk zijn.
Voor de Nederlandse markt hangt de keuze vaak samen met de sector. In de maritieme omgeving rond Rotterdam en Vlissingen tellen corrosiebestendigheid en betrouwbaarheid zwaar. In agritech en machinebouw staan slijtvastheid en stabiliteit centraal. In consumentenelektronica of designproducten kunnen uitstraling en oppervlaktefinish zwaarder wegen. Een goede prototypepartner denkt daarom niet alleen in ruwe materiaalnamen, maar in echte gebruiksscenario’s.
Ook levertijd speelt mee. Sommige materialen zijn sneller beschikbaar en eenvoudiger te verspanen, waardoor prototypes eerder klaar zijn. Voor snelle iteraties kan het slim zijn om eerst een sneller beschikbaar materiaal te gebruiken voor pas- en montagecontrole, en pas daarna een duurdere engineeringkwaliteit te kiezen voor de laatste functionele test.
MateriaalCategorieSterke puntenTypische toepassingRelatieve kostprijsLevertijdrisicoAluminium 6061MetaalLicht, goed verspaanbaarBehuizingen, frames, koelplatenLaag tot middelLaagAluminium 7075MetaalHoge sterkteBelaste testdelenMiddelLaagRVS 304MetaalCorrosiebestendigMedisch, food, buitengebruikMiddel tot hoogMiddelMessingMetaalGoede schroefbaarheidConnectoren, ventielenMiddelLaagPOMKunststofMaatvast, lage wrijvingGeleiders, tandwielen, slidersMiddelLaagPolycarbonaatKunststofSlagvastBeschermkappen, coversMiddelMiddelPEEKKunststofHoogwaardig technischHigh-end medische en industriële delenZeer hoogHoogDeze tabel helpt bij het vertalen van functionele eisen naar een realistische materiaalkeuze. Het is vaak verstandig om het beoogde gebruik, de gewenste toleranties en de beschikbare levertijd tegelijk te bekijken, in plaats van alleen op prijs te selecteren.
Tolerantieplanning is een van de meest onderschatte onderdelen van een prototypeproject. Veel vertraging en onnodige kosten ontstaan doordat alle afmetingen te strak worden gespecificeerd, ook wanneer dat functioneel niet nodig is. Bij CNC-prototypebewerking is het daarom verstandig om onderscheid te maken tussen kritieke kenmerken en algemene maatvoering. Zo blijft een onderdeel maakbaar, betaalbaar en snel leverbaar.
In veel projecten is een algemene tolerantie voldoende voor niet-kritieke vlakken en buitenmaten, terwijl specifieke passingmaten nauwer moeten worden beheerst. Denk aan lagerpassingen, afdichtgroeven, boorpatronen voor montage, scharnierpunten of optische referentievlakken. Als alle details op tekening dezelfde strakke eis krijgen, stijgen de machine-uren, meetkosten en afkeurpercentages. Voor een ontwikkelteam in Nederland dat meerdere iteraties nodig heeft, kan dat het hele traject vertragen.
Goede tolerantieplanning start met de vraag: wat moet dit prototype bewijzen? Als het gaat om een ergonomische test of montagecontrole, zijn extreem nauwe toleranties vaak niet nodig. Gaat het om een bewegingsmechanisme, een vloeistofdichte passing of een warmtegeleidende interface, dan moeten relevante maten wel expliciet worden benoemd. Dat functionele onderscheid is de basis van een efficiënte specificatie.
Ook geometrische toleranties en oppervlakte-eisen verdienen aandacht. Vlakheid, haaksheid, rondheid en ruwheid kunnen belangrijker zijn dan lineaire afmetingen. Zeker bij assemblages met meerdere contactvlakken of bij medische en optische modules maakt dat een groot verschil. Nederlandse OEM’s en startups die internationaal certificeren, hebben voordeel van leveranciers die die technische taal begrijpen en actief feedback geven.
Een ervaren partner kan hier technische en servicegerichte waarde toevoegen. Op technologisch vlak zijn 3-, 4- en 5-assige bewerkingsmogelijkheden, draaien, EDM en afwerking belangrijk om complexe geometrieën haalbaar te maken. Op productievlak helpt een combinatie van in-house machines en een geïntegreerd netwerk om zowel enkelstuks als series te ondersteunen. Op servicevlak versnellen DFM-rapporten, snelle engineeringreacties en duidelijke communicatie de besluitvorming. Dit soort combinatie is relevant voor Nederlandse klanten die snelheid willen zonder blind risico op foutieve specificaties.
KenmerktypeAanbevolen aanpakWaaromInvloed op kostenInvloed op leadtimePraktijkvoorbeeldAlgemene buitenmatenRuimer specificerenNiet altijd functioneel kritischLaagKortBehuizing buitencontourGat-patroon montageGericht controlerenBelangrijk voor assemblageMiddelMiddelFrontplaat voor machineframeLagerpassingNauw specificerenDirect effect op prestatieHoogMiddel tot hoogAs-huis verbindingAfdichtgroefFunctiegericht dimensionerenVoorkomt lekkageMiddelMiddelO-ring zittingEsthetisch oppervlakFinish apart benoemenNiet alleen maat teltMiddelMiddelConsumentenproduct coverReferentievlakVlakheid specificerenAssemblage en metingMiddel tot hoogMiddelSensorhouderDe tabel maakt duidelijk dat niet elke maat dezelfde aandacht nodig heeft. Door toleranties doelgericht te plannen, houd je prototyping sneller en betaalbaarder, terwijl kritieke functies wel betrouwbaar kunnen worden getest.
Wie sneller prototypes wil, moet al in het ontwerp rekening houden met verspaning. Veel vertraging ontstaat niet door machinecapaciteit, maar door geometrieën die lastig op te spannen, moeilijk te bereiken zijn met standaardgereedschappen of extra nabewerkingen vragen. Slim ontwerpen verlaagt dus niet alleen de kosten, maar verkort ook de doorlooptijd.
Een eerste tip is om binnenhoeken niet onnodig scherp te maken. Freesgereedschap is rond, dus interne radii zijn vaak sneller en goedkoper te realiseren dan perfect scherpe hoeken. Een tweede tip is om wanddiktes redelijk uniform te houden, zeker bij kunststoffen. Zeer dunne wanden kunnen tijdens bewerking vervormen en de maatnauwkeurigheid beïnvloeden.
Vermijd ook onnodig diepe holtes. Hoe dieper de cavity, hoe langer het gereedschap moet zijn en hoe groter de kans op trillingen, lagere nauwkeurigheid en extra machine-uren. Een ander aandachtspunt is schroefdraad. Gebruik waar mogelijk standaardmaten en bepaal of alle schroefdraad echt in het prototype moet zitten. Soms volstaat één kritische schroefverbinding voor een test.
Verder loont het om oppervlakken alleen af te werken waar het functioneel of visueel relevant is. Een volledig cosmetische finish op een intern technisch onderdeel voegt vaak weinig toe, maar kost wel tijd. Ook het bundelen van onderdelen in één offerte, met duidelijke prioritering van spoedonderdelen, kan de planning verbeteren. Nederlandse bedrijven met een snelle ontwikkelcyclus gebruiken vaak een iteratieve aanpak: eerst een snelle versie voor passing, daarna een verfijnde versie voor prestatie en presentatie.
Bij ontwerpen voor een internationale supply chain is standaardisering extra zinvol. Als dezelfde CAD-gegevens later worden gebruikt voor lage volumes of andere processen, bespaart een DFM-vriendelijk prototypeontwerp tijd in latere fases. Vooral wanneer een partner ook afwerkingen, assemblage en verzendcoördinatie kan verzorgen, ontstaat een veel soepelere overgang van test naar productie.
OntwerpkeuzeEffect op maakbaarheidEffect op kostenEffect op snelheidAanbevelingTypische foutInterne radius toevoegenBeter bereikbaar gereedschapLagerSnellerGebruik standaard radiiTe scherpe binnenhoekHoltes minder diep makenStabielere bewerkingLagerSnellerBeperk diepte waar mogelijkOnnodig diepe pocketStandaard schroefdraad kiezenMinder speciale toolsLagerSnellerGebruik metrische standaardenExotische draadtypesKritieke toleranties markerenDuidelijk productieplanBeter beheersbaarSnellerAlleen functiegebonden eisenAlles te strak specificerenFinish beperken tot relevante zonesMinder nabewerkingLagerSnellerFocus op zicht- en contactvlakkenVolledige cosmetische finish eisenMeerdere delen logisch groeperenEfficiëntere planningLager per stukSneller totaaltrajectBundel iteraties slimVersnipperde aanvragenDe ontwerpregels hierboven zijn eenvoudig toe te passen, maar hebben vaak grote impact op de totale doorlooptijd. Ze vormen daarom een praktische checklist voor engineers, inkopers en productdesigners die snelle validatie nodig hebben.
CNC-prototyping en 3D-printen worden vaak als concurrenten gezien, maar in de praktijk vullen ze elkaar aan. De beste keuze hangt af van testdoel, geometrie, materiaal, kosten en planning. 3D-printen is sterk wanneer vormvrijheid, snelheid voor conceptmodellen en lage instapkosten belangrijk zijn. CNC-prototyping is sterker wanneer functionele eigenschappen, nauwkeurigheid en representatieve materialen centraal staan.
Voor een vroege designreview kan een 3D-geprint model voldoende zijn. Een team in Utrecht dat een nieuwe handgreep ontwikkelt, kan dezelfde dag nog een geprinte vormtest evalueren. Maar als daarna de klikverbinding, schroefpassing of thermische prestaties moeten worden gevalideerd, verschuift de voorkeur vaak naar CNC-bewerkte onderdelen. Dat geldt zeker voor Nederlandse hightech toepassingen waar toleranties en materiaalgedrag kritisch zijn.
3D-printen is vaak beter voor complexe organische vormen, interne kanalen en eenmalige concepten. CNC is daarentegen vaak gunstiger voor vlakke referentieoppervlakken, precisiegaten, sterke metalen delen en componenten die later ook verspaand of gegoten worden. Bij kleine series van functionele testonderdelen kan CNC economisch zeer aantrekkelijk zijn, vooral als nabewerking en maatcontrole belangrijk zijn.
Ook de perceptie van betrouwbaarheid speelt mee. Bij technische reviews met eindklanten, investeerders of certificerende instanties maken CNC-prototypes vaak een professionelere en productiegerichtere indruk. Dat komt door de combinatie van materiaalrealiteit, oppervlaktekwaliteit en nauwkeurigheid. Voor bedrijven die richting marktlancering gaan, helpt dat bij besluitvorming.
var ctxBar = document.getElementById(‘barChartDemand’).getContext(‘2d’);var barChartDemand = new Chart(ctxBar, {type: ‘bar’,data: {labels: [‘Hightech’, ‘Medisch’, ‘Automotive’, ‘Maritiem’, ‘Machinebouw’, ‘Consumentenelektronica’],datasets: [{label: ‘Vraag naar functionele CNC-prototypes in Nederland’,data: [88, 76, 71, 54, 83, 62],backgroundColor: [‘rgb(255, 99, 132)’,’rgb(54, 162, 235)’,’rgb(255, 206, 86)’,’rgb(75, 192, 192)’,’rgb(153, 102, 255)’,’rgb(255, 159, 64)’]}]},options: {responsive: true,maintainAspectRatio: false}});Deze grafiek illustreert dat vooral hightech, machinebouw en medische sectoren bovengemiddeld leunen op functionele CNC-prototypes. In deze markten is de stap van concept naar realistische validatie cruciaal voor succes.
CriteriaCNC-prototyping3D-printenBeste keuze wanneerBeperking CNCBeperking 3D-printenMateriaalrealiteitHoogMiddelFunctionele testMeer materiaalverliesNiet altijd representatiefGeometrische vrijheidMiddelHoogComplexe interne vormenTooltoegang nodigLagere precisie op kritieke zonesNauwkeurige passingHoogMiddelAssemblage en mechanicaKan duurder zijnNabewerking vaak nodigSnel conceptmodelMiddelHoogVroege vormstudieSetup kost tijdMinder sterk materiaalgedragOppervlaktekwaliteitHoogVariabelPresentatie en functieAfwerking kan extra kostenLaagjes zichtbaarKleine serie functioneelHoogMiddelPre-serie validatieComplexe vormen duurderReproduceerbaarheid varieertDe vergelijking laat zien dat de keuze niet zwart-wit is. Veel Nederlandse ontwikkelteams combineren beide processen: 3D-printen voor vroege vormstudies en CNC voor echte mechanische, thermische of assemblagegerichte validatie.
Levertijdverkorting begint voordat de offerte wordt aangevraagd. Een goed voorbereid CAD-model, duidelijke tekeningen, materiaalvoorkeuren en een scherpe prioritering van kritieke eisen maken het verschil. Als een leverancier eerst meerdere rondes nodig heeft om onduidelijke details op te helderen, gaat kostbare tijd verloren. Zeker wanneer een prototype nodig is voor een testweek, beurs of investeerderspresentatie in Nederland, telt elk uur.
Een snelle leadtime hangt sterk samen met beslissingen in vijf gebieden: ontwerpvereenvoudiging, materiaalbeschikbaarheid, tolerantiebeperking, afwerkingsreductie en communicatiekwaliteit. Door standaardmaterialen te kiezen, onnodig nauwe toleranties te vermijden en slechts essentiële finishing te vragen, wordt het productieschema sneller haalbaar. Ook het combineren van vragen in één duidelijke RFQ helpt.
Inkoopteams kunnen bovendien winnen door leveranciers vroeg te betrekken. Een korte DFM-check voorkomt dat een onderdeel pas tijdens productieproblematiek moet worden herzien. In de praktijk versnelt dat niet alleen enkelstuks, maar ook projecten waarin meerdere onderdelen tegelijk lopen. Dit is relevant voor clusters rond Eindhoven, Delft, Enschede en Rotterdam, waar ontwikkelingsteams vaak multidisciplinair werken en parallelle teststromen hebben.
Een partner met brede productiecapaciteit kan hier extra voordeel bieden. Op technologisch niveau maken CNC-frezen, draaien, EDM en diverse afwerkingen snellere besluitvorming mogelijk. Op productiegebied helpt schaalbaarheid van één prototype tot honderden onderdelen. Op servicegebied zijn snelle reacties, DFM-ondersteuning, beperkte opslag, assemblage en directe verzending nuttig om vertraging buiten de machinekamer te voorkomen. Voor Nederlandse bedrijven die snelheid willen combineren met lage administratieve last, is dat een praktische meerwaarde.
var ctxArea = document.getElementById(‘areaChartTrend’).getContext(‘2d’);var areaChartTrend = new Chart(ctxArea, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’],datasets: [{label: ‘Verschuiving naar snellere prototypecycli’,data: [32, 38, 46, 55, 63, 72],fill: true,backgroundColor: ‘rgba(75, 192, 192, 0.25)’,borderColor: ‘rgb(75, 192, 192)’,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false}});De area-grafiek toont hoe de markt verschuift naar kortere prototypecycli. Richting 2026 verwachten veel bedrijven verdere digitalisering van offerteprocessen, snellere DFM-feedback en meer geïntegreerde logistiek tussen ontwerp, productie en validatie.
Een goede offerteaanvraag is niet alleen een prijsverzoek, maar een technisch document dat de leverancier in staat stelt om snelheid, risico en maakbaarheid correct in te schatten. Hoe vollediger en duidelijker de input, hoe beter de offerte en hoe kleiner de kans op verrassingen tijdens productie. Voor Nederlandse inkopers en engineers is het daarom slim om een vaste checklist te gebruiken.
De basis bestaat uit een 3D-model, liefst in STEP-formaat, aangevuld met een 2D-tekening voor kritieke maten, toleranties en functionele opmerkingen. Vermeld altijd materiaalvoorkeur, gewenst aantal, oppervlakteafwerking, testdoel en deadline. Geef ook aan welke kenmerken absoluut kritisch zijn en waar een alternatieve oplossing acceptabel is. Wanneer snelheid belangrijker is dan cosmetiek, zet dat expliciet in de aanvraag.
Beschrijf daarnaast de toepassing. Een onderdeel voor een medische testopstelling vraagt een andere benadering dan een prototype voor een consumentenbehuizing of een machineonderdeel voor zware belasting. Ook informatie over assemblage, nabewerking, markering, verpakking en eindbestemming helpt. Als een deel na productie direct naar een testlocatie in Groningen, Eindhoven of Rotterdam moet, is dat logistiek relevant.
Vraag idealiter niet alleen om een prijs, maar ook om maakbaarheidsfeedback. De beste leveranciers reageren met suggesties over materiaalalternatieven, tolerantiereductie, radiusaanpassingen, snellere productieroutes of gecombineerde bewerkingen. Daardoor krijg je niet alleen een getal, maar een betere route naar een bruikbaar prototype.
Voor bedrijven die een partner zoeken die verder gaat dan orderverwerking, is het zinvol om te kijken naar technische ondersteuning, productiebreedte en service. TEAM Rapid positioneert zich in dit type samenwerking met snelle prototyping, lage-volume fabricage, DFM-gedreven engineering en ondersteuning van kunststoffen en metalen in één traject. Voor Nederlandse klanten die flexibiliteit, concurrerende kosten en snelle reactie zoeken, kan dat aantrekkelijk zijn, vooral wanneer een project later moet opschalen naar kleine of grotere series via dezelfde partner.
Offerte-informatieWaarom nodigInvloed op prijsInvloed op leadtimeVaak vergetenAdvies3D-bestandBasis voor CAM en beoordelingHoogHoogVerouderde revisieStuur laatste revisie mee2D-tekeningKritieke eisen vastleggenMiddelMiddelGeen tolerantiesMarkeer functionele matenMateriaalkeuzeBeschikbaarheid en maakbaarheidHoogHoogGeen alternatief genoemdNoem voorkeur en tweede keuzeAantalPlanning en opspanning bepalenHoogMiddelAantallen later wijzigenGeef scenario’s aanFinishNabewerking plannenMiddelMiddelOnnodig cosmetisch detailVraag alleen relevante finishDeadline en testdoelPrioriteit en aanpak sturenLaag tot middelHoogGeen echte einddatumNoem harde mijlpalenMet een sterke RFQ stijgt de kans op een snelle, nauwkeurige offerte aanzienlijk. Dat verkort niet alleen de inkoopfase, maar ook de totale ontwikkelingstijd van het product.
De Nederlandse markt voor CNC-prototypes wordt beïnvloed door een mix van innovatiekracht, exportgerichtheid en supply-chain flexibiliteit. Regio’s zoals Brainport Eindhoven, Delft, Twente, Arnhem-Nijmegen en de Randstad huisvesten veel bedrijven die snel functionele testonderdelen nodig hebben. Denk aan semiconductor modules, medische apparaten, energiecomponenten, mobiliteitsproducten, maritieme systemen en industriële automatisering.
Rotterdam speelt als logistieke toegangspoort een belangrijke rol. De haven ondersteunt de snelle instroom van materialen en uitgaande verzending van onderdelen naar Europese testlocaties. Schiphol blijft relevant voor spoedzendingen, terwijl Brabant en Limburg sterke schakels vormen voor assemblage en distributie. Voor prototype-inkoop betekent dit dat Nederlandse bedrijven vaak een hybride model gebruiken: lokaal ontwerpen, regionaal testen en internationaal sourcen waar nodig.
Een opvallende ontwikkeling is dat bedrijven niet alleen naar de laagste stukprijs kijken, maar meer naar totale projectwaarde. Reactiesnelheid, DFM-ondersteuning, documentatie, consistente kwaliteit en de mogelijkheid om van één prototype door te groeien naar honderd of duizend onderdelen wegen zwaarder. Daardoor winnen leveranciers die engineering, productie en service combineren aan belang.
Richting 2026 zal deze trend waarschijnlijk verder doorzetten. Verwacht wordt dat duurzaam inkopen, traceerbaarheid van materialen, digitalisering van leverancierscommunicatie en strengere kwaliteitsverwachtingen een grotere rol gaan spelen. Ook beleid rond strategische maakindustrie in Europa kan leiden tot meer nadruk op supply-chain zekerheid en dual sourcing. Nederlandse bedrijven zullen daarom steeds vaker partners zoeken die snelheid én flexibiliteit kunnen aantonen.
var ctxComparison = document.getElementById(‘comparisonChartSuppliers’).getContext(‘2d’);var comparisonChartSuppliers = new Chart(ctxComparison, {type: ‘bar’,data: {labels: [‘Levertijd’, ‘Technische support’, ‘Materiaalkeuze’, ‘Opschaalbaarheid’, ‘Afwerking’, ‘Prijs-prestatie’],datasets: [{label: ‘Gewogen vergelijking van prototypeleveranciers’,data: [84, 89, 86, 91, 82, 88],backgroundColor: ‘rgb(153, 102, 255)’}]},options: {responsive: true,maintainAspectRatio: false}});Deze vergelijkingsgrafiek toont welke factoren voor inkopers vaak het zwaarst wegen bij de selectie van een leverancier. Niet alleen snelheid, maar vooral technische ondersteuning en opschaalbaarheid zijn doorslaggevend bij serieuze ontwikkelprojecten.
CNC-prototypebewerking in Nederland bestrijkt een brede reeks producttypen. In hightech industrieën gaat het vaak om nauwkeurige dragers, sensorhouders, koelplaten, frames en montagecomponenten. In de medische sector zijn dat instrumentbehuizingen, handstukken, testfixtures en validatiecomponenten. In de machinebouw betreft het vaak assen, koppelingen, geleiders, ventielhuizen en afschermingen.
Ook in maritieme en havengebonden toepassingen zijn CNC-prototypes relevant, bijvoorbeeld voor corrosiebestendige behuizingen, montageblokken, connectoronderdelen en servicecomponenten voor onderhoud. In consumentenproducten zien we prototypes voor elektronica-enclosures, designaccenten, functionele scharnieren en bevestigingsdelen. Startups gebruiken CNC vaak om investeerders te overtuigen met een geloofwaardig werkend model, terwijl gevestigde OEM’s het inzetten voor risicobeperking en pre-serievalidatie.
Typische toepassingen zijn assemblagetests, ergonomievalidatie, warmteafvoerproeven, vloeistofdichtheidstests, structurele belasting, trillingsbeproeving en levensduurstudies. In de praktijk is de methode vooral krachtig wanneer een onderdeel meerdere rollen tegelijk vervult: technisch, visueel en operationeel. Een gefreesde behuizing kan bijvoorbeeld dienen voor passing, EMC-evaluatie en klantpresentatie in één traject.
Case studies uit de markt laten vaak hetzelfde patroon zien. Een Nederlandse medtech-startup gebruikt POM en aluminium prototypes om instrumentbewegingen te verifiëren en schakelt daarna over naar kleine series. Een machinebouwer in de regio Zwolle gebruikt RVS-prototypes om reinigbaarheid en passing te testen voor food processing equipment. Een mobility-bedrijf in Helmond bestelt snelle aluminium testdelen om thermisch gedrag van componentbehuizingen te valideren voordat spuitgiet- of gietoplossingen worden gekozen.
Bij de keuze tussen lokale leveranciers in Nederland en internationale partners draait het zelden om één factor. Lokale leveranciers bieden vaak voordelen in direct overleg, korte reisafstanden en fysieke reviewmogelijkheden. Internationale partners kunnen sterk zijn in schaal, prijs-prestatie, materiaalbeschikbaarheid en procesbreedte. Voor veel bedrijven is de beste oplossing een combinatie: lokaal ontwikkelen en testen, internationaal sourcen voor snelheid, flexibiliteit of seriebereik.
De juiste partner herken je aan drie niveaus van volwassenheid. Ten eerste technologische capaciteiten: welke machines, nauwkeurigheden, materialen en afwerkingen zijn beschikbaar? Ten tweede productiecapaciteiten: kan de leverancier één stuk, tien stukken en honderden stukken aan zonder het proces opnieuw uit te vinden? Ten derde servicecapaciteiten: hoe snel is de communicatie, wordt er DFM-feedback gegeven, en kan logistiek of assemblage worden ondersteund?
Een partij zoals TEAM Rapid is interessant voor Nederlandse klanten die een one-stop benadering zoeken. Technologisch biedt het ondersteuning voor CNC-frezen, draaien, EDM, oppervlakteafwerking en zowel kunststof- als metaalbewerking. Productiematig kan het trajecten aan van een enkel prototype tot lage volumes en verder opschalen naar grotere series. Servicegericht zijn snelle reacties, engineeringondersteuning, kwaliteitscontrole en aanvullende logistieke diensten belangrijk, vooral wanneer meerdere iteraties snel achter elkaar nodig zijn.
Voor inkopers blijft het verstandig om naast prijs ook te kijken naar revisiebeheer, meetrapporten, levertijdbetrouwbaarheid, exportervaring en communicatiesnelheid. Zeker voor Nederlandse bedrijven die werken met strakke projectpoorten en internationale stakeholders, is voorspelbaarheid minstens zo belangrijk als een scherpe offerte.
Wie een CNC-prototype wil inkopen, doet er goed aan om eerst het testdoel vast te leggen. Wil je passing controleren, echte functionele belasting testen, klanten overtuigen of alvast een kleine veldserie draaien? Pas daarna kun je materiaal, toleranties en finish logisch specificeren. Zonder die volgorde worden prototypes snel te duur of technisch verkeerd geoptimaliseerd.
Vraag vervolgens minstens op drie punten door bij de leverancier: welke toleranties zijn echt haalbaar binnen de deadline, welk materiaalalternatief kan tijd besparen, en welke ontwerpaanpassing verlaagt risico zonder functieverlies? Het antwoord op die drie vragen zegt vaak meer over de kwaliteit van de partner dan de kale prijs. Goede leveranciers denken vooruit en wijzen vroeg op knelpunten.
Voor Nederlandse bedrijven met internationale ambities is ook schaalbaarheid cruciaal. Als het prototype slaagt, moet de stap naar lage volumes of serieproductie niet betekenen dat alle kennis verloren gaat. Kies daarom bij voorkeur een leverancier die vervolgprocessen kan ondersteunen, van extra CNC-runs tot tooling, molding of assemblage. Dat verkort de commerciële route aanzienlijk.
Let tot slot op duurzaamheid en beleidstrends richting 2026. Steeds meer klanten en investeerders vragen naar materiaalgebruik, transportefficiëntie, afvalbeperking en procestransparantie. CNC-verspaning blijft een materiaalintensieve methode, maar slimme nesting, betere CAM-strategieën, hergebruik van spanen, efficiëntere logistiek en digitalisering van kwaliteitscontrole maken het proces duurzamer. Leveranciers die daar nu al op voorsorteren, zullen in de komende jaren aantrekkelijker worden voor de Nederlandse markt.
Hoe snel kan een CNC-prototype klaar zijn?Dat hangt af van complexiteit, materiaal, finish en capaciteit. Eenvoudige delen kunnen zeer snel worden geproduceerd, terwijl complexe precisieonderdelen meer tijd vragen. Een goede RFQ versnelt het proces aanzienlijk.
Wanneer is CNC beter dan 3D-printen?Als je echte materiaaleigenschappen, nauwkeurige passing, sterke metalen delen of productieachtige testresultaten nodig hebt, is CNC vaak de betere keuze.
Welke sectoren in Nederland gebruiken dit het meest?Hightech, machinebouw, medisch, automotive, maritiem en industriële automatisering behoren tot de grootste gebruikers.
Hoe voorkom ik een te dure offerte?Specificeer alleen kritieke toleranties, kies standaardmaterialen, beperk onnodige finish en vraag om DFM-feedback voordat productie start.
Kan ik eerst één stuk bestellen en later opschalen?Ja, dat is juist een groot voordeel van een flexibele productiepartner die zowel prototypes als lage volumes ondersteunt.
Waar moet ik richting 2026 op letten?Denk aan snellere digitale offertetrajecten, strengere kwaliteitseisen, duurzamere productie, supply-chain zekerheid en de wens om prototyping en productie dichter op elkaar aan te laten sluiten.
CNC-prototypebewerking blijft voor Nederlandse bedrijven een van de meest praktische manieren om snel van digitaal ontwerp naar betrouwbare functionele testonderdelen te gaan. Door slim te ontwerpen, de juiste materialen te kiezen, toleranties doelgericht te plannen en met een capabele partner samen te werken, kun je ontwikkelrisico’s verlagen en sneller naar marktintroductie bewegen. Voor teams die technische ondersteuning, flexibele productie en snelle responstijden belangrijk vinden, kan een ervaren partner zoals TEAM Rapid een waardevolle schakel zijn in die route van idee naar schaalbare productie.

Praat met ons engineeringteam over ontwerpoptimalisatie, materiaalkeuze, kostenreductie en productieplanning. Wij ondersteunen wereldwijde klanten van prototype tot productie met snelle, betrouwbare productieoplossingen.