
Tendances du moulage par injection NEV 2026 : Solutions d’outillage rapide pour pièces automobiles légères et intégrées
La production mondiale de véhicules à énergies nouvelles (VEN) connaît une accélération fulgurante, avec un taux de croissance annuel composé supérieur à 28 % jusqu'en 2026 (BloombergNEF, AIE). Les architectures de plateformes évoluent par cycles de 18 à 24 mois, raccourcissant les délais de validation et exigeant une agilité sans précédent de la chaîne d'approvisionnement. Dans ce contexte, les polymères moulés par injection représentent désormais plus de 40 % de la masse totale du véhicule, faisant du moulage par injection un levier essentiel pour l'allègement et l'intégration structurelle des VEN. Cependant, l'outillage traditionnel en acier trempé (H13/S136), avec des délais de livraison typiques de 12 à 16 semaines, est en totale inadéquation avec le paradigme de l'industrie, axé sur « itération rapide et validation à faible volume ». Ce goulot d'étranglement est accentué par les plastiques automobiles légers de pointe, tels que les polyamides renforcés de fibres de verre légères (LGF) et les grades ignifuges sans halogène, qui introduisent des variables de moulage complexes : retrait anisotrope, déformation induite par l'orientation des fibres et sensibilité aux lignes de soudure.
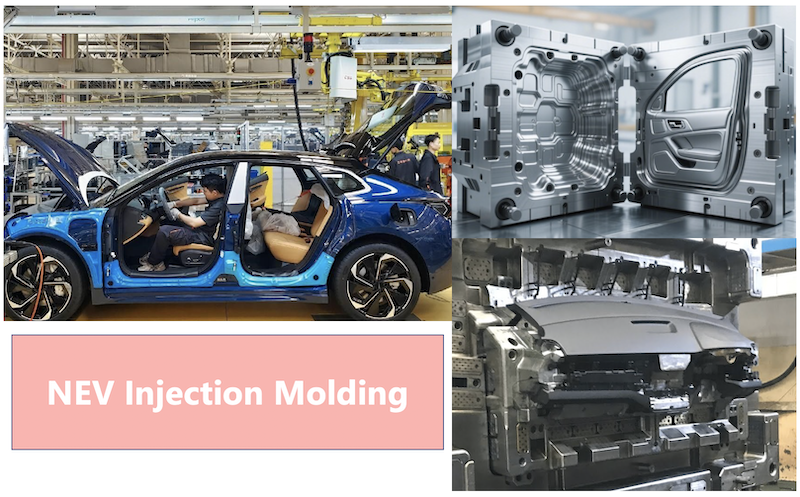
L'outillage rapide pour applications automobiles, autrefois simple compromis de prototypage, est devenu une stratégie d'ingénierie fondamentale. Chez TEAM Rapid, nous sommes spécialisés dans un flux de travail en boucle fermée, de l'analyse DFM à la production de prototypes, en passant par la fabrication de moules rapides en aluminium 7075/acier pré-trempé, le moulage par injection de précision et la production de pièces intermédiaires. Cette approche comble efficacement le fossé critique entre la validation DV/PV et les premières étapes de la production en série, permettant ainsi aux équipes d'ingénierie d'itérer physiquement et non seulement numériquement.
Composants clés des véhicules électriques, fabriqués par moulage par injection
L'intégration réussie des composants repose sur l'adéquation de leur architecture aux capacités du processus. Vous trouverez ci-dessous une analyse des sous-systèmes à fort impact des véhicules électriques, de leurs contraintes d'ingénierie et des solutions éprouvées pour y remédier.
2.1 Composants du bloc-batterie et du boîtier
Pièces typiques : Boîtiers supérieur/inférieur, supports de modules, plaques de gestion thermique, brides d'étanchéité.
Défis d'ingénierie : Conformité UL94 V-0 à 3.0 mm, intégration du blindage EMI, tolérance de planéité (<0.5 mm/1000 mm pour l'étanchéité du joint) et résistance à la fatigue par vibration aléatoire de 10G.
Tendances en matière de matériaux : PPA/PPS/LCP à haut débit et faible déformation pour les zones thermiques ; PC/ABS ou GF-PA66 pour les supports structuraux.
Exécution du processus : Le moulage des boîtiers de batterie nécessite un contrôle séquentiel des vannes pour équilibrer les fronts de remplissage et supprimer les lignes de soudure sur les grandes surfaces. Des canaux de refroidissement zonés (régulation à ±2 °C) associés à un perçage conforme sur des blocs usinés CNC 3/5 axes sont essentiels pour gérer le refroidissement différentiel. Pour les couvercles à fort rapport d'aspect, le contrôle dynamique de la pression lors du compactage compense l'anisotropie du retrait des fibres renforcées.
2.2 Pièces intégrées intérieures et extérieures
Pièces typiques : Traverses transversales IP, supports intégrés de console centrale, substrats de garniture de porte, portes de port de charge.
Défis d'ingénierie : Esthétique de surface de classe A (absence de lignes de retrait/d'écoulement), enregistrement précis du film IMD/IML et adhérence du surmoulage doux au toucher 2K.
Tendance design : Consolidation agressive des pièces pour éliminer les fixations mécaniques et réduire la main-d'œuvre d'assemblage secondaire de 25 à 35 %.
Exécution du processus : L'obtention de surfaces de qualité optique exige un contrôle précis et rapide de la température du moule (jusqu'à 140 °C par chauffage à la vapeur ou électrique, suivi d'un refroidissement rapide à l'eau). Le surmoulage par injection assistée par gaz réduit les retassures sur les nervures épaisses tout en diminuant la force de fermeture. Pour les assemblages multi-matériaux, le surmoulage rotatif 2K avec synchronisation des canaux chauds garantit une résistance d'adhérence supérieure à 15 MPa sans marques d'injection visibles.
2.3 Composants électriques et connecteurs
Pièces typiques : Boîtiers de connecteurs haute tension, supports de montage de capteurs, clips de faisceau de câbles, barrières d'isolation diélectrique.
Défis d'ingénierie : Tolérances géométriques strictes (±0.02 mm pour l'alignement des bornes), résistance d'isolation CTI > 400 V et prévention des fissures de contrainte lors du surmoulage des bornes métalliques.
Tendances en matière de matériaux : Les polymères à cristaux liquides (LCP) et le PPS permettent une absorption d'humidité ultra-faible et un retrait post-moulage minimal (<0.15 %). Les systèmes ignifuges phosphore/azote sans halogène remplacent les procédés chimiques à base de Sb₂O₃.
Exécution du processus : Le positionnement précis des dispositifs et le placement servo-commandé des inserts sont indispensables. La mise sous vide du moule (-0.8 bar) élimine les bulles d'air autour des géométries complexes des terminaux. Le point d'injection est positionné stratégiquement à distance des nervures d'étanchéité afin de prévenir les microfissures dues aux hésitations d'écoulement.
Pourquoi l'outillage rapide est le choix stratégique pour le développement des véhicules à énergies nouvelles
L'outillage rapide est souvent perçu à tort comme un substitut temporaire aux prototypes. Dans le développement moderne des véhicules à énergies nouvelles (VEN), il constitue un outil de transition stratégique qui réduit les risques liés aux investissements dans l'outillage traditionnel tout en accélérant la validation physique.
Comparaison métallurgique et économique
| Paramètre | Outillage rapide Al-7075 | Acier pré-trempé (P20/NAK80) | Acier trempé de production (H13/S136) |
|---|---|---|---|
| Délai d'usinage | 2 à 4 semaines | 8 à 10 semaines | 12-16+ semaines |
| Conductivité thermique | ~130-150 W/mK | ~30 W/mK | ~28 W/mK |
| Durée de vie typique d'un shot | 10,000 à 50,000 cycles | 50,000 à 150,000 cycles | 250,000 XNUMX+ cycles |
| Flexibilité de changement de conception | Haute qualité (réusinage CNC, soudage TIG) | Modéré (soudure et repolissage) | Faible (reprise coûteuse par électroérosion et traitement thermique) |
| Coût initial de l'outillage | Ligne de base (1.0×) | ~1.3-1.5× | ~1.8-2.2× |
Le délai de livraison de 2 à 4 semaines s'aligne parfaitement avec les étapes de validation de conception et de validation de procédé, permettant aux équipes d'ingénierie de recueillir des données physiques (performances thermiques, ajustement d'assemblage, blindage EMI) avant de finaliser les spécifications opératoires standard. Sur le plan financier, l'investissement initial dans les moules diminue de 30 à 50 %, préservant ainsi des capitaux pour les tests de composants en parallèle ou la validation logicielle. Du point de vue de la gestion des risques, les moules rapides permettent de valider les taux de retrait réels du matériau, l'efficacité du refroidissement et les exigences en matière de force de serrage ; des données qui évitent des retouches coûteuses lors de la trempe finale H13. Pour les volumes d'outillage intermédiaires (500 à 10 000 unités), l'aluminium 7075 offre une stabilité dimensionnelle de qualité production et la flexibilité nécessaire pour absorber les modifications en cours de fabrication par soudage localisé ou réusinage des éléments.
Innovations matérielles pour des matériaux légers et performants
Pour atteindre le poids cible sans compromettre la sécurité en cas de collision ni le confort acoustique et vibratoire, il est nécessaire d'utiliser des formulations polymères avancées associées à des fenêtres de traitement optimisées.
Thermoplastiques renforcés par des fibres de verre longues (LGF)
Le remplacement des supports en acier embouti par 30 à 40 % de LGF-PPA ou de LGF-PPS permet une réduction de poids de 20 à 30 % au niveau de la pièce, tout en maintenant des modules de flexion supérieurs à 5.0 GPa. Règle de conception essentielle : le positionnement des grilles doit être aligné avec les principaux chemins de charge afin de contrôler l’orientation des fibres.Moussage microcellulaire (MuCell ?)
Le moussage physique à l'azote ou au CO2 réduit la densité de 10 à 15 % tout en abaissant la viscosité d'injection. Ceci diminue la force de serrage nécessaire d'environ 25 % et élimine quasiment les retassures aux transitions des sections épaisses. Le gauchissement est limité grâce à une répartition uniforme de la pression dans les alvéoles lors du remplissage.Systèmes d'ingénierie ignifuges
La conformité des boîtiers de batteries aux normes GB 38031 et UN 38.3 exige des matériaux résistants à l'emballement thermique (800-1000 °C pendant 5 min sans propagation d'inflammation). Les matériaux ignifugés modernes sans halogène atteignent la norme UL94 5VA à 1.5 mm tout en conservant une résistance à la déformation sous charge supérieure à 120 °C et une haute résistance au cheminement (CTI 600 V).PCR et résines durables
Les exigences ESG des constructeurs automobiles imposent l'intégration de 15 à 25 % de matériaux recyclés post-consommation (PCR) dans les garnitures intérieures et les composants non structuraux du soubassement. Des agents de compatibilisation avancés rétablissent la résistance aux chocs et l'homogénéité de l'indice de fluidité à chaud, garantissant ainsi la compatibilité avec les géométries de vis standard.
Guide de sélection des matériaux : Supports structurels → LGF-PPA/PPS ; Interfaces thermiques → PPS/LFP ; Intérieurs (classe B/C) → PC/ABS avec 20 % de PCR. (Remarque : Les performances réelles dépendent de la conception, de la géométrie des parois et des paramètres de mise en œuvre. Consultez les fiches techniques du fournisseur de résine pour la validation des qualités spécifiques.)
Directives critiques de conception pour la fabrication (DFM) pour le moulage par injection NEV
La validation physique commence dès la conception assistée par ordinateur (CAO). L'application de ces règles de conception pour la fabrication (DFM) réduit les cycles d'essais et d'erreurs et garantit que les moules rapides atteignent les objectifs dimensionnels dès le premier essai (T1).
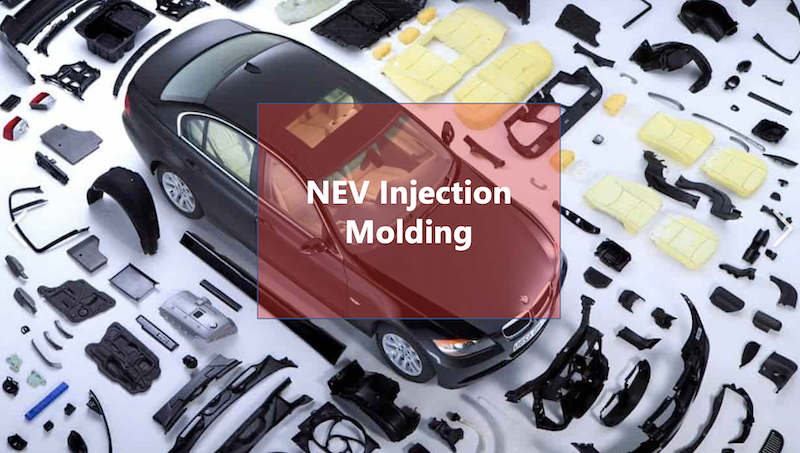
- Épaisseur de paroi uniforme : Maintenir une épaisseur nominale de 2.5 à 3.5 mm pour les boîtiers structuraux. Éviter les transitions présentant une différence d'épaisseur supérieure à 20 %. Utiliser des rayons de congé de 2 à 3 mm aux intersections nervures/parois afin de prévenir l'échauffement localisé par cisaillement et la rupture des fibres.
- Corrélation entre le tirage et la texture : Angle de dépouille minimal : ≥ 1.5° pour les surfaces texturées, ≥ 2.0° pour les surfaces polies/cavités profondes. La profondeur de texture (VDI 21 à 3400) nécessite un angle de dépouille supplémentaire de 1° par tranche de 0.02 mm de profondeur supplémentaire pour garantir une éjection propre.
- Stratégie de contrôle des pièces de grande taille : Évitez le soudage par injection en bordure des couvercles de batterie plats. Utilisez des systèmes à canaux chauds multivoies avec séquences d'ouverture en cascade pour équilibrer les fronts de fusion et repousser les lignes de soudure vers les brides non critiques ou les nervures cachées.
- Géométrie des nervures et des bossages : Épaisseur des nervures ≤ 60 % de l'épaisseur nominale de la paroi. Ajouter un retrait de 0.5 à 1.0 mm aux nervures. Noyaux creux d'une épaisseur minimale de 1.5 mm pour éviter le retrait. Positionner les broches d'éjection sur les parties épaisses ou sous les nervures structurelles.
- Correspondance du coefficient de dilatation thermique (CTE) des inserts et surmoulages : Lorsque vous surmoulage Lors du montage sur des inserts en laiton ou en aluminium, tenir compte des différences de dilatation thermique. Prévoir des contre-dépouilles mécaniques (moletage diamant ou rainures axiales de plus de 0.15 mm de profondeur) plutôt que de se fier uniquement au collage pour éviter le délaminage interfacial lors des cycles thermiques.
Chez TEAM Rapid, nous vous fournissons un rapport DFM complet dans les 24 heures suivant la soumission de votre fichier 3D. Ce rapport inclut les résultats de la simulation Moldflow, l'analyse des tolérances cumulées, les prévisions de retassures et de déformations, ainsi que des recommandations pour une fabrication optimisée en termes de coûts.
Application concrète : du prototype au lancement en petite série
Contexte client : Un fournisseur de premier plan de véhicules électriques (NEV) avait besoin de 1 2,000 supports de montage pour modules de batteries haute tension pour des essais routiers avant production. Les spécifications initiales du moule en acier prévoyaient un délai de 14 semaines et dépassaient le budget, tandis que l’emplacement des trous de fixation faisait encore l’objet de modifications ECR.
Solution technique : Nous avons opté pour un outillage rapide en aluminium 7075 avec canaux de refroidissement directs et intégré un cycle de recuit de détente après moulage (100 °C pendant 2 heures). Matériau : Mélange PC/ABS contenant 15 % de fibres de verre pour l’amortissement des vibrations et la stabilité dimensionnelle. Les paramètres de procédé ont été optimisés par la méthode des plans d’expériences (DoE) afin de limiter le gauchissement à ±0.3 mm/m.
Résultats quantifiés :
- Délai de mise en œuvre: 3 semaines entre la sortie de la modélisation 3D et l'approbation des premières pièces (réduction de 79 %)
- Coût : Investissement réduit de 42 % par rapport à la référence P20 traditionnelle
- Validation: Résiste aux cycles d'humidité de 85 °C/85 % HR, aux vibrations aléatoires de 15 G et à la chute de 2 mètres, conformément aux spécifications du client.
- Conformité : Contrôle complet de la documentation IATF 16949, permettant la soumission PPAP de niveau 3 sans déviation de processus.
Conclusion et prochaines étapes
Le développement des plateformes NEV est passé d'un modèle linéaire de « conception-gel-validation » à un flux de travail d'ingénierie simultanée où rapidité, flexibilité et allègement sont des priorités égales. L'outillage de transition, réalisé à l'aide de moules en aluminium ou en acier pré-trempé, n'est plus une solution temporaire ; il s'agit d'une méthode d'ingénierie validée qui prend en compte le comportement réel des matériaux, intègre les modifications de conception de dernière minute et préserve les capitaux jusqu'à la confirmation des volumes de production en série.
TEAM Rapid propose un processus intégré : retour d’information DFM sous 24 h → moules rapides usinés CNC → moulage par injection de précision → opérations secondaires et finition de surface. Nous nous alignons précisément sur les étapes de validation de conception et de performance pour garantir le respect des délais et du budget de votre programme.


 Contact