
2024 : Anodisation de l'aluminium, processus et détails à connaître
L'anodisation est une sorte de finition de surface destinée à protéger vos pièces métalliques personnalisées contre la corrosion, à résister aux rayures et à améliorer la qualité esthétique. Il s’agit de l’une des finitions de surface les plus durables disponibles pour les pièces métalliques. L'aluminium anodisé est largement utilisé dans de nombreuses industries différentes en 2024. Examinons aujourd'hui l'anodisation de l'aluminium, les processus et les détails qui aideront à montrer pourquoi l'anodisation est si populaire et si critique.
En architecture, l'anodisation de l'aluminium est utilisée pour accroître la stabilité et la résistance structurelles des toitures, des panneaux de façade, des cadres de fenêtres, etc. Dans l'industrie automobile, elle sert à protéger les pièces en aluminium exposées . Pour certains produits du quotidien, comme les lecteurs MP3 et les appareils photo, l'anodisation de l'aluminium permet d'augmenter la résistance des pièces moulées. Dans l'industrie agroalimentaire, les casseroles, poêles et autres ustensiles de cuisine bénéficient de l'anodisation de l'aluminium. Dans la production industrielle, l'aluminium anodisé est utilisé dans les équipements d'usine tels que les convoyeurs, les électrolyseurs, les condensateurs, les balances, etc.
Qu'est-ce que le processus d'anodisation ?
L'anodisation est un processus électrochimique qui convertit la surface du métal en une finition d'oxyde durable, résistante à la corrosion, décorative et anodique. L'anodisation augmente l'épaisseur de la couche d'oxyde naturelle à la surface du métal. Les pièces métalliques sont traitées à partir de l'électrode d'anode d'une cellule électrolytique, le processus est donc appelé anodisation. L'anodisation augmente la résistance à la corrosion et à l'usure. Il offre une meilleure adhérence pour les apprêts et les colles. Les films anodiques sont utilisés pour de nombreux effets. Par exemple, un effet cosmétique avec un revêtement poreux épais qui peut absorber le colorant, et un effet cosmétique avec un revêtement transparent qui ajoute des effets d'interférence des ondes lumineuses réfléchies. Les films anodiques sont couramment appliqués pour protéger les alliages d'aluminium. Des procédés d'anodisation existent pour le titane, le zinc, le magnésium, le niobium, le zirconium, l'hafnium et le tantale. L'anodisation modifie la texture microscopique de la surface et la structure cristalline du métal. Un revêtement épais est normalement poreux. Ainsi, un processus d'étanchéité est généralement nécessaire pour obtenir une résistance à la corrosion. La surface en aluminium anodisé est plus dure que l'aluminium mais a une résistance à l'usure faible à modérée qui peut être améliorée en augmentant l'épaisseur ou en appliquant des substances d'étanchéité. Les films anodiques sont plus résistants que la plupart des types de peinture et de placage métallique. Chez TEAM Rapid, vous pouvez utiliser notre aluminium anodisé pour améliorer la fonctionnalité et l'apparence des pièces métalliques. L'anodisation peut être effectuée sur une large gamme de matériaux. Aujourd'hui, on va parler d'aluminium anodisé. Voici ce que vous devez savoir sur l'anodisation de l'aluminium.
Qu'est-ce que l'anodisation de l'aluminium ?
L'anodisation de l'aluminium est un procédé de passivation électrochimique. La couche superficielle d'un substrat en aluminium est transformée en une couche d'oxyde d'aluminium. L'aluminium possède naturellement une couche d'oxyde, généralement irrégulière. Cette fine couche offre une protection insuffisante. Le contrôle de la charge électrique dans un bain électrolytique acide permet de créer une couche régulière et uniforme, ce qui améliore la durabilité, la résistance à l'usure et la résistance à la corrosion. De plus, la couche anodique peut être utilisée pour des traitements secondaires, notamment l'incorporation de matériaux fonctionnels tels que des colorants et des lubrifiants. De nombreux procédés et normes utilisent l'aluminium anodisé. Les plus courants sont utilisés dans les secteurs de la défense, de l'aérospatiale et de l'automobile. Aux États-Unis, la norme MIL-A-8625 est la spécification d'anodisation la plus fréquemment citée. Elle définit l'anodisation de l'aluminium comme suit : type I – anodisation à l'acide chromique, type II – anodisation à l'acide sulfurique et type III – anodisation dure à l'acide sulfurique.
Comment se déroule le processus d'anodisation de l'aluminium ?
Lors de la préparation de l'aluminium pour l'anodisation, assurez-vous que la surface est nettoyée et rincée. Et puis placez-le dans un bain d'une solution électrolytique comme l'acide sulfurique. Comment fonctionne le processus d'anodisation de l'aluminium ? Lorsque le processus est en cours, une charge électrique positive est envoyée à travers l'aluminium et une charge négative est appliquée aux plaques dans l'électrolyte. Comment l'électrolyte est une solution électriquement conductrice? Une charge électrique positive est appliquée à l'aluminium pour en faire une anode. Une charge négative est appliquée aux plaques qui sont en suspension dans l'électrolyte. L'électricité dans le circuit crée des ions positifs qui sont attirés par les plaques négatives. L'électricité dans le circuit crée des ions positifs qui sont attirés par les plaques négatives. Et les ions négatifs affluent vers l'anode positive.
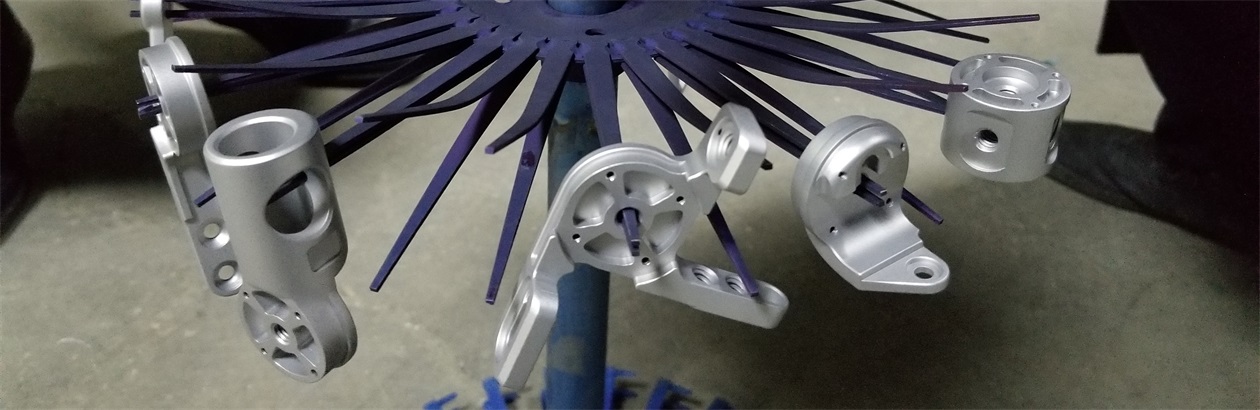
En résumé, le processus d'anodisation de l'aluminium se déroule généralement comme suit :
1, un bain de solution électrolytique est mis en place. Celle-ci sera ou ne sera pas rehaussée de colorants.
2, le métal comme l'aluminium est immergé dans la solution électrolytique.
3, lorsque le métal est immergé, un courant continu traverse la solution électrolytique pour libérer de l'oxygène et de l'hydrogène.
4, lorsque le processus se produit, l'oxygène réagit à la surface du métal. Il agit comme une anode lorsque l'hydrogène agit à sa surface comme une cathode. Cette réaction se produit sous la forme d'une accumulation d'oxyde d'aluminium.
Couches barrières en aluminium anodisé
La réaction électrochimique provoque la formation de pores à la surface de l'aluminium car les ions positifs en excès s'échappent. L'aluminium à la surface se combine avec les ions O2 chargés négativement pour créer de l'oxyde d'aluminium. C'est la couche barrière qui protège contre d'autres réactions chimiques. Les pores continueront à pénétrer plus profondément dans le substrat. Pour les revêtements non durs, la profondeur peut être supérieure à 10 microns. Lorsque ce niveau est fait, s'il n'est pas nécessaire d'ajouter de la couleur, le processus est arrêté et la surface peut être scellée par rinçage à l'eau. Vous obtiendrez le revêtement d'oxyde d'aluminium dur et naturel qui résiste aux attaques chimiques et aux rayures.
Anodisation dure
L'anodisation dure est aussi appelée type III. Cette méthode utilisait également de l'acide sulfurique. Il produit une couche anodisée plus épaisse. L'anodisation dure convient à la coloration. Il offre une meilleure protection contre la corrosion et une meilleure résistance à l'usure dans les environnements difficiles. L'anodisation à la main prend plus de temps et coûte plus cher. Il crée des résultats supérieurs.
L'aluminium a-t-il besoin d'une protection contre la corrosion ?
L'aluminium anodisé peut se détériorer en présence d'oxygène, bien que l'aluminium ne rouille pas. L'oxygène est réactif. Lorsque les pièces en aluminium sont exposées à l’atmosphère, une couche d’oxyde d’aluminium se forme sur la surface qui les protège de la corrosion. L’aluminium ne résiste pas seulement à l’eau et à l’air purs. Les pluies acides et l’eau salée peuvent exploiter les faiblesses des surfaces de l’aluminium anodisé.
Comment avoir une anodisation en aluminium de couleur ?
L'aluminium anodisé coloré est un besoin croissant en matière d'anodisation. Les pores gravés dans la surface sont idéaux pour introduire des teintes ou des pigments. Le pigment remplit les pores vides jusqu'à la surface. Les couleurs anodisées sont durables. La couleur ne peut pas être rayée de la surface car les couleurs sont profondes. Il ne peut être éliminé qu'en ponçant le support.
L'aluminium anodisé a un éclat métallique
Après avoir ajouté de la couleur à l'aluminium anodisé, celui-ci présente un aspect métallique caractéristique. Cela est dû à une gravure électrochimique uniforme ; une surface rugueuse est laissée. La surface est plus rugueuse et les couleurs sont plus durables lorsque les pores sont plus profonds. La lumière frappant les parties superficielles interagit avec le colorant et en partie avec le métal non coloré.
D'autres matériaux peuvent également être anodisés
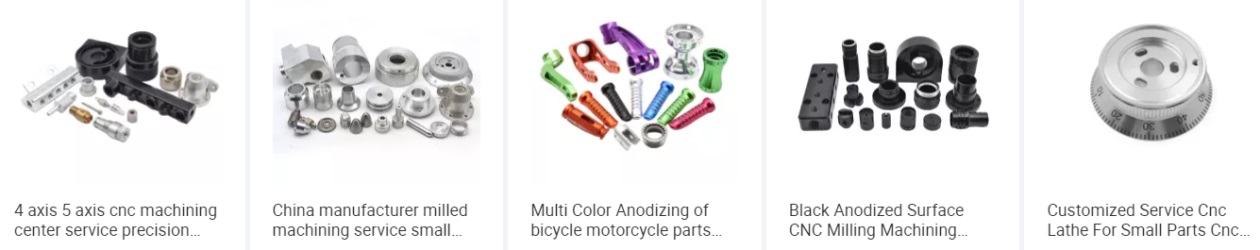
L'anodisation peut fonctionner avec d'autres matériaux comme le magnésium, le titane et les plastiques conducteurs. Le processus d'anodisation n'est pas cher. Il est fiable et durable. Le processus d'anodisation est largement utilisé dans les installations architecturales car il est beau et imperméable aux effets des intempéries.
Titane
Dans l’industrie de la bijouterie et d’autres produits décoratifs, l’anodisation de l’aluminium est largement utilisée pour améliorer les produits. Le titane anodisé est utilisé avec des alliances de plus en plus car il est dur et provoque une faible réponse allergique.
Tantale
Le tantale anodisé est utilisé pour fabriquer des condensateurs et des éléments décoratifs. Le tantale peut être manipulé ou anodisé pour présenter une large gamme de couleurs. En modifiant la tension et la température d'anodisation, l'épaisseur du film peut être contrôlée. Normalement, l'épaisseur du film de tantale anodisé est comprise entre 18 et 23 angströms par volt.
Niobium
Le niobium anodisé est utilisé à des fins décoratives. Le niobium anodisé est un élément des pièces de monnaie et des bijoux commémoratifs. Semblable au tantale, le niobium anodisé peut se présenter dans une large gamme de couleurs et d’épaisseurs de film.
Zinc
Services de zinc avec méthodes alternatives. Le zinc n'est pas souvent anodisé. Mais lorsqu'il est anodisé, le processus est introduit par l'Organisation internationale du zinc au plomb pour obtenir un zinc vert olive qui est dur et résistant à la corrosion.
Magnésium
Le magnésium est un matériau anodisé de base assez régulier. Les fabricants scellent le magnésium avec de l'huile, de la cire et d'autres matériaux similaires. Le magnésium anodisé est largement utilisé comme peinture d'apprêt.
Il est impossible d'anodiser toute la pièce ?
L'anodisation nécessite qu'une pièce soit immergée dans une série de bains chimiques. Les pièces doivent être suspendues pour éviter qu'elles ne tombent au fond du réservoir. Lorsque le dispositif de maintien touche les pièces, les produits chimiques d'anodisation ne fonctionneront pas correctement. Il est donc préférable de concevoir un emplacement sur la pièce pouvant servir à l'accrochage.
Quels sont les avantages de l'anodisation de l'aluminium ?
Le processus d’anodisation de l’aluminium est largement utilisé pour un large éventail d’applications. Par exemple, vous trouverez des pièces en aluminium anodisé dans les avions, les biens de consommation, les équipements sportifs, l’électronique, etc. Les pièces en aluminium anodisé sont durables et dures. Les pièces en aluminium anodisé étant résistantes à l’abrasion et à la corrosion, elles conviennent pour être placées dans des environnements difficiles. Il assure également l'isolation thermique des produits métalliques. Le procédé d'aluminium anodisé permet aux pièces métalliques de durer plus longtemps que les pièces brutes. Le revêtement est plus fin que les peintures et les poudres. Les pièces en aluminium anodisé ont une finition écologique, elles sont recyclables. Comparée à la peinture et au revêtement en poudre, la technique de post-traitement est abordable.
Conception de pièces anodisées
Lorsque vous souhaitez avoir une pièce en aluminium anodisée, vous devez penser à un certain nombre de facteurs liés à l'application. Par exemple, l'épaisseur, la dureté et la couleur du film souhaité. En fonction de ces facteurs, vous pouvez décider des détails, de la composition de la solution, de la concentration de l'électrolyte, de la température de la solution, de l'acidité et de la tension actuelle. Si vous souhaitez des films plus durs et plus épais, vous devez utiliser des solutions plus faibles associées à des tensions plus élevées et des températures plus basses. Si vous voulez des films plus réfléchis et plus doux, vous utiliserez une solution plus résistante couplée à des tensions plus faibles et des températures plus élevées.
Machines pour le processus anodisé
Pour anodiser les matériaux, les fabricants ont besoin d'un système différent. Chez TEAM Rapid, nous proposons à nos clients des kits d'anodisation, nous utilisons un équipement d'anodisation qui comprend des redresseurs d'anodisation et des contrôleurs de redresseur d'anodisation.
1, redresseurs d'anodisation
Les redresseurs d'anodisation convertissent le courant alternatif en DA. Ce courant continu est utilisé pour anodiser des pièces résistantes à la corrosion.
2, contrôleur de redresseur d'anodisation
Les contrôleurs de redresseur d'anodisation permettent la manipulation des opérations d'anodisation. Les contrôleurs de redresseur d’anodisation sont associés à la technologie CNC et à la programmation informatique. Avec ceux-ci, des pièces anodisées peuvent être créées avec des couches et des couleurs précises.
Processus similaires
Chez TEAM Rapid, nous utilisons l'anodisation à l'acide chromique (Type I), l'anodisation à l'acide sulfurique (Type II) et l'anodisation à couche dure à l'acide sulfurique (couche dure), ou anodisation dure (Type III) pour réaliser des projets en aluminium anodisé.
de type I
C'est le procédé d'anodisation le plus ancien et le plus utilisé. Au cours de ce processus, un métal réactif est associé à un processus électrolytique utilisant de l'acide chromique. L'anodisation est initiée en fixant une anode produisant de l'oxygène au métal qui est traité et immergé dans une solution électrolytique. La tension du courant est augmentée lorsque l'anode crée de l'oxygène et crée un film d'oxyde. Le type I est idéal pour l'anodisation. L'épaisseur de l'aluminium est réduite de seulement 0.02 à 0.04 mils, ce qui est inférieur aux taux de réduction possibles avec d'autres types. Le type I est nocif pour l'environnement.
Types II et III
Les types II et III utilisent une autre solution corrosive, une solution d'acide sulfurique. Cette solution est un acide formé à partir de dioxyde de soufre et est dense et huileuse. Les processus de type II et de type III sont similaires, mais la température de performance et la densité de courant sont différentes. L'anodisation par immersion brillante est un sous-type notable d'anodisation de type II.
Anodisation par immersion brillante
Si l’aluminium doit être avivé jusqu’à atteindre un niveau de lustre, ce processus est utilisé. L'anodisation par immersion brillante fonctionne mieux sur l'aluminium brut.
Type III
L'anodisation de l'aluminium de type III est réalisée à des températures plus basses et à une densité de courant électrique plus élevée. Cela augmente la croissance anodique et crée des surfaces plus dures. Les types I, II et III ne peuvent être appliqués que sur l’aluminium et les alliages d’aluminium. Si vous avez besoin d'anodiser des métaux autres que l'aluminium, un revêtement de conversion au chromate, une anodisation transparente, une anodisation couleur, une anodisation noire, une anodisation en titane et d'autres processus d'anodisation personnalisés peuvent être utilisés chez TEAM Rapid.
Revêtement de conversation au chromate
Le cabotage de conversion de chromate est différent de l'anodisation. Il permet à la conductivité électrique de l'aluminium de rester intacte au lieu de se neutraliser.
Le revêtement de conversion au chromate utilise du chrome hexavalent ou du chrome non hexavalent.
Pour éviter les problèmes liés à cette catégorisation, de nombreux fabricants utilisent du chrome non hexavalent, un matériau de revêtement alternatif respectueux de l'environnement qui répond aux exigences de la restriction des substances dangereuses et des directives de recyclage des véhicules en fin de vie de l'Union européenne.
Anodisation claire
L'anodisation claire est le type courant de revêtement anodisé. Au cours de ce processus, de l'acide sulfurique et du joint d'eau chaude sont finalement utilisés. L'anodisation transparente est souvent utilisée pour les applications automobiles.
Anodisation de couleur
L'anodisation couleur est utilisée dans des applications esthétiques. Ce processus est généralement utilisé après l'anodisation et le scellement initiaux d'une pièce. Des sels métalliques ou des colorants organiques sont utilisés pour obtenir des couleurs jaunes, blanches et noires.
Anodisation organique
L'anodisation organique est utilisée lorsque des acides organiques sont utilisés. Chez TEAM Rapid, nous utilisons ce processus avec beaucoup de précautions car ces acides amèneront le courant à traiter l'aluminium avec une agression inhabituelle. Ce traitement provoquera des piqûres ou des cicatrices.
Service d'anodisation d'aluminium pour vos pièces métalliques personnalisées
L'équipe Rapid vous conseille sur une large gamme de services de finition, notamment l'anodisation de l'aluminium, la peinture et la sérigraphie, pour vos besoins en prototypage rapide et en production de petites séries. Nos ingénieurs vous aideront à trouver la solution de fabrication rapide la mieux adaptée à vos délais et à votre budget. Contactez -nous dès aujourd'hui !


 Contact