
Dissipateur thermique usiné CNC - Conception et fabrication
Les dissipateurs thermiques usinés CNC offrent des solutions de gestion thermique de haute précision. En effet, les profilés d'extrusion standard ne permettent pas de répondre aux exigences de conception complexes. Grâce à l'usinage, il est possible d'obtenir des tolérances serrées et des géométries sur mesure. Ce procédé utilise des techniques d'usinage à commande numérique pour transformer des blocs d'aluminium et de cuivre bruts en pièces de refroidissement optimisées.
Principes fondamentaux de la gestion thermique
Qu'est-ce qu'un dissipateur thermique ?
Un dissipateur thermique transfère l'énergie thermique des composants électroniques à l'air ambiant. Il repose sur trois mécanismes fondamentaux. Il est essentiel de comprendre ces principes pour concevoir des solutions de refroidissement efficaces.
Conduction
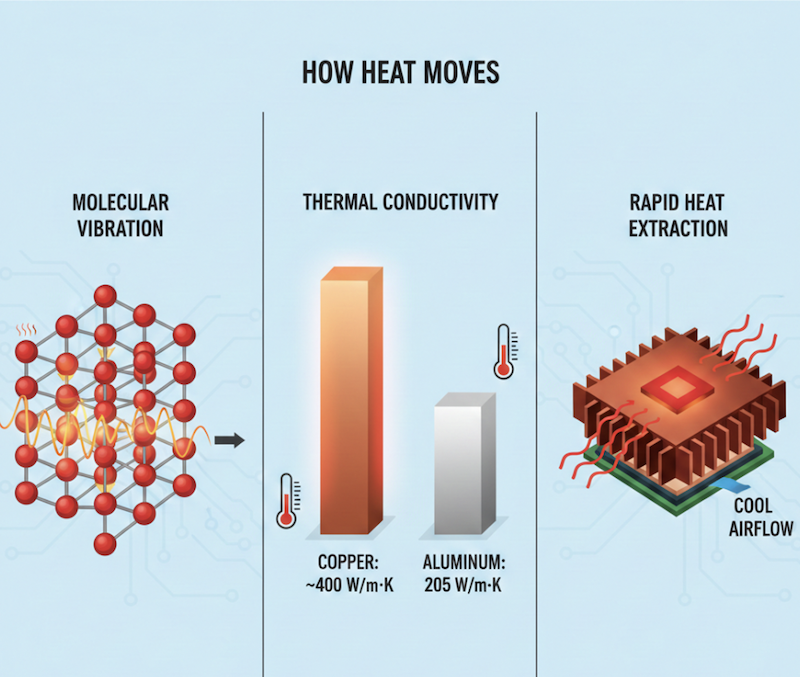
Tout d'abord, la chaleur se propage dans les matériaux solides par vibration moléculaire. Ensuite, le cuivre conduit la chaleur à environ 400 W/mK, tandis que l'aluminium conduit à 205 W/mK. Vous remarquerez que les dissipateurs thermiques en cuivre sont efficaces pour une extraction rapide de la chaleur, ce qui est particulièrement utile pour les sources de chaleur concentrées.
Convection
Le mouvement de l'air sur les ailettes évacue la chaleur du dissipateur. La convection naturelle repose sur la poussée thermique. La convection forcée, quant à elle, utilise des ventilateurs pour augmenter la vitesse du flux d'air. Il est conseillé d'aligner les ailettes parallèlement à la direction du flux d'air pour optimiser l'efficacité.
Radiation
Les ondes électromagnétiques transportent l'énergie thermique sans contact direct. De même, les surfaces anodisées noires émettent un rayonnement thermique plus important que l'aluminium nu. Ceci améliore souvent le refroidissement dans les espaces clos, limitant ainsi la convection dans ces environnements.
Résistance thermique et indicateurs de performance
La résistance thermique mesure l'efficacité du transfert de chaleur entre la jonction et l'environnement. Plus la valeur est faible, meilleures sont les performances. La résistance totale se calcule en additionnant les résistances des composants, de l'interface et du dissipateur thermique. Généralement, un dissipateur thermique pour PC atteint une résistance de 0.2 à 0.5 °C/W. Ces valeurs peuvent être vérifiées par des tests.
Applications des dissipateurs thermiques et défis liés au refroidissement
Les composants électroniques génèrent davantage de chaleur à mesure que leur densité de puissance augmente. Par exemple, les dissipateurs thermiques des ordinateurs portables gèrent des processeurs de 45 à 65 W dans des boîtiers compacts. Les dissipateurs thermiques sur mesure des cartes graphiques doivent supporter des charges de 250 à 350 W. L'électronique de puissance industrielle exige des conceptions robustes capables de maintenir leurs performances entre -40 °C et 125 °C. En l'absence de telles exigences, les conceptions standard seraient défaillantes dans de telles conditions.
Considérations de conception pour les dissipateurs thermiques usinés CNC
Sélection des matériaux et propriétés thermiques
Dissipateur thermique en aluminium contre dissipateur thermique en cuivre
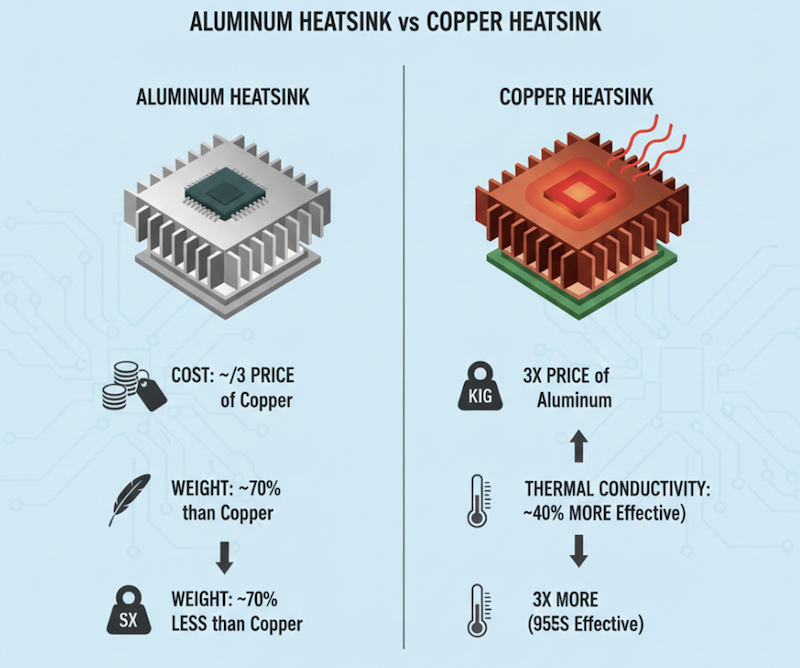
Le débat entre dissipateurs thermiques en aluminium et en cuivre porte sur la conductivité, le poids et le coût. L'aluminium coûte trois fois moins cher et pèse 70 % de moins. Cependant, les comparaisons entre dissipateurs thermiques en cuivre et en aluminium montrent que le cuivre conduit la chaleur 95 % plus efficacement. Il est impossible de déterminer le matériau le plus adapté à votre application sans analyser les besoins thermiques.
Alliages d'aluminium 6061, 6063
L'aluminium 6063 offre une excellente usinabilité et une conductivité thermique de 201 W/mK. Cet alliage peut être anodisé pour obtenir différentes couleurs et une meilleure résistance à la corrosion. L'aluminium 6061 offre une résistance mécanique supérieure, ce qui se traduit par de meilleures propriétés structurelles pour les applications où le dissipateur thermique est intégré à des supports de montage.
Premièrement, il faut tenir compte du poids nettement inférieur des dissipateurs thermiques en aluminium. Deuxièmement, il convient d'évaluer la facilité de fabrication des géométries d'ailettes complexes. Troisièmement, il faut prendre en compte la faible conductivité thermique de l'aluminium lors du dimensionnement des réseaux d'ailettes.
Copper
Les dissipateurs thermiques en cuivre transfèrent la chaleur 95 % plus rapidement que ceux en aluminium, mais nécessitent un outillage spécifique. Il vous faudra des outils de coupe plus affûtés et des vitesses d'avance plus lentes pour éviter l'écrouissage. Certes, le coût augmente, mais les performances s'améliorent considérablement.
En revanche, la conductivité supérieure du cuivre permet des conceptions compactes. La meilleure façon d'y parvenir est de réduire la hauteur des ailettes tout en maintenant les performances thermiques, comme c'est le cas pour les composants utilisés dans les télécommunications ou l'électronique aérospatiale.
Options de matériaux hybrides
Vous pouvez combiner des bases en cuivre avec des ailettes en aluminium pour optimiser l'absorption et la dissipation de la chaleur. La base en cuivre évacue rapidement la chaleur des pièces, tandis que les ailettes en aluminium offrent une grande surface d'échange thermique. Veillez simplement à minimiser la résistance de contact entre les métaux différents.
Géométrie et conception des ailerons
Directives relatives à la hauteur, à l'épaisseur et à l'espacement des ailettes pour les machines CNC
Pour éviter les vibrations, il est recommandé de concevoir des ailettes en aluminium d'une épaisseur minimale de 1.0 mm. Le rapport hauteur/épaisseur doit rester inférieur à 10:1. La convection naturelle nécessite un espacement de 3 à 5 mm. La ventilation forcée autorise un espacement de 1.5 à 2.5 mm. Dans le cas de réseaux d'ailettes denses, un espacement plus faible est compatible avec le refroidissement actif.
Configurations d'ailettes : à broche, droites ou complexes
Les ailettes planes sont optimales dans les environnements à flux d'air directionnel. Les ailettes à picots permettent un refroidissement multidirectionnel pour les flux d'air irréguliers. L'usinage CNC permet de réaliser des ailettes décalées, des surfaces interrompues et des géométries optimisées. On pourrait penser qu'une telle complexité serait impossible à atteindre avec les profilés d'extrusion des dissipateurs thermiques.
Orientation du flux d'air
Les dissipateurs thermiques à convection naturelle nécessitent une orientation verticale avec une ouverture sur le dessus et le dessous. Un espacement plus important des ailettes est nécessaire pour éviter d'obstruer le flux d'air. Les dissipateurs à ventilation forcée permettent un montage horizontal et un espacement plus faible des ailettes. On bénéficie ainsi d'une plus grande flexibilité de conception pour le refroidissement actif.
Caractéristiques mécaniques et d'intégration
Trous de fixation et fixations
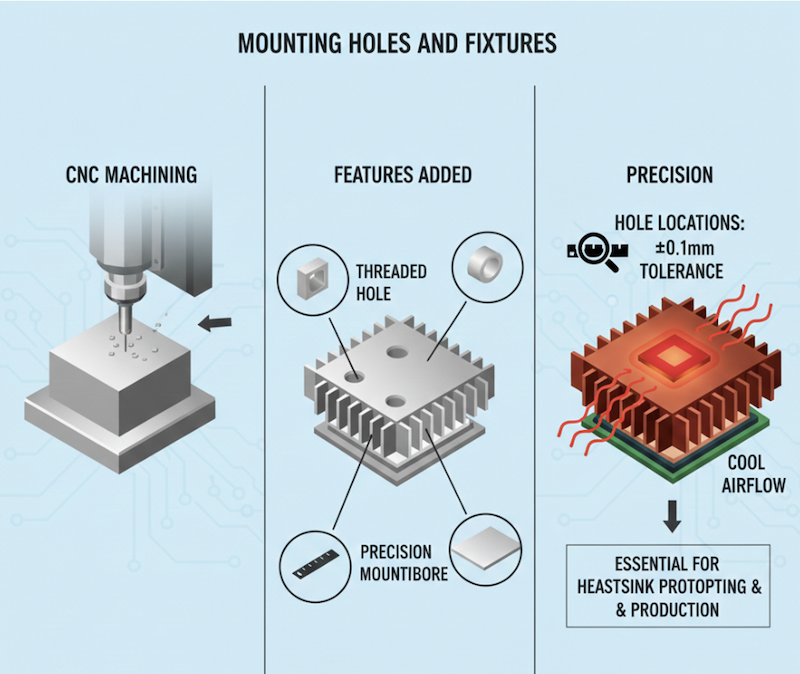
L'usinage CNC permet de réaliser des trous taraudés, des lamages et des surfaces de montage de précision en une seule opération. Il est recommandé de spécifier l'emplacement des trous avec une tolérance de ±0.1 mm. Notez que cette précision est indispensable pour le prototypage et la production de dissipateurs thermiques.
Encoches et poches pour interfaces
Il est possible d'usiner des cavités pour les pads thermiques, les pâtes thermiques ou les saillies de pièces. Veillez à conserver une épaisseur de base minimale de 2 à 3 mm. Cette approche est préférable car il est essentiel d'éviter la création de points faibles susceptibles de céder sous l'effet des contraintes thermiques.
Intégration avec le boîtier ou les pièces
L'usinage CNC multiaxes permet de réaliser des dissipateurs thermiques avec clips, entretoises ou dispositifs d'alignement intégrés. Cela réduit le nombre de pièces et le temps d'assemblage. Il est préférable d'intégrer ces fonctionnalités plutôt que d'ajouter des fixations séparées. Les applications automobiles et industrielles en tirent le plus grand bénéfice.
Conception pour la fabricabilité (DFM) dans le contexte CNC
Il est généralement conseillé d'éviter les cavités profondes et les rainures étroites qui nécessitent de longues rallonges d'outils. Utilisez des outils de taille standard pour limiter les coûts d'outillage sur mesure. Prévoyez un angle de dépouille de 2 à 3° pour les ailettes hautes afin de faciliter l'usinage.
Ensuite, regroupez les opérations pour réduire les changements d'outils. En regroupant les opérations similaires, vous pouvez diminuer le temps d'usinage. Ainsi, outre les économies réalisées, vous obtenez un délai de production plus court.
Usinage CNC pour la fabrication de dissipateurs thermiques
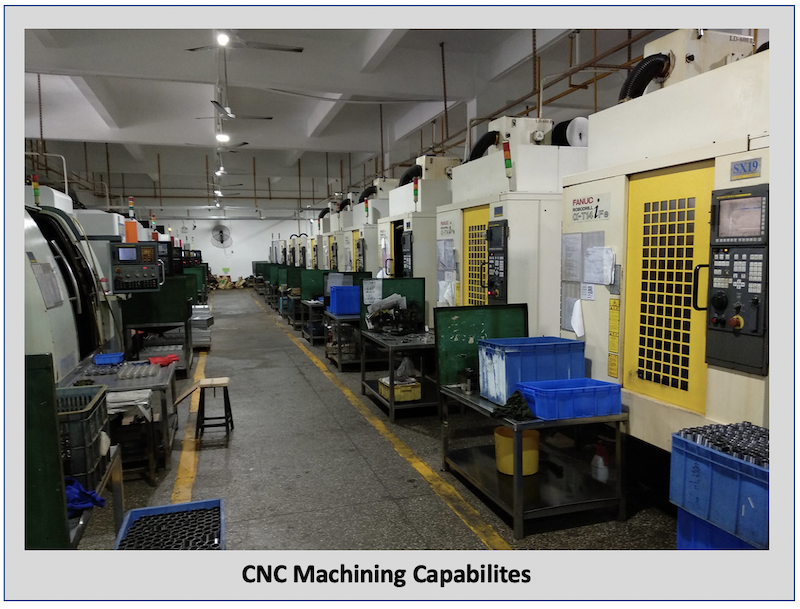
Aperçu des processus d'usinage CNC
Fraisage CNC
Les outils de coupe rotatifs enlèvent de la matière pour créer des ailettes, des cavités et des points de fixation. Les fraiseuses trois axes permettent de réaliser la plupart des dissipateurs thermiques en aluminium. À quelle fréquence rencontre-t-on des conceptions nécessitant une capacité cinq axes ? Plus fréquemment dans l’aérospatiale que dans l’électronique grand public.
Tournage CNC
L'usinage sur tour permet de produire des dissipateurs thermiques cylindriques et des réseaux d'ailettes cylindriques. L'utilisation d'outils motorisés permet ensuite d'effectuer des perçages transversaux et des fraisages. Ceci réduit le temps de production et améliore la précision.
Usinage multi-axes pour géométries complexes
Les systèmes CNC à quatre et cinq axes usinent les contre-dépouilles, les ailettes inclinées et les surfaces courbes en une seule opération. Vous obtiendrez un meilleur contrôle des tolérances en éliminant le repositionnement des pièces. Ceci s'avère essentiel pour le développement de prototypes de dissipateurs thermiques. De plus, vous bénéficierez de cycles d'itération plus rapides.
Flux de travail d'usinage CNC
Préparation des fichiers CAO/FAO
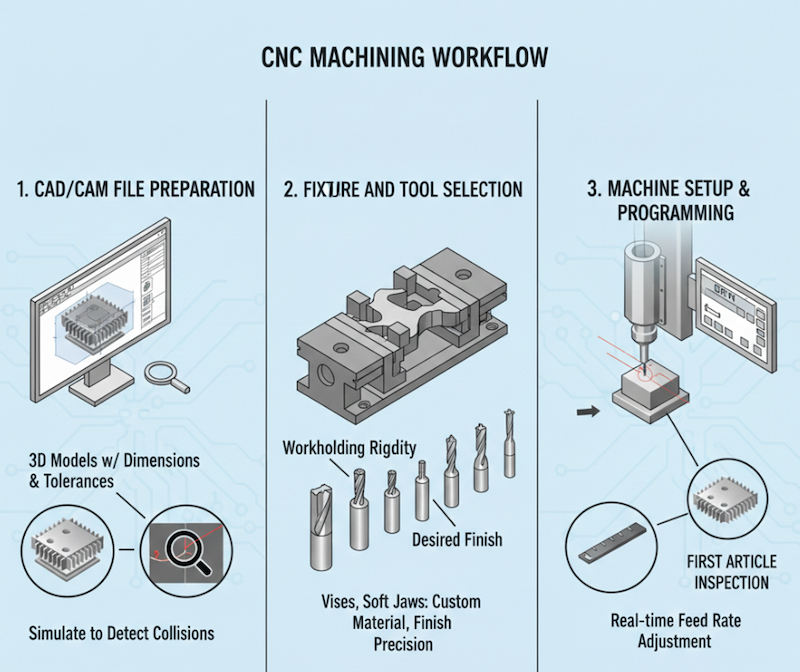
Pour commencer, créez des modèles 3D avec un dimensionnement précis des éléments et des indications de tolérance. Le logiciel de FAO génère des trajectoires d'outils optimisées. Il est conseillé de simuler les opérations d'usinage afin de détecter les collisions. Une simulation préalable adéquate permet d'éviter des erreurs coûteuses.
Sélection des dispositifs et des outils
Le bridage doit concilier accessibilité et rigidité. Il vous faudra choisir des étaux, des mors doux ou des montages sur mesure en fonction de la géométrie de la pièce. Le choix de l'outil dépend de la dureté du matériau, de la finition souhaitée et de la précision requise. Dès le départ, le choix d'un montage approprié est déterminant pour la réussite de l'opération.
Configuration et programmation de la machine
Il convient d'établir des systèmes de coordonnées de travail à l'aide de palpeurs ou de détecteurs de bords. La vérification du programme comprend des essais à blanc et le contrôle du premier article. Les commandes numériques modernes permettent un réglage en temps réel de la vitesse d'avance. Auparavant, les opérateurs devaient arrêter les machines pour effectuer ces réglages.
Usinage des pièces et contrôles de qualité
Le contrôle en cours de production permet de détecter les erreurs dimensionnelles avant la fin des opérations. Vous pouvez utiliser des pieds à coulisse, des micromètres et des machines à mesurer tridimensionnelles. Les mesures de l'état de surface garantissent que les surfaces de contact thermique répondent aux spécifications. Ainsi, les problèmes sont détectés précocement.
Capacités et équipements typiques de l'industrie
Usinage 3 axes vs 4/5 axes pour les ailettes et les formes complexes
Les fraiseuses verticales standard à trois axes répondent à la plupart des besoins. L'usinage à quatre axes élimine le repositionnement manuel. Les systèmes à cinq axes permettent de réaliser des géométries complexes avec des angles composés. Voici la recommandation des experts : commencer par trois axes pour les prototypes, puis passer à une configuration supérieure pour la production.
Plages de tolérance et niveaux de précision
L'usinage CNC permet d'atteindre une précision de ±0.025 mm pour les caractéristiques générales et de ±0.01 mm pour les dimensions critiques. Ces tolérances sont garanties tout au long de la production. La planéité de surface atteint 0.005 mm. Ainsi, ces performances surpassent celles de l'extrusion.
Processus de fabrication des dissipateurs thermiques usinés CNC
Préparation des matières premières
La première étape consiste à utiliser de l'aluminium. Les dimensions des pièces en stock doivent permettre d'obtenir suffisamment de matière tout en minimisant les chutes. Il est indispensable de vérifier les certifications du matériau. De plus, il convient d'examiner attentivement la surface avant l'usinage.
Usinage d'ébauche
La deuxième étape consiste à ébaucher. Cette opération permet d'enlever rapidement la majeure partie de la matière à l'aide d'outils de grand diamètre. Il est conseillé de conserver une surépaisseur de 0.5 à 1.0 mm pour les passes de finition. Enfin, vérifiez les dimensions de la pièce après l'ébauche afin de vous assurer qu'il reste suffisamment de matière.
Usinage de caractéristiques
Après quelques passes d'ébauche, usinez les ailettes avec des fraises de plus petit diamètre et à des vitesses de broche plus élevées. Par exemple, le filetage par fraisage permet d'obtenir des filetages précis et sans bavures pour la fixation des éléments de fixation. Profitez-en pour ajouter des poches d'allègement et des fentes de ventilation. Enfin, vérifiez la précision des dimensions des ailettes.
Opérations de finition
Finition de surface
L'usinage final améliorera la qualité de surface et la précision dimensionnelle. Il convient d'utiliser des outils affûtés, des vitesses de coupe élevées et des profondeurs de passe réduites. Les surfaces de contact thermique requièrent des états de surface fins, inférieurs à 0.8 µm Ra. De plus, un meilleur état de surface réduit la résistance de contact.
Traitements de surface
L'anodisation noire offre une résistance à la corrosion et une émissivité thermique accrue. L'anodisation de type II permet d'obtenir une épaisseur de revêtement de 10 à 25 µm. L'anodisation dure de type III atteint une épaisseur de 50 à 100 µm. Des couleurs personnalisées sont disponibles pour différencier votre marque.
Le nickelage empêche l'oxydation des dissipateurs thermiques en cuivre. De plus, les revêtements de conversion au chromate offrent une résistance chimique aux environnements difficiles.
Ébavurage et nettoyage
Une fois le travail de sculpture sur métal terminé, il n'est pas tout à fait fini car la pièce présente souvent des arêtes vives. Il est impératif de les éliminer, sans quoi les pièces ne s'emboîteront pas correctement et il y aura même un risque de blessure lors de l'assemblage.
Commencez par secouer les pièces dans une machine vibrante afin de les préparer pour le contrôle final. Nous utilisons également le nettoyage par ultrasons pour éliminer les fluides de coupe huileux.
Applications et cas d'utilisation
Refroidissement de vos appareils et LED
Les alimentations électriques dissipent une grande quantité d'énergie dans un espace très réduit. On parle de 100 à 500 watts de chaleur. Pour y remédier, nous utilisons des machines CNC afin de fabriquer des ailettes et des supports de refroidissement spécifiques, le tout en une seule pièce. Pour les LED, la surface doit être parfaitement plane pour assurer un contact optimal avec le support de refroidissement.
Assurer le bon fonctionnement des réseaux et des moteurs
Les pylônes de réseau et les machines industrielles sont soumis à des conditions difficiles, car ils sont exposés à des températures extrêmes, qu'il fasse très chaud ou très froid. Lors de leur conception, il est indispensable d'ajouter des revêtements protecteurs et de veiller à ce qu'ils soient solidement fixés. Pour les moteurs à forte puissance, le cuivre est le matériau de choix, car il dissipe la chaleur plus rapidement que tout autre.
Voitures et avions
L'usinage CNC est idéal pour réaliser des conceptions étanches et des supports intégrés extrêmement résistants. Dans l'aéronautique, chaque gramme compte et la provenance du métal doit être connue avec précision. Grâce à sa précision et sa fiabilité, l'usinage CNC est utilisé depuis des années par les entreprises du secteur pour la fabrication de leurs pièces de refroidissement les plus critiques.
Tester vos idées
L'avantage principal de l'usinage CNC réside dans sa capacité à nous faciliter le démarrage d'un projet. Si vous souhaitez tester trois conceptions différentes pour déterminer laquelle offre le meilleur refroidissement, vous pouvez le faire rapidement. Plus besoin d'investir des sommes importantes dans des moules ou des outils coûteux à chaque modification, même minime. Une fois la conception optimale trouvée grâce à ces tests, vous pouvez décider de poursuivre avec l'usinage CNC ou d'opter pour une autre méthode de production en série.
Défis et meilleures pratiques
Usinage des ailettes en cuivre
Le cuivre s'écrouit rapidement lors des opérations de coupe. Il est recommandé d'utiliser des outils à angle de coupe positif et de maintenir un tranchant optimal. Réduire la vitesse de coupe prolonge la durée de vie des outils, mais augmente le temps de cycle. Pour une meilleure résistance à l'usure, il est conseillé d'utiliser des outils en carbure avec revêtements spéciaux.
Il vous faudra alors changer fréquemment d'outils pour maintenir la précision dimensionnelle. Vous pouvez surveiller les forces de coupe et les vibrations pour anticiper la défaillance des outils.
Concilier performance thermique et facilité de fabrication
Les conceptions thermiques optimales sont souvent confrontées à des contraintes de fabrication. Il est nécessaire de procéder par itérations successives entre simulation thermique et analyse DFM. L'ajout de petits rayons de courbure à la base des ailettes améliore l'usinabilité. Cette modification n'affecte pas significativement le transfert de chaleur. Il convient de privilégier les caractéristiques qui apportent des gains de performance mesurables.
Stratégies d'optimisation des coûts
Vous pouvez réduire le temps d'usinage en utilisant des outils plus grands pour les éléments non critiques. Optimisez les montages pour minimiser les manipulations. Les schémas de montage standardisés éliminent le besoin d'outillage spécifique. De plus, vous améliorerez le rendement en optimisant les dimensions des ébauches et en imbriquant plusieurs pièces.
Conception itérative, simulation et prototypage
Utilisez la dynamique des fluides numérique pour prédire les performances thermiques avant la découpe du métal. Commencez par un prototype aux géométries simplifiées, puis complexifiez-le progressivement en fonction des résultats des tests. Mesurez la résistance thermique réelle et comparez-la aux prédictions. Cela vous évitera des erreurs coûteuses lors de la fabrication du dissipateur thermique.
Conclusion
Les dissipateurs thermiques usinés CNC offrent une flexibilité de conception inégalée. Ils garantissent une précision optimale pour les applications de gestion thermique les plus exigeantes. Vous pouvez ainsi créer des géométries sur mesure, intégrer des éléments mécaniques et optimiser les performances grâce au prototypage itératif. L'extrusion standard ne permet pas d'atteindre ces performances face aux défis thermiques complexes.
Contactez-Nous
Vous avez des questions ou souhaitez obtenir un devis pour votre dissipateur thermique usiné CNC sur mesure ? L’équipe d’experts de Team Rapid Manufacturing Co., Ltd est là pour vous aider ! Nous proposons des solutions d’usinage CNC de précision et de fabrication rapide, adaptées à vos besoins en matière de conception et de performance. Que vous ayez besoin de composants pour la gestion thermique, de tolérances serrées ou de géométries personnalisées, nous vous accompagnons de la conception à la livraison.
Courriel : sales@teamrapidtooling.com
Téléphone: + 86 760 8850 8730
Site Web: www.teamrapidtooling.com
Pourquoi nous contacter ?
- Devis rapides et précis et retours professionnels de DFM
- Des ingénieurs expérimentés sont prêts à vous accompagner dans votre projet.
- Service mondial et expédition vers les États-Unis, l'Europe et au-delà
How to Get Started
- Envoyez-nous vos fichiers CAO (STEP/IGES/STL) avec les exigences de quantité, de matériau et de finition.
- Veuillez nous indiquer votre délai de livraison prévu et l'application souhaitée.
- Nous vous répondrons avec un devis et des suggestions techniques, généralement sous 24 heures.
Donnons vie à votre prochain projet de dissipateur thermique ! Contactez-nous dès aujourd’hui !


 Contact