
Coûts cachés du moulage par injection : le guide complet pour les ingénieurs et les acheteurs
Lorsqu'on s'approvisionne en pièces plastiques, la tentation est grande de confier un projet au fournisseur proposant le devis initial le plus bas. Pourtant, les professionnels des achats et les ingénieurs mécaniciens expérimentés savent bien que le devis le plus bas est rarement synonyme de coût total minimal. En réalité, le « prix de la pièce » indiqué sur un devis ne représente que la partie émergée de l'iceberg en matière de moulage par injection plastique . L'impact financier réel d'un projet englobe son coût total, incluant les modifications d'outillage, les pertes de matériaux, le contrôle qualité, la logistique, et même le coût d'opportunité lié au retard de mise sur le marché. Si l'on néglige ces coûts cachés, un projet apparemment bon marché peut rapidement épuiser votre budget.
Ce guide complet s'adresse aux ingénieurs mécaniciens, aux concepteurs de produits et aux acheteurs qui souhaitent comprendre la véritable rentabilité du moulage par injection. En identifiant ces coûts cachés dès le début, vous pouvez optimiser votre conception pour la fabrication (DFM), négocier de meilleurs contrats et, en fin de compte, préserver vos résultats financiers.
Coûts cachés du moulage par injection
Modifications d'outillage : un coût que personne ne prévoit
Le moule d'injection/ l'outillage rapide représente l'investissement initial le plus important de votre projet. Si les coûts initiaux d'outillage sont généralement clairement indiqués, c'est souvent le coût des modifications apportées à cet outillage qui fait dérailler les budgets.
Raisons courantes pour lesquelles les moules nécessitent une retouche
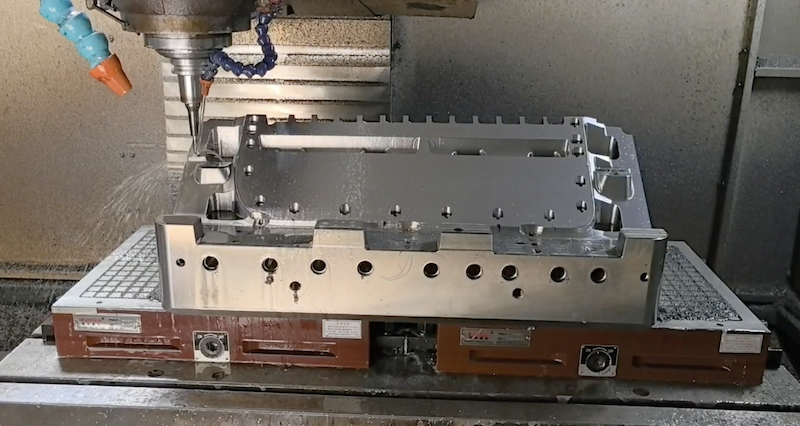
- Modifications de conception tardives : Modifier la conception d'une pièce après la découpe de l'acier du moule nécessite un usinage par électroérosion (EDM) ou un soudage coûteux, ce qui fragilise le moule et rallonge le délai de plusieurs semaines.
- Angles de tirage incorrects : Des angles de dépouille insuffisants entraînent l'adhérence des pièces au moule, ce qui nécessite un polissage coûteux ou une refonte du noyau et de la cavité.
- Problèmes de sous-découpe : Les contre-dépouilles non résolues nécessitent des composants de moule complexes et mobiles, tels que des glissières et des élévateurs, ce qui augmente considérablement les coûts d'outillage et les besoins de maintenance.
- Erreurs de calcul du retrait du matériau : Les différentes résines se rétractent à des vitesses différentes. Si le moule est conçu pour de l'ABS mais que vous passez ensuite au polycarbonate, les dimensions de la pièce seront incorrectes, ce qui nécessitera un nouvel usinage du moule.
Comment éviter des révisions coûteuses d'outillage
La règle d'or du moulage par injection est la suivante : mesurer deux fois, couper une seule. Investissez massivement dans la phase de conception pour la fabrication ( DFM ). Utilisez un logiciel d'analyse d'écoulement du moule pour prévoir les problèmes de retrait, de déformation et de remplissage avant même l'usinage de la première pièce d'acier.
Des choix de conception qui augmentent discrètement les coûts de production
Une pièce peut sembler parfaite en CAO, mais son surdimensionnement peut discrètement faire grimper le coût unitaire lors de la production en série.
Les causes des coûts de production élevés
- Tolérances trop serrées : Maintenir une tolérance de ±0.01 mm alors que ±0.1 mm est fonctionnellement acceptable nécessite des temps de cycle plus longs, un acier à moule de qualité supérieure et une inspection manuelle rigoureuse, ce qui augmente le prix unitaire.
- Exigences cosmétiques inutiles : Exiger une finition SPI de classe A sur un composant interne non visible ajoute des heures de polissage manuel du moule et augmente le taux de rejet pour des défauts esthétiques mineurs.
- Géométries complexes nécessitant des actions latérales : Chaque coulisseau ou élévateur ajouté à un moule augmente le temps de cycle (car le moule doit s'ouvrir davantage et attendre que les actions se résorbent) et accroît le risque de panne mécanique.
- Épaisseur de paroi mince et irrégulière : Cela provoque des retassures, des déformations et des injections incomplètes, entraînant des taux de rebut élevés et la nécessité de canaux de refroidissement complexes.
Stratégies DFM pour réduire les coûts
Simplifiez la géométrie. Conservez une épaisseur de paroi uniforme, utilisez des congés et des rayons généreux, et n'imposez des finitions SPI standard qu'en cas d'absolue nécessité. Concevoir en tenant compte du processus de fabrication, et non uniquement de l'utilisation finale, est la méthode la plus efficace pour réduire le coût unitaire des pièces.
Le coût caché du choix des matériaux
Choisir la marque de matériau la plus réputée ou la plus prestigieuse n'est pas toujours le choix le plus économique. Le coût des matériaux représente généralement entre 30 % et 50 % du prix unitaire, ce qui fait du choix de la résine une décision financière cruciale.
Résines techniques vs. plastiques courants
Les résines techniques (comme le PEEK, le PPS ou l'Ultem) offrent des propriétés thermiques et mécaniques exceptionnelles, mais peuvent coûter de 10 à 50 fois plus cher que les plastiques courants (comme le PP, le PE ou l'ABS). Surdimensionner les propriétés des matériaux est une source fréquente de dépassements budgétaires.
Volatilité de la chaîne d'approvisionnement et gaspillage de matériaux
Les perturbations des chaînes d'approvisionnement mondiales peuvent entraîner des flambées de prix soudaines ou des retards de livraison pour certaines résines. De plus, une mauvaise conception des canaux d'injection (point d'entrée du plastique dans le moule) peut créer des canaux de coulée et des buses de grande taille. Si vous utilisez une résine technique coûteuse et que votre moule génère 40 % de déchets dans le système de canaux d'injection, vous gaspillez littéralement votre argent.
Questions à se poser avant de finaliser une résine
- Quelles sont les exigences mécaniques et thermiques minimales absolues ?
- Existe-t-il une alternative plus économique ou une variante renforcée de fibres de verre d'une résine moins chère qui réponde aux spécifications ?
- Est-il possible de concevoir le moule comme un système à canaux chauds afin d'éliminer le gaspillage de matériau ?
Frais d'entretien et de cycle de vie des moisissures
La propriété d'un moule s'étend bien au-delà de sa fabrication initiale. Un moule d'injection est une machine comportant des pièces mobiles soumises à des températures, des pressions et des frottements extrêmes.
Maintenance préventive et problèmes d'usure
Les moules nécessitent un nettoyage, une lubrification et un remplacement réguliers des pièces d'usure telles que les éjecteurs et les joints toriques. En production de masse (millions de cycles), les matériaux abrasifs comme le nylon chargé de fibres de verre usent l'acier du moule, modifiant ainsi les dimensions des pièces au fil du temps.
Coûts de réparation et durée de vie prévue des moisissures
Lors du choix d'un moule, vous devez faire correspondre la classe SPI (Society of Plastics Industry) du moule à votre volume de production.
- Classe 101 (plus d'un million de cycles) : Fabriqué en acier trempé de haute qualité. Coût initial élevé, faibles coûts d'entretien par pièce.
- Classe 105 (<500 cycles) : Fabriqué en aluminium ou en acier doux. Faible coût initial, mais se dégradera rapidement en cas de production de masse.
Commander un moule bon marché et de mauvaise qualité pour un projet à grand volume entraînera des coûts de réparation catastrophiques et des temps d'arrêt imprévus lorsque le moule finira inévitablement par tomber en panne prématurément.
Les coûts de mise en place, d'échantillonnage et de validation sont souvent absents des devis.
Lorsqu'un fournisseur propose un « prix à la pièce », il omet souvent les processus de validation rigoureux nécessaires pour prouver que le moule et le processus fonctionnent réellement.
Comprendre les phases d'un procès
- Essais T0, T1 et T2 : T0 correspond au premier passage du moule sous presse pour vérifier son bon fonctionnement. T1 permet d'obtenir les premières pièces pour le contrôle dimensionnel. T2 est consacré à l'optimisation du processus. Chaque essai engendre un coût en temps machine, en matériaux et en main-d'œuvre d'ingénierie.
- Inspection du premier article (FAI) : Une vérification complète et documentée attestant que les premières pièces répondent à toutes les spécifications techniques.
- PPAP (Processus d'approbation des pièces de production) : Pour les secteurs de l'automobile, du médical ou de l'aérospatiale, le PPAP exige une documentation exhaustive, des études de capabilité (Cpk) et des plans de contrôle. Cela peut engendrer des coûts supplémentaires de plusieurs milliers de dollars et rallonger considérablement la durée d'un projet.
Demandez toujours à votre fournisseur de préciser exactement combien d'essais de moules sont inclus dans le devis d'outillage, et si la documentation FAI et PPAP est facturée séparément.
Emballage et opérations secondaires : le gouffre financier souvent négligé
Le moulage par injection produit rarement un produit fini, prêt à être expédié, dès sa sortie de la presse. Les opérations secondaires peuvent parfois coûter plus cher que le moulage lui-même.
Opérations secondaires courantes
- Assemblage et soudage par ultrasons : L'assemblage de plusieurs demi-moules nécessite des dispositifs de fixation, des machines secondaires et de la main-d'œuvre.
- Impression, tampographie et étiquetage : L'ajout de logos ou d'instructions nécessite des outils supplémentaires et des temps de préparation.
- Installation de l'insert : L'insertion d'inserts filetés métalliques dans des bossages en plastique augmente le temps de cycle et la main-d'œuvre.
- Emballage personnalisé: Les emballages blister, les calages sur mesure ou les sacs de protection contre les décharges électrostatiques (ESD) augmentent considérablement les coûts unitaires.
En interne ou externalisé
Lors de l'évaluation des devis, vérifiez si le fournisseur dispose de capacités internes pour les opérations secondaires. Externaliser ces étapes auprès d'un assembleur tiers engendre des coûts logistiques supplémentaires, des majorations de marge et des risques de non-conformité au contrôle qualité. Privilégiez un fabricant proposant une solution clé en main, capable de gérer le post-traitement en interne.
Le coût d'une mauvaise communication avec les fournisseurs
Dans le secteur manufacturier mondial, les problèmes de communication sont extrêmement coûteux. Un courriel mal interprété peut entraîner l'expédition de 10 000 pièces défectueuses par-delà les océans.
Les coûts cachés du désalignement
- Retards dus à des spécifications incomplètes : Si un dessin 2D ne comporte pas les indications GD&T (cotation géométrique et tolérancement) critiques, le fournisseur devra deviner, ce qui entraînera des inspections infructueuses et des reprises.
- Défis liés au fuseau horaire et à la langue : Un décalage horaire de 12 heures peut transformer une simple clarification de 5 minutes en un retard de 24 heures, ce qui s'accumule sur une période de 6 semaines pour la fabrication d'outils.
- Erreurs de contrôle des révisions : Si le fournisseur usine le moule sur la base de la révision A, mais que l'équipe d'ingénierie travaille sur la révision C sans processus formalisé de modification technique (ECO), l'outillage devra être mis au rebut.
La mise en place d'un processus de communication efficace, utilisant un logiciel PLM (Gestion du cycle de vie des produits) partagé, des protocoles ECO clairs et des chefs de projet bilingues dédiés, est essentielle pour préserver vos délais et votre budget.
Problèmes de qualité : le coût caché le plus élevé
La mauvaise qualité représente le coût caché par excellence. Les pertes financières liées à une pièce défectueuse augmentent de façon exponentielle à mesure qu'elle progresse dans la chaîne d'approvisionnement.
L'effet domino de la mauvaise qualité
- Mise au rebut et reprise : Les rebuts internes gaspillent des matériaux et du temps machine. La reprise des pièces (par exemple, l'ébavurage manuel) réduit les marges bénéficiaires.
- Incohérence dimensionnelle : Des pièces qui ne s'assemblent pas correctement sur la chaîne de montage peuvent paralyser toute votre usine de production.
- Retours clients et demandes de garantie : Si un défaut esthétique ou une faiblesse structurelle parvient au consommateur final, le coût des retours, des remplacements et des dommages à l'image de marque peut facilement dépasser le coût total du projet de moulage par injection.
Pourquoi une planification de qualité permet de réaliser des économies
La mise en œuvre d'une planification qualité rigoureuse, incluant l'inspection optique automatisée, les contrôles par machine à mesurer tridimensionnelle (MMT) et le contrôle statistique des processus (CSP), représente un investissement initial. Toutefois, elle permet d'éviter les pertes financières catastrophiques liées à l'expédition de pièces défectueuses.
Les coûts logistiques et de gestion des stocks que les acheteurs ignorent souvent
Le prix indiqué sur le devis est un prix départ usine (EXW) ou franco à bord (FOB). Il ne comprend pas les frais réels d'acheminement de la pièce jusqu'à votre entrepôt.
Calcul du coût total à l'arrivée
- Fluctuations du fret : Les tarifs du fret maritime peuvent augmenter de 300 % en période de pointe ou en cas de perturbations mondiales. Le fret aérien est plus rapide, mais peut anéantir votre marge bénéficiaire.
- Droits d'importation et frais de douane : Selon le pays d'origine et le code HTS (Système harmonisé de désignation et de codification des marchandises) de votre pièce en plastique, les droits de douane peuvent ajouter de 5 % à 25 % à votre coût unitaire.
- Stocks de sécurité et entreposage : Pour atténuer les longs délais de transit à l'étranger, les acheteurs doivent souvent constituer un stock de sécurité de 3 à 6 mois. Cela immobilise le fonds de roulement et engendre des frais d'entreposage.
Toujours calculer le coût total à l'arrivée (prix unitaire + fret + droits de douane + assurance + entreposage) lors de la comparaison de fournisseurs de moulage par injection nationaux et étrangers.
Le coût d'opportunité des délais de livraison plus longs
Le temps, c'est de l'argent. Dans des secteurs concurrentiels comme l'électronique grand public ou l'automobile, un lancement de produit retardé peut engendrer des millions de dollars de pertes de revenus.
Le véritable coût commercial de l'attente
Si un fournisseur propose un devis d'outillage 20 % moins cher mais met 14 semaines à livrer les échantillons T1 au lieu de 8 semaines, vous perdez 6 semaines de présence sur le marché.
Quand payer plus d'avance permet d'économiser de l'argent
Investir dans des services d'outillage rapide , grâce à l'usinage CNC haute vitesse , aux bases de moules standardisées et à une gestion de projet agile, peut vous faire gagner plusieurs semaines sur vos délais. Le calcul du retour sur investissement (ROI) d'une mise sur le marché accélérée révèle souvent qu'un surcoût de 15 % pour un outillage plus performant génère un retour financier considérable grâce à des ventes plus rapides et une meilleure conquête du marché.
Des coûts cachés liés au développement durable qui apparaîtront en 2026 et au-delà.
Le développement durable n'est plus un simple concept à la mode ; il devient une exigence réglementaire et de conformité d'entreprise stricte. Les équipementiers commencent à répercuter ces coûts sur l'ensemble de la chaîne d'approvisionnement.
La nouvelle réalité environnementale
- Traçabilité des matériaux et déclaration des émissions de carbone : Les grandes entreprises exigent désormais de leurs fournisseurs des données détaillées sur leur empreinte carbone et la preuve d'un approvisionnement éthique en matériaux. La collecte de ces données engendre des coûts administratifs importants.
- Concevoir en vue du recyclage : L'utilisation de matériaux mixtes, de colorants incompatibles ou d'adhésifs permanents rend une pièce non recyclable. Les réglementations futures (comme le règlement européen sur l'écoconception des produits durables) pourraient pénaliser ou interdire les plastiques non recyclables.
- Matériaux PCR (recyclés post-consommation) : Le passage aux matériaux PCR nécessite souvent des modifications de moules et une revalidation du processus, car les plastiques recyclés s'écoulent et se rétractent différemment des résines vierges.
Les ingénieurs visionnaires doivent concevoir dès aujourd'hui en vue du recyclage en fin de vie afin d'éviter demain des reconceptions coûteuses et des amendes pour non-conformité.
Liste de contrôle pour la réduction des coûts du moulage par injection
Pour vous assurer de réaliser toutes les économies potentielles et d'éviter les pièges cachés, utilisez cette liste de contrôle avant de donner le feu vert à votre prochain projet.
Questions à poser à votre fournisseur avant la production
- Le prix indiqué est-il basé sur un système à canaux froids ou à canaux chauds ?
- Combien d'essais de moule (T0, T1, T2) sont inclus dans le coût de l'outillage ?
- Les certifications FAI, PPAP et des matériaux sont-elles incluses dans le prix unitaire ?
- Quelle est la durée de vie garantie contre les moisissures (classe SPI) et quelles sont les conditions d'entretien ?
- Gérez-vous en interne les opérations secondaires et les emballages personnalisés ?
Liste de contrôle de conception pour les ingénieurs
- L'épaisseur des parois est-elle uniforme sur toute la pièce ?
- Les angles de dépouille sont-ils suffisants pour le matériau et la texture choisis ?
- Les contre-dépouilles ont-elles été éliminées ou minimisées ?
- Les tolérances sont-elles aussi larges que possible sur le plan fonctionnel ?
- Une analyse du flux de moule a-t-elle été réalisée pour optimiser l'emplacement des points d'entrée ?
Liste de contrôle des achats pour les acheteurs
- Ai-je calculé le coût total à l'arrivée (y compris le fret et les droits de douane) ?
- Le processus de communication et de contrôle des révisions du fournisseur est-il clairement défini ?
- Ai-je évalué le coût d'opportunité du délai de livraison du fournisseur ?
- La résine choisie est-elle l'option la plus rentable qui réponde aux spécifications mécaniques ?
- Existe-t-il des accords de contrôle qualité clairs et des clauses pénales en cas de taux de rebut élevés ?
Pourquoi il est important de travailler avec un partenaire de fabrication expérimenté
Maîtriser la complexité du moulage par injection exige bien plus qu'une simple machine et un moule ; il faut un partenaire de fabrication stratégique. En collaborant avec une entreprise expérimentée en outillage rapide et moulage par injection, vous transformez les coûts cachés en variables transparentes et maîtrisables.
Un partenaire de premier plan fournit :
- Premiers retours sur le DFM : Détecter les défauts de conception dans les fichiers CAO avant qu'ils ne se transforment en erreurs coûteuses dans la fabrication d'acier.
- Citations transparentes : Détailler les coûts d'outillage, de pièces détachées, de coûts secondaires et de logistique afin d'éviter les factures surprises.
- Assistance à l'optimisation des matériaux : Vous guider vers des résines qui offrent un équilibre entre performance, coût et durabilité.
- Résolution de problèmes plus rapide : L'utilisation de services internes d'ingénierie, d'outillage et de moulage, réunis sous un même toit, permet de résoudre les problèmes en quelques heures, et non en quelques semaines.
Conclusion
Dans le moulage par injection plastique , les coûts cachés sont rarement inévitables ; ils résultent généralement d'une mauvaise planification, d'un surdimensionnement ou du choix d'un partenaire inadéquat. En vous concentrant non plus sur le prix initial le plus bas de la pièce, mais sur le coût total du projet, vous prendrez de meilleures décisions en matière de conception, négocierez des contrats plus avantageux et obtiendrez un meilleur retour sur investissement pour votre entreprise.
Investissez du temps et des ressources dans les phases de planification et de conception pour la fabrication (DFM) dès le début. Les heures consacrées à l'optimisation d'une conception vous permettront d'économiser des milliers de dollars en modifications d'outillage, en rebuts et en retards ultérieurs dans le cycle de production.
Prêt à éliminer les coûts cachés de votre prochain projet de moulage ?
Ne laissez pas des modifications d'outillage imprévues, une qualité médiocre et des délais de livraison prolongés grignoter vos marges bénéficiaires. Chez TEAM Rapid , nous sommes spécialisés dans les services d'outillage rapide et de moulage par injection transparents, de haute qualité et économiques.
Notre équipe d'ingénieurs experts réalise gratuitement une analyse DFM complète pour chaque projet, garantissant ainsi une conception optimisée pour la fabrication avant même la première découpe d'acier. Nous proposons des devis clairs et tout compris, des opérations secondaires réalisées en interne et une gestion de projet agile pour commercialiser vos pièces plus rapidement et dans les limites de votre budget. Optimisez votre production et éliminez les approximations.
Téléchargez vos fichiers CAO 3D dès aujourd'hui sur www.teamrapidtooling.com pour obtenir un devis clair et détaillé ainsi qu'une analyse DFM d'experts sous 24 heures. Ensemble, concevons votre prochain produit du premier coup.


 Contact