
Comment contrôler la porosité lors du moulage
La présence de nombreux trous ou vides dans une pièce moulée représente un risque de défaillance. Il est donc essentiel pour les concepteurs et les ingénieurs de comprendre la formation de ces trous ou pores et les moyens de les minimiser. La porosité est un problème majeur du procédé de moulage sous pression . Bien qu'il soit impossible de l'éliminer complètement, elle peut être maîtrisée par la conception, le procédé et la finition. Examinons les causes de la porosité et comment la contrôler dans le moulage grâce à une conception optimisée et à un procédé de fabrication rapide.
Coulée sous pression : qu'est-ce que la porosité ?
La présence de gaz ou d'inclusions est à l'origine de la porosité, c'est-à-dire de nombreux trous ou vides dans le métal moulé sous pression . Selon le matériau utilisé, la porosité peut légèrement varier (aluminium, zinc ou magnésium, par exemple).
Porosité au gaz
La microporosité de l'air ambiant et du gaz est deux types de causes de porosité. L'air ambiant peut être emprisonné à l'intérieur du Rapid Tooling et doit être évacué via des évents dans le moule. Une bonne conception des pièces évitera les coins pointus et les poches profondes où l'air peut être emprisonné. La microporosité gazeuse se produit dans la partie la plus profonde de la pièce coulée. Le métal à la surface (fermer les parois de l'outil) se solidifie rapidement avec une finition à texture fine. Cependant, le métal fondu éloigné des parois de l'outil met plus de temps à se solidifier, le métal se contracte lentement et crée de minuscules vides.
Inclusions
Les impuretés dans le métal coulé, l'huile et l'humidité à l'intérieur du moule, la contamination de l'environnement sont des causes d'inclusions. Nous pouvons l’arrêter en utilisant des matériaux propres et des processus de contrôle qualité corrigés.

Comment minimiser la porosité en ajustant votre conception
Parois minces – inutile d'ajouter de la matière aux endroits qui ne sont pas suffisamment renforcés.
Autoriser la porosité dans les zones à moindre contrainte mécanique
Épaisseur de paroi constante

Coin arrondi, évitez les angles vifs à 90 degrés
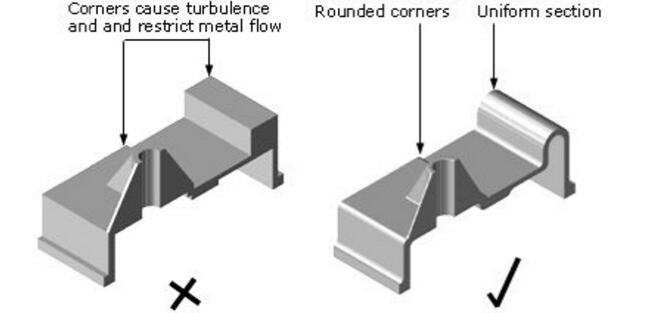

Goussets
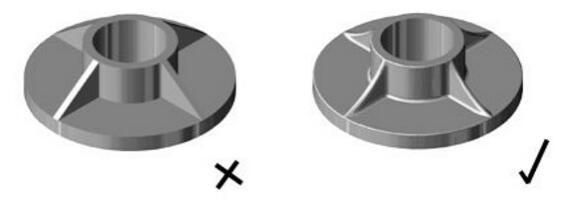
Patrons
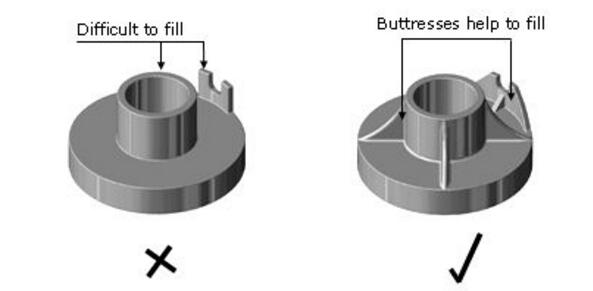
Bon nombre de ces conseils de conception sont similaires à ceux du processus de moulage par injection.
TEAM Rapid est un fabricant professionnel de moulage sous pression
Le procédé d'outillage rapide est couramment utilisé dans le domaine du moulage par injection et du moulage sous pression d'aluminium , et convient aux productions de petite et moyenne série. En tant qu'entreprise chinoise spécialisée dans l'outillage rapide, nous savons comment fabriquer des moules d'injection et de moulage sous pression à moindre coût sans compromettre la qualité. Contactez notre équipe d'experts ( sales@teamrapidtooling.com ) et demandez un devis gratuit dès aujourd'hui !


 Contact