
Directives de conception pour le moulage par injection (2026) : Épaisseur de paroi, angles de dépouille et règles de rayon pour des pièces moulées de meilleure qualité
Les directives de conception du moulage par injection constituent un ensemble de bonnes pratiques qui optimisent la géométrie des pièces (telles que l'épaisseur des parois, les angles de dépouille, les rayons, les nervures et les bossages) afin d'améliorer la fabricabilité, de réduire les défauts, de diminuer les coûts de production et de garantir une qualité de pièce constante.
Pourquoi la conception du moulage par injection est importante
Concevoir une pièce en plastique pour le moulage par injection est fondamentalement différent de la conception pour l'impression 3D ou l'usinage CNC . Si une pièce n'est pas conçue en tenant compte du procédé de moulage par injection, vous risquez des défaillances catastrophiques d'outillage, des retards de production interminables et une explosion des coûts de fabrication. Une conception optimisée pour la fabrication (DFM) est le lien essentiel entre un modèle CAO performant et un produit physique irréprochable et économique.
Comment une bonne conception pour la fabrication (DFM) réduit les coûts d'outillage et les risques de production
L'application des principes de conception pour la fabrication (DFM) dès les premières phases de conception peut réduire les coûts d'outillage jusqu'à 30 % et le prix des pièces détachées jusqu'à 20 %. En optimisant la géométrie pour l'écoulement du matériau dans le moule, le refroidissement et l'éjection, on élimine le besoin de mécanismes complexes et coûteux comme les dispositifs latéraux inutiles (élévateurs et coulisseaux) et on réduit les temps de cycle.
Erreurs de conception courantes à l'origine de déformations, de retassures et de tirs incomplets
Les erreurs les plus fréquentes commises par les ingénieurs mécaniciens incluent la conception de parois trop épaisses, l'omission des angles de dépouille, l'utilisation d'angles internes vifs et un dimensionnement incorrect des nervures. Ces erreurs entraînent directement des retassures, des déformations, des bulles d'air et des pièces incomplètes. Ce guide complet de 2026 vous expliquera en détail les règles précises à suivre pour concevoir des pièces moulées parfaites.
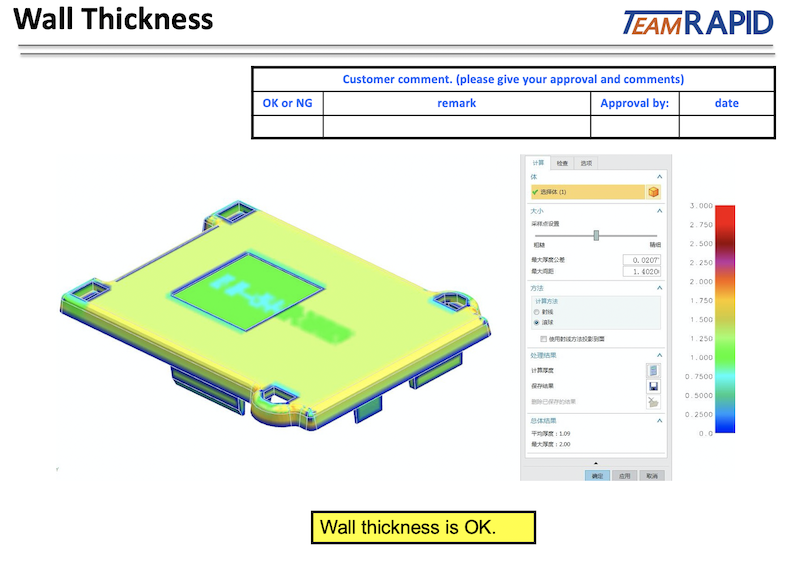
Les trois règles fondamentales de la conception du moulage par injection
Avant de se plonger dans des géométries complexes, chaque concepteur doit intérioriser la « Sainte Trinité » de la conception de moulage par injection :
Maintenir une épaisseur de paroi uniforme
Le plastique se rétracte en refroidissant. Si l'épaisseur des parois varie considérablement, les parties les plus épaisses refroidissent plus lentement que les plus fines, ce qui engendre un retrait différentiel. Il en résulte des contraintes internes, des déformations et des retassures. L'uniformité des parois garantit un refroidissement homogène et une stabilité dimensionnelle.
Ajouter des angles de dépouille appropriés pour une éjection facile
Les pièces moulées doivent être éjectées du moule en acier ou en aluminium. Sans une légère dépouille (angle de dépouille) sur les parois parallèles à l'ouverture du moule, la pièce risque de frotter, de racler ou d'adhérer au moule, ce qui entraînera des défauts d'éjection et des défauts de surface.
Utilisez des rayons généreux plutôt que des angles vifs.
Les angles vifs concentrent les contraintes. Ils fragilisent la pièce, limitent l'écoulement du plastique et provoquent la fissuration de l'acier du moule sous les hautes pressions d'injection. Remplacer les angles vifs par des rayons améliore l'intégrité structurelle et la durée de vie du moule.
Directives de conception de l'épaisseur des parois
L'épaisseur de paroi est le paramètre le plus critique dans la conception des pièces en plastique. Elle détermine la quantité de matériau utilisée, le temps de cycle et la résistance de la pièce.
Épaisseur de paroi recommandée par matériau plastique
Les différents polymères présentent des caractéristiques d'écoulement et des taux de retrait uniques. Voici les plages d'épaisseur nominale idéales pour les plastiques techniques courants :
- ABS: 1.14 mm - 3.17 mm (0.045 "- 0.125")
- PC (polycarbonate) : 1.20 mm - 3.80 mm (0.047 "- 0.150")
- PP (Polypropylène): 0.90 mm - 3.00 mm (0.035 "- 0.118")
- PA (nylon) : 0.75 mm - 3.00 mm (0.030 "- 0.118")
- POM (acétal) : 1.00 mm - 3.00 mm (0.040 "- 0.118")
- Mélange PC/ABS : 1.14 mm - 3.17 mm (0.045 "- 0.125")
Comment l'épaisseur des parois affecte la production
- Temps de refroidissement et durée du cycle : Le temps de refroidissement augmente avec le carré de l'épaisseur de la paroi. Doubler cette épaisseur quadruple le temps de refroidissement, ce qui réduit considérablement le temps de cycle et augmente le coût des pièces.
- Résistance de la pièce : Des parois plus épaisses ne sont pas toujours plus résistantes. Des parois excessivement épaisses peuvent engendrer des vides internes et une fragilité accrue. La résistance doit être obtenue grâce à des éléments géométriques tels que des nervures, et non par la masse du matériau.
- Coût de production: Des parois plus épaisses impliquent un coût des matériaux plus élevé, des temps de cycle plus longs et une consommation d'énergie plus importante.
Conception de parois épaisses vs. parois minces
La conception à parois minces (généralement inférieures à 1 mm) exige des pressions d'injection élevées et des matériaux spécifiques, mais permet des temps de cycle extrêmement rapides. La conception à parois épaisses (plus de 4 mm) entraîne presque systématiquement des retassures et nécessite un carottage.
Comment passer d'une épaisseur de paroi à une autre ?
Lorsqu'un changement d'épaisseur est inévitable, évitez toute transition abrupte. Privilégiez une transition progressive. Une règle courante consiste à utiliser un rapport de conicité de 3:1 (pour 3 unités de longueur, l'épaisseur varie d'une unité) afin de garantir un écoulement régulier du matériau et d'éviter les concentrations de contraintes.
Utilisation de carottes de forage pour éliminer l'excédent de matériau
Si une pièce nécessite une section transversale épaisse pour des raisons structurelles, il convient de creuser la face arrière. Cela permet de maintenir une épaisseur de paroi extérieure uniforme tout en réduisant la masse intérieure, ce qui évite les retassures et diminue le temps de refroidissement.
Directives de conception de l'angle de dépouille
Qu’est-ce que l’angle de dépouille et pourquoi est-il nécessaire ?
L'angle de dépouille est la conicité appliquée aux parois verticales d'une pièce. Il est nécessaire pour réduire le frottement lors de l'éjection, éviter la formation de vide et minimiser les contraintes sur l'éjecteur. Sans dépouille, la pièce se comporte comme une ventouse à l'intérieur de la cavité du moule.
Angles de dépouille recommandés pour différentes finitions de surface
- Finition lisse standard : 1° à 2° minimum.
- Texture légère (ex. : MT11010) : 2° à 3°.
- Texture épaisse (ex. : grain du cuir) : 3° à 5° ou plus.
Exigences préliminaires relatives aux surfaces texturées
Règle d'or pour les surfaces texturées : ajouter 1° à 1.5° de dépouille pour chaque 0.025 mm (0.001 pouce) de profondeur de texture. Si la texture est profonde et la dépouille insuffisante, elle risque d'être arrachée de la pièce lors de l'éjection.
Tirage d'air des parois internes et externes
Les parois extérieures (noyaux) nécessitent généralement un tirage légèrement supérieur à celui des parois intérieures (cavités) car le plastique se rétracte sur le noyau, le serrant fermement lorsqu'il refroidit.
Fonctionnalités avancées et pièces à rapport d'aspect élevé
Pour les nervures profondes, les bossages ou les éléments à fort rapport d'aspect, augmentez l'angle de dépouille. Un élément profond et étroit avec une dépouille minimale agira comme un dissipateur thermique et résistera fortement à l'éjection.
Directives de conception des rayons et des angles
Pourquoi les angles vifs sont-ils source de défaillances ?
Les angles vifs internes créent d'importantes concentrations de contraintes. Sous charge, un angle vif peut réduire la résistance aux chocs d'une pièce en plastique jusqu'à 50 %. De plus, les angles vifs dans l'acier du moule agissent comme des concentrateurs de contraintes, entraînant une fissuration prématurée de l'outillage.
Règles relatives au rayon interne et au rayon externe
- Rayon interne : Le rayon intérieur doit être au moins égal à 0.5 fois l'épaisseur nominale de la paroi (par exemple, si la paroi a une épaisseur de 2 mm, le rayon intérieur doit être d'au moins 1 mm).
- Rayon externe : Il doit s'agir du rayon intérieur plus l'épaisseur de la paroi. Cela garantit une épaisseur de paroi parfaitement uniforme dans l'angle.
Rapports recommandés entre le rayon et l'épaisseur de paroi
Visez un rapport rayon intérieur/épaisseur de paroi de 0.5 à 1.0. Les rapports inférieurs à 0.3 n'offrent pratiquement aucune réduction de contrainte, tandis que les rapports supérieurs à 1.5 donnent des rendements décroissants et peuvent compliquer l'usinage du moule.
Comment les rayons améliorent le flux de matière et réduisent la concentration des contraintes
Des rayons de courbure généreux permettent au plastique fondu de s'écouler en douceur autour des angles, réduisant ainsi la pression d'injection nécessaire et évitant les à-coups. Cet écoulement uniforme minimise l'orientation moléculaire, ce qui réduit les déformations après moulage.
Conception des nervures pour une résistance maximale
Les nervures constituent la meilleure solution pour accroître la rigidité en flexion d'une pièce sans augmenter son épaisseur nominale. Cependant, des nervures mal conçues sont la principale cause de retassures.
Règles d'épaisseur des côtes
L'épaisseur de base d'une nervure doit représenter 50 % à 60 % de l'épaisseur nominale de la paroi. Pour les matériaux sujets au retrait (comme le PP ou le POM), il est préférable de la maintenir entre 40 % et 50 %. Une nervure trop épaisse crée une accumulation de matière sur la surface opposée, laissant apparaître une marque de retrait.
Recommandations concernant la hauteur des côtes
La hauteur des nervures ne doit pas dépasser trois fois l'épaisseur nominale de la paroi. Des nervures trop hautes sont difficiles à remplir, à éjecter et risquent de se plier ou de se casser lors de l'éjection. Si vous avez besoin de plus de hauteur, utilisez plusieurs nervures plus courtes plutôt qu'une seule nervure haute.
Exigences de tirant d'eau des nervures
Appliquez un tirage d'au moins 0.5° à 1.5° de chaque côté sur les nervures. Du fait de leur profondeur et de leur étroitesse, les nervures refroidissent rapidement et adhèrent fermement au noyau. Un tirage adéquat empêche les nervures de se déchirer lors de l'éjection.
Prévenir les marques de retrait autour des côtes
Pour éviter l'affaissement à la jonction entre la nervure et la paroi de base, utilisez un rayon de congé faible (environ 0.25 à 0.4 fois l'épaisseur de la paroi) à cet endroit. Évitez les grands rayons, car ils ajoutent un excès de matière directement à la jonction.
Directives de conception de Boss pour les vis et les fixations
Les bossages sont des protubérances cylindriques utilisées pour loger des vis, des inserts ou des ajustements serrés.
Dimensions standard du bossage
- Diamètre extérieur (OD) : Généralement 2.0x à 2.5x l'épaisseur nominale de la paroi.
- Diamètre intérieur (ID) : Dimensionné selon les directives spécifiques du fabricant de la vis ou de l'insert.
- Épaisseur de paroi du bossage : Ne doit pas dépasser 60 % de l'épaisseur nominale de la paroi afin d'éviter un affaissement du côté opposé.
Soutenir les patrons avec des côtes
Les bossages autoportants sont fragiles et difficiles à remplir. Il est impératif de toujours les fixer aux parois latérales adjacentes à l'aide de goussets ou de nervures. Ceci améliore la circulation du matériau dans le bossage et assure un soutien structurel contre les moments de flexion.
Erreurs courantes des patrons et solutions
- Craquage du patron : Généralement causée par la contrainte circonférentielle exercée par les vis autotaraudeuses. Solution : augmenter le diamètre extérieur du bossage ou utiliser des inserts en laiton thermoformé.
- Traces de retrait à l'extérieur : Causé par une épaisseur excessive du bossage. Solution : creuser la base du bossage ou réduire son diamètre extérieur.
Inserts thermofixés vs. vis autotaraudeuses
Pour les assemblages réutilisables à haute résistance, les inserts en laiton thermofixé sont nettement supérieurs aux vis autotaraudeuses. Ils éliminent les contraintes circonférentielles, assurent un filetage métal sur métal et permettent des diamètres de bossage plus petits.
Considérations de conception spécifiques aux matériaux
Conception pour ABS
L'ABS est un matériau tolérant, offre d'excellentes finitions de surface et se moule facilement. Cependant, il est sujet au gauchissement si l'épaisseur des parois n'est pas uniforme. Veillez à maintenir une épaisseur de parois constante et prévoyez des angles de dépouille importants pour les surfaces texturées.
Conception pour polycarbonate (PC)
Le polycarbonate (PC) est robuste et résistant aux chocs, mais sa viscosité à l'état fondu est élevée. Il nécessite des parois plus épaisses et des canaux d'alimentation plus larges pour un remplissage optimal. Évitez absolument les angles vifs, car le PC est très sensible à la fissuration sous contrainte.
Conception pour le polypropylène (PP)
Le polypropylène (PP) présente une excellente résistance chimique et une grande durabilité (idéal pour les charnières intégrées), mais son retrait est important (1.5 % à 2.0 %). Les concepteurs doivent tenir compte de ce retrait élevé dans la modélisation CAO et éviter les sections épaisses, qui s'affaissent considérablement dans le PP.
Conception pour les plastiques chargés de fibres de verre
L'ajout de fibres de verre (par exemple, 30 % de nylon renforcé de fibres) augmente considérablement la rigidité, mais induit un retrait anisotrope. La pièce se rétractera davantage dans le sens transversal à l'écoulement du matériau. Il est donc important de concevoir la pièce de manière symétrique et d'optimiser le point d'injection pour maîtriser la déformation.
Gestion des différences de retrait
Ne jamais mélanger différents matériaux lors d'un même surmoulage sans vérifier leur compatibilité de retrait. Si le substrat se rétracte de 2 % et le surmoulage de 0.5 %, la pièce se déformera fortement au refroidissement.
Techniques avancées de conception pour la fabrication (DFM) que la plupart des concepteurs négligent
Conception pour des cycles de refroidissement plus rapides
Placez les éléments internes et les parties épaisses près de la ligne de joint, là où les canaux de refroidissement peuvent être acheminés au plus près. Évitez de placer des masses importantes de plastique dans la partie profonde de la cavité, où le refroidissement est le moins efficace.
Réduire le poids des pièces sans sacrifier la résistance
Utilisez un logiciel d'optimisation topologique pour identifier les zones de faible contrainte. Retirez de la matière de ces zones et remplacez le plastique massif par un réseau de nervures entrecroisées. Ceci crée un effet de poutre en I, préservant la rigidité tout en réduisant le poids et le temps de cycle.
Utilisation précoce de la simulation (analyse de l'écoulement du moule)
N'attendez pas la découpe du moule pour effectuer une analyse Moldflow. Réalisez des simulations de remplissage et de refroidissement de base dès la phase de CAO. Cela permet d'identifier les bulles d'air, les lignes de soudure et les zones épaisses avant qu'elles ne se transforment en erreurs d'outillage coûteuses.
Conception pour l'assemblage automatisé
Si votre pièce est destinée à être assemblée par des robots, prévoyez des caractéristiques facilitant sa manipulation automatisée. Chanfreinez les axes de guidage, concevez des surfaces planes pour la préhension par les pinces robotisées et assurez-vous que le centre de gravité de la pièce lui permette de reposer de manière stable sur un convoyeur.
Défauts de moulage par injection et leurs solutions de conception
Comprendre comment la conception engendre des défauts est la marque d'un ingénieur expert. Voici comment résoudre les problèmes courants de moulage grâce à une conception adaptée :
|
Défaut |
Description |
Solution de conception |
|
Marques d'évier |
Dépressions sur la surface opposées aux parties épaisses ou aux nervures. |
Évider les parois épaisses ; réduire l'épaisseur des nervures à 50 % de l'épaisseur nominale de la paroi ; assurer une épaisseur de paroi uniforme. |
|
Warpage |
Torsion ou flexion de la pièce après éjection. |
Épaisseur de paroi équilibrée ; utiliser des motifs de nervures symétriques ; assurer un refroidissement uniforme ; ajouter un tirage. |
|
Lignes de soudure |
Lignes de faiblesse à la jonction de deux fronts d'écoulement. |
Déplacer les vannes ; augmenter l'épaisseur de la paroi au niveau de la ligne de soudure ; ajouter des puits de trop-plein ; éviter la division du flux autour des trous. |
|
Pièges à air |
Marques de brûlure ou tirs courts dus à de l'air emprisonné. |
Ajouter des évents à la fin du remplissage ; éviter le « circuitage » (division et réunion du flux) ; ajuster l’emplacement de la vanne. |
|
Flash |
Une fine couche de plastique s'échappe de la cavité du moule. |
Évitez les parois excessivement minces qui nécessitent une pression d'injection élevée ; assurez-vous de bons angles de fermeture (minimum 3°). |
|
Coups courts |
Remplissage incomplet de la cavité du moule. |
Augmenter l'épaisseur de la paroi ; ajouter des vannes plus nombreuses ou plus grandes ; augmenter le tirage ; réduire le rapport longueur d'écoulement/épaisseur. |
Optimisation de la conception axée sur les coûts
Caractéristiques qui augmentent la complexité du moule
Chaque contre-dépouille, trou latéral ou filetage interne nécessite un système d'actionnement latéral (glissière ou éjecteur). Ces systèmes augmentent considérablement le coût du moule, les besoins de maintenance et le temps de cycle.
Éviter les actions secondaires inutiles
Avant d'ajouter une contre-dépouille, demandez-vous : « Est-ce réalisable avec un moule à extraction directe ? » Souvent, il est possible de redessiner une contre-dépouille en utilisant des noyaux traversants (obturateurs) ou en modifiant légèrement la géométrie de la pièce pour permettre au moule de s'ouvrir verticalement.
Réduire les coûts d'entretien des outils
Les moules comportant des éléments en acier fragiles et fins (dus à des rainures profondes et étroites dans la pièce en plastique) se cassent facilement. Assurez-vous que tous les éléments en acier du moule ont une épaisseur suffisante. Évitez les angles internes vifs dans le plastique, car ils se traduisent par des angles externes vifs et fragiles dans l'acier du moule.
Des choix de conception qui réduisent le prix des pièces détachées
- Réduire le temps de cycle : Gardez les murs fins et uniformes.
- Réduire les matériaux : Éliminer les espaces inutilisés.
- Éliminer les opérations secondaires : Concevoir des systèmes d'emboîtement plutôt que des vis ; mouler les couleurs au lieu de peindre ; utiliser des moitiés auto-assemblables pour éliminer le besoin d'une seconde pièce unique.
Liste de contrôle de conception du moulage par injection avant la mise en production
Avant d'envoyer vos fichiers CAO à un fabricant d'outillage comme TEAM Rapid , veuillez consulter cette liste de contrôle finale DFM :
- Révision de géométrie : Les murs sont-ils tous uniformes ? Les transitions sont-elles progressives (rapport 3:1) ?
- Vérification du brouillon : Existe-t-il un tirage minimal de 1° sur tous les murs verticaux ? Le tirage dû à la texture est-il pris en compte ?
- Audit de l'épaisseur des parois : Y a-t-il des sections épaisses qui nécessitent un carottage ?
- Inspection du rayon : Tous les angles internes sont-ils arrondis (au moins 0.5 fois l'épaisseur de la paroi) ? Les arêtes externes vives sont-elles cassées ?
- Vérification des côtes levées et du patron : Les nervures représentent-elles moins de 60 % de l'épaisseur de la paroi ? Les bossages sont-ils soutenus par des goussets ?
- Audit des prix inférieurs : CEst-il possible d'éliminer tout mécanisme secondaire grâce à une nouvelle conception à traction directe ?
- Examen de la faisabilité de fabrication : Avez-vous consulté votre partenaire de moulage pour une analyse DFM professionnelle ?
Étude de cas concret : Comment une simple modification de conception a permis de réduire les coûts de production de 25 %
Le défi : Une start-up spécialisée dans le matériel informatique a conçu un boîtier pour capteur IoT en ABS. Le modèle CAO initial présentait une base de 3.5 mm d’épaisseur pour plus de « durabilité », quatre profondes gorges latérales pour le passage des câbles et des angles internes vifs.
Devis initial : Le moule nécessitait 4 opérations latérales complexes, et l’épaisseur de la base entraînait un cycle de refroidissement de 45 secondes. Le devis pour l’outillage s’élevait à 18 000, et le prix unitaire à 2.40.
Intervention DFM (avant et après) : L’équipe d’ingénierie de TEAM Rapid a réalisé une analyse DFM gratuite et a suggéré trois modifications :
- Évider la base : L'épaisseur de la paroi de base a été réduite à 2.0 mm et une grille de nervures structurelles a été ajoutée.
- Éliminer les contre-dépouilles : Les canaux de passage des câbles ont été repensés sous forme de fentes ouvertes avec des couvercles à enclenchement, éliminant ainsi le besoin d'actionnements latéraux.
- Ajout de rayons et de tirage : Rayons internes de 1.5 mm et angle de dépouille de 2° appliqués à tous les murs.
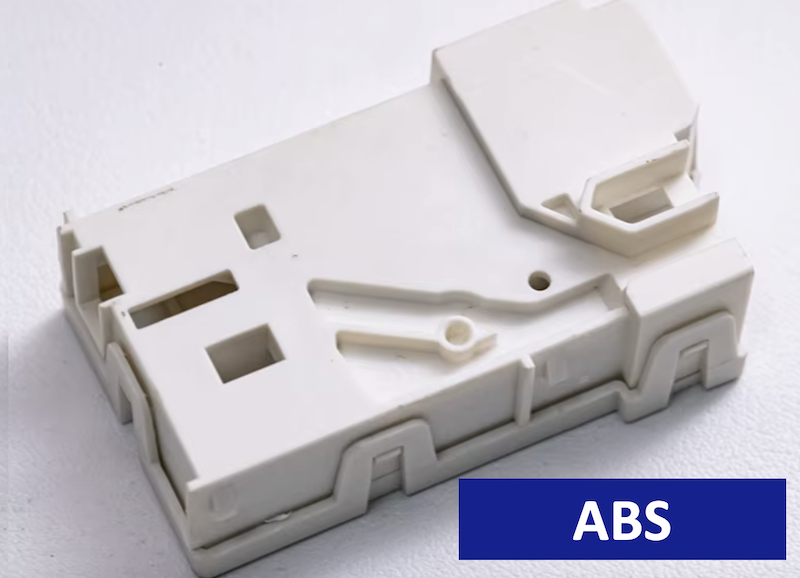
Résultat : Le moule a été simplifié et transformé en un outil à extraction directe à deux plaques. Les coûts d’outillage ont chuté à 2 11,500 $ (soit une économie de 36 %). Le cycle de refroidissement est passé de 45 à 22 secondes, réduisant ainsi le prix unitaire à 1.80 $ (soit une économie de 25 %). De plus, l’élimination des angles vifs a permis d’augmenter de 40 % la résistance du boîtier aux chutes.
Pourquoi choisir TEAM Rapid pour vos projets de moulage par injection ?
La conception pour le moulage par injection est complexe, mais vous n'êtes pas seul. Chez TEAM Rapid ( www.teamrapidtooling.com ), nous assurons la transition entre votre conception numérique et la réalité physique.
Commentaires DFM gratuits
Nous ne nous contentons pas de vous fournir un devis ; nous concevons vos pièces. Chaque projet fait l’objet d’un rapport DFM interactif et complet, mettant en évidence les défauts potentiels, les problèmes d’épaisseur de paroi et des suggestions de reconception permettant de réduire les coûts, avant même la découpe de la première pièce d’acier.
Services de moulage et d'outillage rapide en production
Que vous ayez besoin de 50 pièces prototypes grâce à notre outillage rapide en aluminium ou de 500 000 pièces de production grâce à des moules en acier trempé P20 ou H13, nos processus de fabrication évolutifs s'adaptent au cycle de vie de votre projet.
Aide à la sélection des matériaux
Vous hésitez entre le PC, l'ABS et le nylon chargé de fibres de verre ? Nos spécialistes des matériaux vous aideront à choisir la résine idéale en fonction de vos exigences mécaniques, thermiques et esthétiques.
Production mondiale pour les États-Unis et l'Europe
Grâce à des installations ultramodernes optimisées pour l'exportation mondiale, TEAM Rapid assure une logistique sans faille, garantissant la livraison à temps de vos pièces moulées de haute qualité à vos chaînes de montage en Amérique du Nord et en Europe.
Demandez dès aujourd'hui une évaluation DFM gratuite auprès de TEAM Rapid.
Cessez de deviner et lancez-vous dans la production en toute confiance. Optimisez votre conception, réduisez vos coûts et accélérez votre mise sur le marché.
- Téléchargez vos fichiers CAO : Visiter www.teamrapidtooling.com et téléchargez vos fichiers STEP ou IGES.
- Recevez un retour sur votre design sous 24 heures : Nos ingénieurs vous fourniront une analyse DFM détaillée ainsi qu'un devis transparent et détaillé.
- Démarrez plus rapidement votre projet de moulage par injection : Approuvez le dessin, et nous commencerons immédiatement la découpe de votre moule.


 Contact