
Normes de tolérance en moulage par injection : qu’est-ce qui est réaliste ? Un guide pratique pour les ingénieurs
Lors de la conception de composants en plastique, le choix des tolérances appropriées est essentiel pour garantir le bon fonctionnement de la pièce et éviter les problèmes de fabrication. Voici quelques indications : une tolérance réaliste pour le moulage par injection est généralement de ±0.1 mm à ±0.3 mm pour les pièces standard et de ±0.05 mm pour les pièces de haute précision, en fonction du retrait du matériau et des dimensions de la pièce.
Chez TEAM Rapid , nous analysons des centaines de demandes de devis chaque mois. La cause la plus fréquente des retards de devis, des surcoûts d'outillage et des rejets de conception ? Des spécifications de tolérance irréalistes. Contrairement aux pièces métalliques usinées CNC, le plastique moulé par injection est un matériau viscoélastique qui se rétracte, se déforme et réagit aux variations environnementales. Ce guide va à l'essentiel et fournit aux ingénieurs des informations pratiques sur les tolérances, des comparaisons de matériaux, des recommandations en matière de cotation géométrique et de tolérancement (GD&T) et des principes de conception pour la fabrication (DFM) afin de garantir la précision et la rentabilité de votre prochain projet.
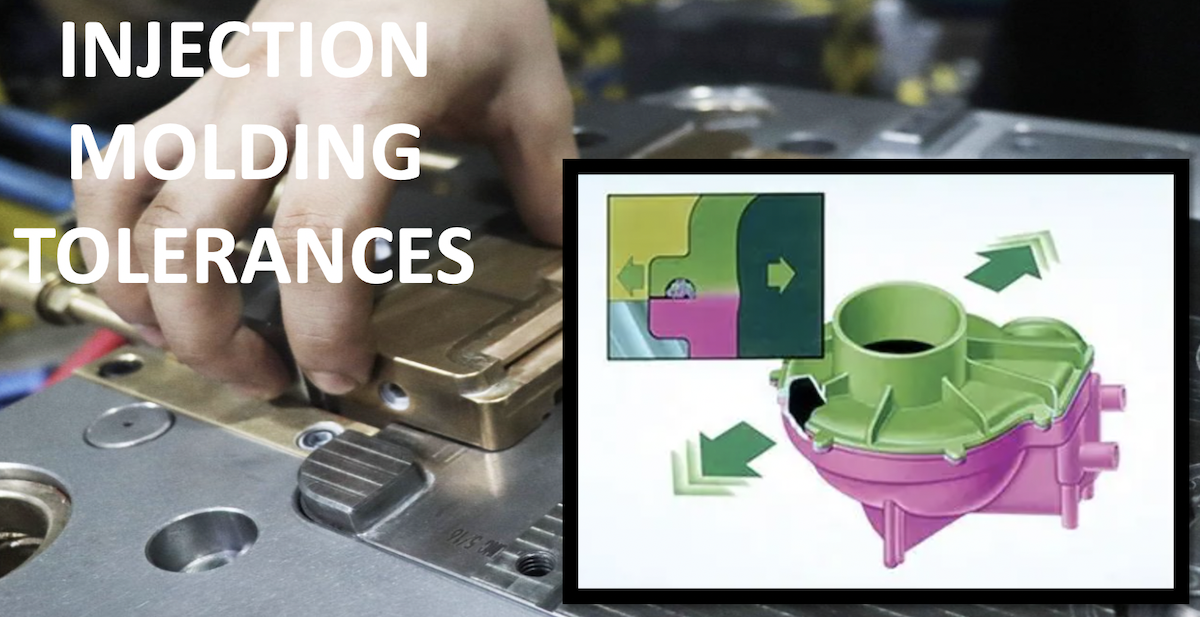
Pourquoi la tolérance est plus importante que la plupart des concepteurs ne le pensent
De nombreux concepteurs optent par défaut pour les tolérances les plus strictes possibles « par simple sécurité ». En moulage par injection, cette approche est contre-productive.
Le coût caché de la sur-tolérance
Pourquoi une tolérance de ±0.02 mm n'est-elle pas toujours « meilleure » ? Parce que le plastique se comporte différemment du métal. Maintenir une tolérance de ±0.02 mm sur une grande pièce en plastique exige :
- Acier à moule de qualité supérieure : Des aciers trempés qui peuvent être usinés avec une extrême précision, mais qui sont fragiles et coûteux.
- Allongement du délai de livraison des outils : Des tolérances plus serrées nécessitent une vitesse plus lente Usinage CNC, de multiples passes d'usinage par électroérosion (EDM) et de nombreuses itérations d'essais de moules.
- Coût unitaire plus élevé : Le mouleur doit faire fonctionner la machine plus lentement, utiliser un système de surveillance des processus coûteux et mettre au rebut un pourcentage plus élevé de pièces non conformes.
Exemples concrets de demandes de devis rejetées
Il arrive fréquemment que des demandes de devis soient rejetées ou proposées à un prix trois fois supérieur au prix prévu, car un concepteur a appliqué une tolérance de ±0.01 mm à une paroi non critique d'ordre esthétique. Chez TEAM Rapid , nous conseillons activement nos clients afin d'assouplir ces tolérances non critiques, ce qui permet souvent de réduire les coûts d'outillage de 20 % à 40 % sans compromettre la fonctionnalité de la pièce.
Que signifie réellement le terme « tolérance » en moulage par injection ?
Pour concevoir efficacement, les ingénieurs doivent faire la distinction entre les différents types de variations.
Tolérance dimensionnelle vs. tolérance géométrique
- Tolérance dimensionnelle: La variation admissible dans une mesure linéaire ou angulaire spécifique (par exemple, un diamètre de bossage de 5.0 mm ±0.1 mm).
- Tolérance géométrique (GD&T) : Contrôle la forme, l'orientation et l'emplacement des caractéristiques (par exemple, la planéité, la concentricité, la position réelle).
Variation du processus vs. variation de mesure
Les pièces moulées présentent des variations d'une injection à l'autre (variabilité du procédé) et d'une cavité à l'autre. De plus, la mesure des plastiques souples peut induire une déformation, entraînant des variations de mesure.
Pourquoi le plastique moulé se comporte-t-il différemment du métal usiné ?
Le métal est rigide et découpé aux dimensions voulues. Le plastique, quant à lui, est fondu, injecté sous haute pression, puis refroidi. Lors de sa transition de l'état fondu à l'état solide, les chaînes polymères se détendent et cristallisent, provoquant un retrait non linéaire et des contraintes internes que l'usinage des métaux ne connaît pas.
Quelles normes de tolérance sont utilisées dans le monde ?
Le recours à une norme mondialement reconnue permet d'éviter les erreurs de communication entre les équipes de conception et de fabrication.
|
Standard |
Cas d'utilisation principal |
Avantages |
Limites |
Industries privilégiées |
|
ISO 20457 |
Tolérances générales pour les pièces en plastique moulées |
Mondialement reconnu, facile à appliquer |
Manque de nuances profondes propres au matériau |
biens de consommation courante, électronique |
|
DIN 16742 |
Tolérances géométriques et dimensionnelles détaillées |
Très détaillé, tient compte de la taille des pièces |
Difficile à interpréter pour les débutants |
Automobile européenne, ingénierie de précision |
|
SPI / SPE |
directives américaines en matière de moulage commercial |
Pratique et éprouvé par l'industrie en Amérique du Nord |
Moins rigoureux sur les contrôles géométriques |
Produits commerciaux américains, emballage |
|
IATF 16949 |
Gestion de la qualité automobile |
Garantit une capacité de traitement Cp/Cpk élevée |
Documentation et frais généraux élevés |
Fournisseurs de rang 1 et 2 du secteur automobile |
|
ISO 13485 |
la fabrication de dispositifs médicaux |
Traçabilité et validation strictes |
Coûts de validation extrêmement élevés |
Dispositifs médicaux, instruments chirurgicaux |
Qu'est-ce qu'une tolérance réaliste en moulage par injection ?
Au lieu de citer aveuglément une norme, voici des plages de capacités pratiques basées sur des décennies d'expérience en outillage chez TEAM Rapid.
Tableau des capacités de tolérance pratique
|
Fonctionnalité |
Capacité commerciale typique |
Capacité de haute précision |
|
Cotes linéaires |
±0.10 - ±0.30 mm |
± 0.05 mm |
|
Diamètre du trou |
±0.05 - ±0.15 mm |
± 0.03 mm |
|
Epaisseur |
± 10% |
± 5% |
|
Platitude |
Cela dépend de la géométrie et du refroidissement. |
0.1 mm par 100 mm de longueur |
|
Rondeur/Cylindrite |
dépendant du matériau et de la géométrie |
±0.05 mm sur les petits alésages |
Remarque : Les capacités de haute précision nécessitent une conception de moule optimisée, un moulage scientifique et des matériaux de première qualité.
Dimensions des pièces vs. tolérance réalisable
La tolérance n'est pas une valeur fixe ; elle est proportionnelle à la taille de la pièce. Maintenir une tolérance de ±0.05 mm sur un élément de 10 mm est la norme. Maintenir une tolérance de ±0.05 mm sur un pare-chocs automobile de 500 mm est physiquement impossible en raison du retrait thermique cumulatif. Règle générale : ajoutez ±0.01 mm à votre tolérance pour chaque tranche de 100 mm de longueur de pièce.
Les sept principaux facteurs qui affectent la tolérance des pièces moulées
Les articles concurrents se contentent souvent d'évoquer des éléments matériels. En réalité, la tolérance est un phénomène systémique.
1. Retrait du matériau (la variable la plus importante)
Les différents polymères se rétractent à des vitesses très différentes. Les plastiques amorphes se rétractent moins et de façon plus prévisible que les plastiques semi-cristallins.
|
Source |
Taux de rétrécissement typique (%) |
stabilité dimensionnelle |
|
ABS |
0.4% - 0.7% |
Bon |
|
PC (polycarbonate) |
0.5% - 0.7% |
Excellent |
|
PP (Polypropylène) |
1.0% - 2.5% |
Mauvais (fort retrait) |
|
PA (nylon) |
0.5 % - 1.5 % (jusqu'à 3 % si humide) |
Teint clair (sensible à l'humidité) |
|
POM (Acétal) |
2.0% - 3.5% |
Bon (mais fort retrait) |
|
PEEK |
1.1% - 1.5% |
Excellente (stabilité à haute température) |
|
Rempli de verre (n'importe lequel) |
0.1% - 0.5% |
Exceptionnel (Extrêmement rigide) |
2. Géométrie de la pièce et épaisseur de la paroi
Les parois épaisses refroidissent plus lentement que les parois minces, ce qui provoque des retassures, des vides et des déformations. Une épaisseur de paroi uniforme est la règle d'or de la conception pour la fabrication (DFM) en moulage par injection.
3. Conception et refroidissement du moule
Des canaux de refroidissement mal conçus entraînent un refroidissement inégal. Si un côté du moule est plus chaud, la pièce se déformera vers ce côté en raison d'un retrait irrégulier.
4. Emplacement et dimensions du portail
L'orifice d'injection est l'endroit où le plastique pénètre dans la cavité. Une pression élevée près de cet orifice provoque un sur-remplissage (dimensions plus importantes), tandis qu'à l'extrémité du remplissage, la pression est plus faible (dimensions plus petites).
5. Paramètres de traitement
La température de fusion, la vitesse d'injection, la pression de maintien et le temps de refroidissement déterminent directement les dimensions finales. Le moulage scientifique permet de contrôler ces paramètres afin de garantir la reproductibilité.
6. Humidité et conditionnement des matériaux
Les matériaux hygroscopiques comme le nylon (PA) et le PC absorbent l'humidité de l'air, ce qui modifie leurs dimensions et leurs propriétés mécaniques après moulage.
7. Capacité et usure de la machine
Une machine à genouillère plus ancienne ne permettra pas d'obtenir les mêmes tolérances qu'une machine de moulage par injection moderne entièrement électrique avec contrôle de processus en boucle fermée.
Guide GD&T et erreurs courantes de conception pour la fabrication
GD&T pour les composants moulés par injection
- Évitez les contraintes excessives : N’appliquez pas de tolérances de position exactes strictes aux éléments qui ne s’assemblent pas avec d’autres pièces.
- Utilisez des données fonctionnelles : Basez vos données GD&T sur la façon dont la pièce est réellement assemblée dans le produit final, et non sur la façon dont elle est positionnée dans le moule.
- Profil plutôt que planéité : Pour les surfaces aux contours complexes, utilisez un profil de contrôle de surface plutôt que d'essayer de cartographier la planéité.
Erreurs d'ingénierie courantes à éviter
-
Appliquer les tolérances des métaux au plastique : Conception d'une pièce en plastique avec les mêmes tolérances de ±0.01 mm que celles utilisées pour l'aluminium Pièces CNC.
-
En ignorant les angles de dépouille : Le fait de ne pas ajouter de tirage (généralement de 1° à 2°) provoque des marques de traînée, des problèmes d'éjection et une distorsion dimensionnelle.
-
Angles internes vifs : Les angles vifs créent des zones de concentration de contraintes et entravent l'écoulement du plastique, ce qui peut entraîner des déformations. Il est donc important d'utiliser des congés de raccordement généreux.
Capacité de moulage et de traitement scientifique (Cp/Cpk)
L'obtention de tolérances serrées en production de masse nécessite de passer de la méthode « par essais et erreurs » au moulage scientifique.
- Optimisation du refroidissement : L'utilisation de Analyse Moldflow Concevoir des canaux de refroidissement conformes qui assurent une extraction de chaleur uniforme.
- Capteurs de pression de cavité : Installer des capteurs à l'intérieur de la cavité du moule pour surveiller la pression réelle du plastique, plutôt que de se fier uniquement à la pression hydraulique de la machine.
- Études de capabilité des processus (Cp/Cpk) : Pour les dimensions critiques, nous calculons le Cpk. Un Cpk > 1.33 indique que le processus est capable de respecter la tolérance avec des taux de défauts minimaux.
- Inspection du premier article (FAI) : Un contrôle dimensionnel complet des premières pièces sorties de la chaîne de production à l'aide de machines à mesurer tridimensionnelles (MMT) pour valider le moule par rapport au modèle CAO 3D.
Accumulation des tolérances dans les assemblages plastiques
Lors de l'assemblage de plusieurs pièces moulées, les tolérances individuelles s'accumulent. Ce phénomène est appelé accumulation des tolérances.
Où l'empilement provoque des défaillances
- Systèmes à enclenchement et charnières : L'accumulation d'erreurs peut entraîner des enclenchements trop lâches (qui cliquettent) ou trop serrés (qui se cassent lors de l'assemblage).
- Boîtiers multi-pièces : Lacunes ou désalignements dans l'électronique grand public enceintes.
- Assemblages filetés : Les filetages en plastique sont très sensibles au filetage croisé si des erreurs d'empilement désalignent le bossage.
Un exemple simple de calcul d'empilement
Imaginez un assemblage avec la pièce A (50 mm ±0.2), la pièce B (30 mm ±0.2) et un entrefer requis de 2 mm ±0.1 à l'intérieur d'un boîtier de 82 mm ±0.2.
- Taille maximale de l'assemblage : 50.2 + 30.2 + 2.1 = 82.5 mm.
- Taille minimale du logement : Mm 81.8.
- Résultat: Les pièces ne s'adapteront pas.
- Solution: Utilisez la tolérance statistique RSS (Root Sum Square) plutôt que l'arithmétique du pire cas, ou assouplissez la tolérance du logement non critique.
Procédés secondaires utilisés lorsque le moulage par injection seul ne permet pas d'obtenir une précision suffisante.
De nombreux ingénieurs ignorent que le moulage par injection peut être combiné à des opérations secondaires pour obtenir une précision comparable à celle du métal sur des éléments critiques.
Quand faut-il utiliser des processus secondaires ?
- Usinage CNC : Utilisé pour le fraisage de surfaces d'accouplement critiques ou la découpe de rainures à tolérance serrée après moulage.
- Alésage et perçage de précision : Utilisé pour dimensionner les alésages internes destinés aux axes ou roulements métalliques à ajustement serré.
- Broyage: Rarement utilisé pour les plastiques, mais applicable aux polymères haute performance comme le PEEK pour les surfaces d'étanchéité ultra-plates.
- Usinage par ultrasons et découpe laser : Utilisé pour découper proprement les grilles ou ébavurer les géométries complexes sans induire de contraintes mécaniques.
- Dispositifs d'assemblage : Des gabarits sur mesure sont utilisés pour maintenir les pièces dans leur forme nominale pendant le durcissement des adhésifs ou l'application des soudures par ultrasons, garantissant ainsi les dimensions correctes.
FAQ sur les tolérances de moulage par injection
Quelle est la tolérance standard pour le moulage par injection ?
Pour les pièces commerciales courantes, une tolérance standard est de ±0.1 mm à ±0.3 mm pour les dimensions linéaires, en fonction de la taille et du matériau de la pièce.
Le moulage par injection peut-il atteindre une précision de ±0.01 mm ?
Oui, mais uniquement pour des pièces de très petite taille (moins de 10 mm), avec des matériaux de haute précision (comme le LCP chargé de fibres de verre ou le PEEK), des machines électriques haut de gamme et un usinage CNC secondaire . Ce n'est pas envisageable pour les grandes pièces.
Quelle tolérance la norme ISO 20457 spécifie-t-elle ?
La norme ISO 20457 fournit des classes de tolérance générales (similaires à la norme ISO 2768 pour les métaux) basées sur la taille nominale de l'élément et la classe de tolérance choisie (fine, moyenne, grossière).
Pourquoi le plastique rétrécit-il après le moulage ?
Le plastique se rétracte sous l'effet de la contraction thermique lorsqu'il passe de l'état fondu à l'état solide. Les plastiques semi-cristallins se rétractent également en raison de la densification des chaînes polymères lors de leur cristallisation.
Quelle est la tolérance la plus stricte qui puisse être atteinte ?
Avec un moulage scientifique et un outillage de qualité supérieure, ±0.025 mm à ±0.05 mm est généralement la limite réaliste la plus stricte pour les plastiques moulés par injection standard.
Comment la température affecte-t-elle les dimensions des pièces moulées ?
Les matières plastiques ont un coefficient de dilatation thermique (CDT) élevé. Une pièce mesurée à 20 °C se dilatera physiquement si elle est utilisée dans un environnement à 60 °C ; il est donc impératif d’en tenir compte dès la conception.
Les plastiques chargés de fibres de verre peuvent-ils améliorer la stabilité des tolérances ?
Oui. L'ajout de fibres de verre (par exemple, 30 % de fibres de verre) réduit considérablement le retrait, diminue le coefficient de dilatation thermique et augmente la rigidité, ce qui rend la pièce beaucoup plus stable dimensionnellement.
Quand dois-je usiner une pièce moulée par injection ?
Vous devriez utiliser l'usinage CNC secondaire lorsqu'une caractéristique spécifique (comme un trou d'alésage ou une bride d'accouplement) nécessite une tolérance plus serrée que ±0.05 mm, ce qui est trop risqué ou trop coûteux à réaliser directement dans le moule.
Comment les pièces moulées sont-elles inspectées ?
Les pièces standard sont contrôlées à l'aide de pieds à coulisse et de micromètres. Les pièces de haute précision ou de géométrie complexe sont inspectées à l'aide de machines à mesurer tridimensionnelles (MMT), de comparateurs optiques ou de scanners laser 3D.
La tolérance est-elle différente pour les moules prototypes et les moules de production ?
Oui. Les moules de prototypage rapide / l'outillage rapide (souvent en aluminium ou en acier doux) peuvent présenter des tolérances légèrement plus larges et une variation d'une pièce à l'autre plus élevée que les moules de production en acier trempé, qui sont usinés aux dimensions finales exactes.
Prêt à optimiser la conception de vos pièces
Ne laissez pas des tolérances irréalistes compromettre le budget et les délais de votre projet. L'équipe d'ingénierie de TEAM Rapid est spécialisée en analyse DFM, moulage scientifique et outillage de haute précision.
Téléchargez vos fichiers CAO 3D dès aujourd'hui pour une analyse DFM gratuite et un devis de moulage par injection instantané . Construisons-le correctement, du premier coup.


 Contact