
Impression 3D ou moulage par injection pour les pièces fonctionnelles : un guide d’ingénierie complet
Lorsqu'on compare l'impression 3D et le moulage par injection pour les pièces fonctionnelles, L'impression 3D est particulièrement adaptée au prototypage en petites séries et aux pièces finales produites en moins de 200 unités, tandis que l'injection plastique…Le vieillissement offre une résistance supérieure, une meilleure résistance à la fatigue et un coût par pièce plus avantageux pour des volumes de production supérieurs à 500 unités.— ce qui fait de la stratégie de fabrication la plus efficace une approche par étapes qui passe des prototypes fonctionnels imprimés en 3D à l'outillage rapide et au moulage par injection en petite série à mesure que votre conception mûrit et que la quantité de production augmente.
Beaucoup pensent que l'impression 3D est réservée aux prototypes , tandis que le moulage par injection est destiné à la production de masse. Or, pour les ingénieurs, les développeurs de produits, les startups et les responsables des achats qui prennent des décisions concrètes en matière de fabrication, cette réponse est dangereusement insuffisante.
Les vraies questions auxquelles vous devez obtenir des réponses sont :
- Les pièces imprimées en 3D peuvent-elles réellement servir de composants fonctionnels pour l'usage final ?
- Comment se comparent réellement la résistance, la durabilité, la résistance à la chaleur et la performance en matière de fatigue ?
- À partir de quel volume de production le passage au moulage par injection devient-il financièrement avantageux ?
- En quoi les propriétés des matériaux diffèrent-elles – pas seulement leurs noms, mais aussi leur comportement mécanique réel ?
- Quels sont les coûts cachés qui influencent la décision de fabrication réelle ?
- Les entreprises peuvent-elles utiliser stratégiquement les deux processus dans le même flux de travail de développement de produits ?
Ce guide répond à toutes ces questions avec une approche technique approfondie, des exemples concrets et un cadre de décision pratique. Que vous développiez un produit de consommation, un composant industriel ou un dispositif médical, cet article vous aidera à choisir le procédé de fabrication adapté – ou la combinaison de procédés la plus appropriée – à votre application.
Les pièces imprimées en 3D peuvent-elles réellement être utilisées comme pièces fonctionnelles finales ?
En résumé, la réponse est : oui, mais avec d'importantes réserves.
La fabrication additive moderne a considérablement évolué depuis les simples prototypes visuels. Des technologies comme le frittage laser sélectif (SLS), la fusion multijet (MJF) et le dépôt de fil fondu (FDM) avec des thermoplastiques techniques permettent de produire des pièces capables de résister à des contraintes mécaniques réelles, à l'exposition chimique et aux cycles thermiques.
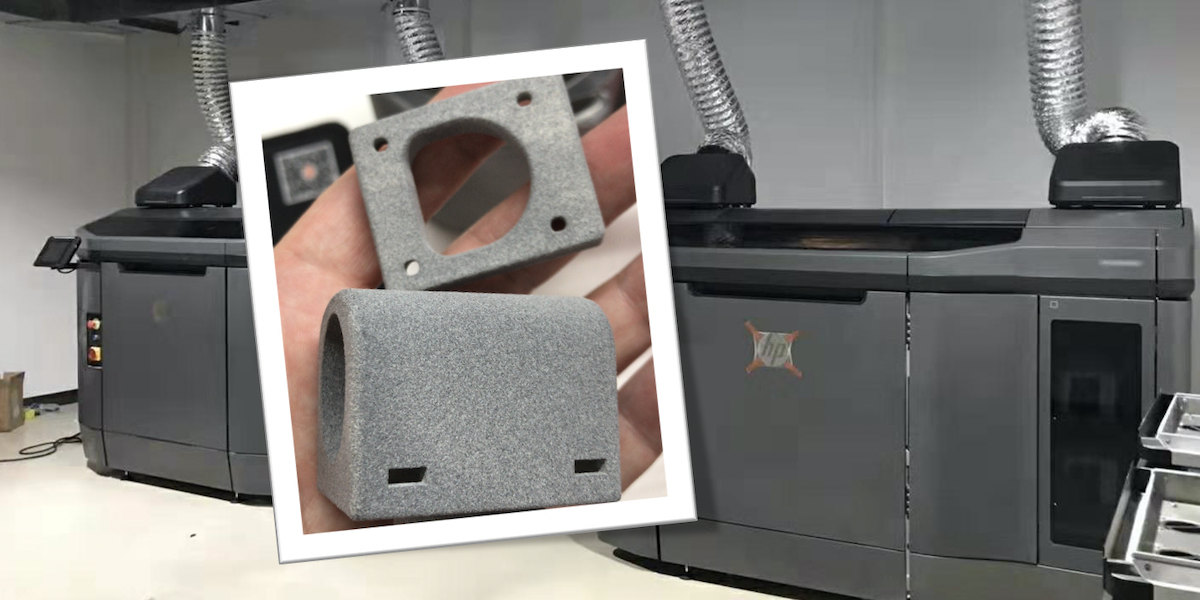
Quand l'impression 3D fonctionne pour des pièces fonctionnelles
|
Application |
Procédé d'impression 3D adapté |
Matériau typique |
|
Boîtiers et boîtiers |
SLS/MJF |
Nylon 12, Nylon 11 |
|
Conduits et collecteurs |
SLS |
Nylon, TPU |
|
Gabarits et fixations |
FDM |
PC, ASA, nylon renforcé de fibres de carbone |
|
Supports à faible contrainte |
Extension MJF |
Nylon 12 |
|
inserts d'outillage personnalisés |
Impression 3D métal (SLM/DMLS) |
Acier inoxydable, Aluminium |
Quand l'impression 3D ne suffit pas
Cependant, les pièces imprimées en 3D présentent encore des limitations dont les ingénieurs doivent tenir compte :
- Force anisotrope : Les pièces FDM sont nettement plus fragiles dans le sens de la couche (axe Z), souvent de 40 à 60 % plus fragiles que dans le plan.
- Finition de surface: Les lignes de couches créent des points de concentration de contraintes et peuvent piéger des contaminants dans les applications alimentaires ou médicales.
- Fluage et fatigue : La plupart des polymères utilisés en impression 3D présentent des taux de fluage plus élevés que leurs homologues moulés par injection en raison d'une cristallinité plus faible et de vides internes.
- Stabilité dimensionnelle: Les variations de déformation et de retrait peuvent rendre difficile l'obtention constante de tolérances serrées (±0.05 mm).
À retenir : L’impression 3D est une solution viable pour les pièces fonctionnelles produites en petites séries, sous faibles contraintes ou pour des applications hautement personnalisées. Pour les applications exigeant une résistance élevée à la fatigue, des tolérances serrées ou une production en grande série, le moulage par injection reste la meilleure option.
Propriétés des matériaux : pourquoi les noms des matériaux seuls ne disent pas tout
Une erreur fréquente dans les décisions de fabrication consiste à comparer les matériaux uniquement par leur nom. « Le nylon 12, c'est du nylon 12, non ? » Faux. Un même polymère de base se comporte très différemment selon le procédé de fabrication.
Nylon 12 : SLS vs. Moulage par injection
|
Propriétés |
Nylon SLS 12 |
Nylon 12 moulé par injection |
|
Résistance à la traction |
48–52 MPa |
60–75 MPa |
|
Allongement à la rupture |
15-25% |
30-50% |
|
Module de flexion |
1,500–1,800 MPa |
2,000–2,800 MPa |
|
Température de déviation thermique |
140-150 ° C |
150-180 ° C |
|
Densité |
0.95 à 1.05 g/cm³ |
1.01 à 1.04 g/cm³ |
|
Porosité interne |
2-8% |
Près de 0 % |
La pièce moulée par injection atteint une densité plus élevée, un meilleur alignement moléculaire et des propriétés mécaniques supérieures car le matériau est entièrement fondu, comprimé sous haute pression et refroidi de manière contrôlée.
ABS : FDM vs. Moulage par injection
|
Propriétés |
ABS FDM |
ABS moulé par injection |
|
Résistance à la traction (XY) |
25–35 MPa |
40–50 MPa |
|
Résistance à la traction (Z) |
10–18 MPa |
40–50 MPa |
|
La résistance aux chocs |
30 à 60 % des moulés |
Référence (100%) |
|
Qualité de surface |
Lignes de calque visibles |
Doux, classe A possible |
Implications techniques : Si votre pièce subit des charges multidirectionnelles ou des impacts, le moulage par injection offre des performances nettement plus prévisibles et fiables.
Résistance, durabilité, résistance à la chaleur et à la fatigue : une comparaison en conditions réelles
Solidité
Pour les charges statiques, les pièces imprimées en 3D peuvent souvent répondre aux exigences, même en petites séries. Cependant, la directionnalité de la résistance en FDM et la porosité en SLS impliquent que les coefficients de sécurité doivent être multipliés par 2 à 3 par rapport aux pièces moulées par injection.
Durabilité et durée de vie en fatigue
C’est là que l’écart se creuse considérablement. Les pièces moulées par injection bénéficient de :
- structure moléculaire uniforme
- Absence de vides internes ou de limites de couches
- Orientation constante des fibres (dans les matériaux chargés de verre)
Lors des essais de fatigue, le nylon chargé de verre moulé par injection atteint généralement une durée de vie en fatigue 5 à 10 fois supérieure à celle du nylon SLS dans des conditions de charge cyclique identiques.
Résistance à la chaleur
La température de fléchissement sous charge (HDT) des pièces imprimées en 3D est généralement de 10 à 30 °C inférieure à celle des pièces équivalentes moulées par injection, réalisées dans le même matériau. Ce facteur est crucial pour les pièces automobiles situées sous le capot, les boîtiers électroniques proches de sources de chaleur, ou toute application approchant les limites thermiques du matériau.
Résistance chimique
Les interfaces entre les couches des pièces imprimées en 3D créent des voies d'infiltration chimique. Les pièces moulées par injection, entièrement denses, offrent une résistance supérieure aux solvants, aux carburants et aux produits de nettoyage.
Les coûts cachés qui influencent la décision de fabrication réelle
La plupart des comparaisons de coûts se concentrent sur le prix unitaire. Mais les ingénieurs et les responsables des achats avisés s'intéressent au coût total de possession (CTP) :
|
Facteur de coût |
Impression 3D |
Moulage par Injection |
|
Coût de l'outillage |
$0 |
2,000- 50,000 |
|
Coût unitaire (1 à 100 unités) |
5- 50 |
Pas pratique |
|
Coût par unité (plus de 1 000 unités) |
5- 50 (inchangé) |
0.50- 5.00 |
|
Post-traitement |
Souvent requis |
Un petit peu |
|
Taux de rebut |
1-5% |
1-3% |
|
coût de modification de conception |
Bas (réimpression) |
Haut (modifier le moule) |
|
Délai pour les modifications |
1 à 3 jours |
2-6 semaines |
|
Des performances durables |
En fonction du lot |
Hautement reproductible |
|
Certification/tests |
Peut nécessiter une nouvelle validation |
Processus stable |
Le seuil de rentabilité se situe généralement entre 200 et 2 000 unités , selon la complexité, la taille et le matériau de la pièce. En dessous de ce seuil, l'impression 3D est généralement plus économique. Au-delà, le moulage par injection offre des coûts unitaires nettement inférieurs et une qualité supérieure.
À partir de quel volume de production devriez-vous passer au moulage par injection ?
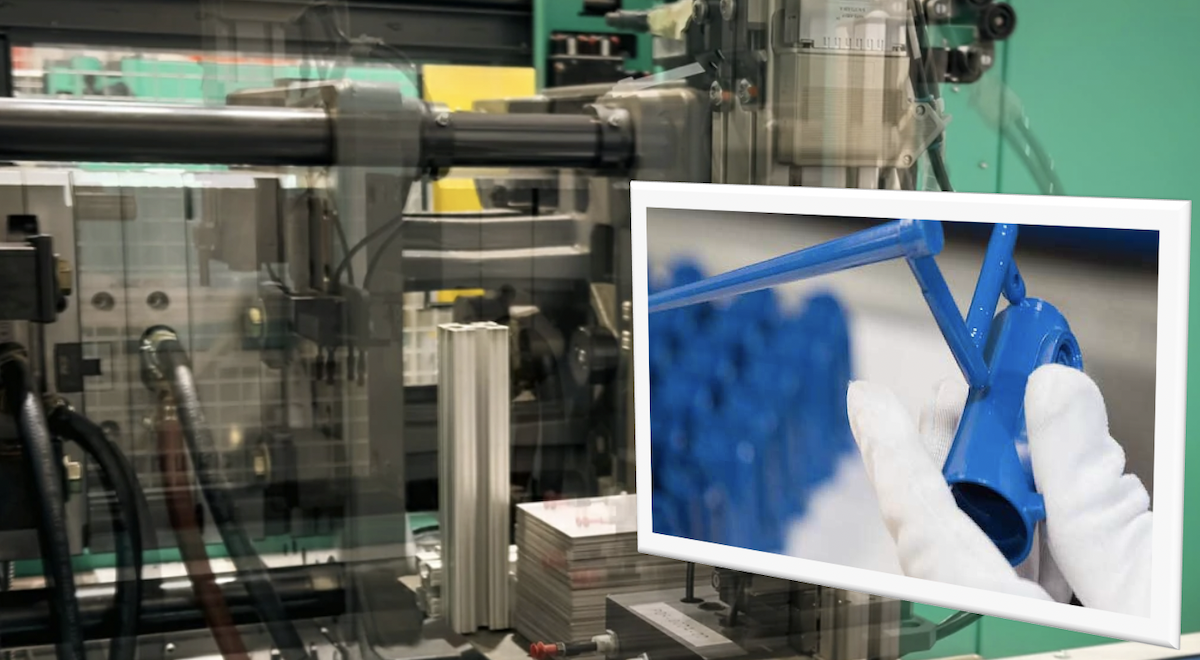
Il n'existe pas de réponse universelle, mais voici un cadre pratique :
|
Plage de volume |
Processus recommandé |
Raisonnement |
|
1–50 unités |
Impression 3D (FDM, SLS, MJF) |
Aucun coût d'outillage, itération rapide |
|
50–500 unités |
Impression 3D de qualité industrielle ou outillage rapide |
Combler le fossé, tester le marché |
|
500–5,000 unités |
Outillage rapide (moules en aluminium) |
Coût d'outillage réduit, délai d'exécution plus court |
|
5,000–50,000 unités |
Moulage par injection en petites séries (moules en acier) |
Meilleure rentabilité par pièce |
|
Unités 50,000 + |
Moulage par injection |
Efficacité maximale, coût minimal |
Remarque importante : Si votre pièce exige des tolérances serrées (±0.05 mm), un état de surface de classe A ou doit satisfaire à une certification réglementaire, vous devrez peut-être opter pour le moulage par injection plus tôt dans la phase de production.
La stratégie la plus astucieuse : combiner l’impression 3D et le moulage par injection.
Cette section est cruciale pour les équipes de développement produit. Plutôt que de considérer l'impression 3D et le moulage par injection comme des technologies concurrentes, il est plus judicieux de les utiliser comme étapes successives au sein d'un processus de développement produit unifié.
C’est précisément ainsi que fonctionnent les entreprises leaders en développement de produits – et c’est la philosophie fondamentale qui sous-tend les services de fabrication intégrés de TEAM Rapid .
Étape 1 : Développement du concept — Utilisation de l’impression 3D
Objectif : Valider rapidement la forme, l'ajustement et la fonction de base.
Objectifs du test:
- Apparence et esthétique
- Taille et proportions
- Ergonomie et interaction avec l'utilisateur
- vérification d'assemblage de base
Procédés recommandés : FDM, SLA ou SLS selon les exigences.
Délai typique : 1 à 5 jours par itération.
À ce stade, la rapidité prime sur la performance matérielle. L'objectif est d'échouer rapidement, d'apprendre vite et d'itérer à moindre coût.
Étape 2 : Tests fonctionnels — Utilisation de l’impression 3D de qualité technique
Objectif : Valider les performances mécaniques, l'assemblage et la robustesse de la conception.
Objectifs du test:
- Assemblage avec composants d'accouplement
- Performances mécaniques de base (enclenchement, charnières intégrées, caractéristiques de résistance à la charge)
- Modifications de conception basées sur les résultats des tests
- Tests environnementaux (le cas échéant)
Procédés recommandés : SLS avec Nylon 12, MJF ou FDM avec des matériaux techniques (PC, nylon renforcé de fibres de carbone, ASA).
Délai typique : 3 à 7 jours par itération.
Cette étape permet de faire le lien entre « ça a l'air bien » et « ça fonctionne bien ». L'impression 3D de qualité industrielle permet de tester les performances en conditions réelles avant de s'engager dans la fabrication des outils.
Étape 3 : Conception pour la fabrication (DFM)
Objectif : Optimiser la conception pour le moulage par injection avant la découpe de l'acier.
Activités clés:
- DFM analyse (épaisseur de paroi, conception des nervures, emplacement des bossages)
- Le choix des matériaux est basé sur les exigences de l'application finale.
- Optimisation de l'épaisseur des parois (épaisseur uniforme des parois pour éviter les retassures et les déformations)
- Angle de dépouille analyse (généralement 1 à 3° par côté)
- Emplacement de la porte et la planification de votre patrimoine
- Stratégie d'éjection
Pourquoi cette étape est importante : négliger l’analyse de fabricabilité (DFM) est la principale cause d’échec des projets de moulage par injection ou de modifications coûteuses des moules. Une analyse DFM rigoureuse peut permettre d’économiser des milliers de dollars et des semaines de délai.
Étape 4 : Production de ponts — Outillage rapide et moulage par injection en petites séries
Objectif : Produire des pièces prêtes à être commercialisées en petits à moyens volumes tout en finalisant l'outillage de production.
Options :
- Outillage rapide (moules en aluminium) : Délai de livraison de 2 à 5 semaines, convient pour des commandes de 10 000 à 100 000 pièces.
- Moulage par injection en petite série (moules en acier P20) : Délai de livraison de 3 à 6 semaines, convient pour des commandes de 10 000 à 100 000 pièces.
- Outillage de production (acier trempé H13) : Délai de livraison de 6 à 12 semaines, convient pour plus de 100 000 pièces.
Cette approche par étapes garantit que :
- Il ne faut jamais surinvestir dans l'outillage avant que la conception ne soit validée.
- Vous pouvez commercialiser rapidement des pièces fonctionnelles.
- Votre outillage de production final est basé sur une conception éprouvée et optimisée.
- Le coût total de développement est minimisé tandis que la qualité est maximisée.
Liste de contrôle pour la décision : Comment choisir le bon processus
Utilisez cette liste de contrôle pour prendre une décision fondée sur les données pour votre projet spécifique :
Quel est votre objectif de production ?
- Moins de 200 unités → Impression 3D
- 200 à 5 000 unités → Outillage Rapide / Moulage par injection en petites séries
- Au-delà de 5 000 unités → Production Plastique Moulage par Injection
Quels sont vos besoins en matière de mécanique ?
- Faible contrainte, non structurel → L'impression 3D peut suffire
- Charges cycliques élevées, chocs ou fatigue → Moulage par injection
De quelles tolérances avez-vous besoin ?
- ±0.2 mm ou moins → Impression 3D acceptable
- ±0.1 mm ou moins → Moulage par injection requis
Quel type de finition de surface est requis ?
- Fonctionnel (aucune exigence esthétique) → Impression 3D acceptable
- Classe A / cosmétique → Moulage par injection
Quelle est votre chronologie?
- Besoin de pièces en quelques jours ? → Impression 3D
- Délai d'attente de 3 à 6 semaines pour l'outillage → Moulage par injection
Le design va-t-il changer ?
- Fortes probabilités de changements → Commencez par l'impression 3D
- Conception finalisée → Passer au moulage par injection
Existe-t-il des exigences réglementaires ou de certification ?
- Oui → Moulage par injection (plus homogène, plus facile à valider)
- Non → Les deux méthodes peuvent fonctionner
Questions fréquemment posées
Q1 : Puis-je utiliser des pièces imprimées en 3D comme pièces finales dans mon produit ?
Oui, pour les petites séries (moins de 200 unités), les pièces structurelles non critiques ou les pièces hautement personnalisées. Cependant, pour les grandes séries, les applications critiques pour la sécurité ou les pièces exigeant des tolérances serrées, le moulage par injection est fortement recommandé.
Q2 : Quel est le coût de l'outillage rapide par rapport à l'outillage de production ?
L'outillage rapide (moules en aluminium) coûte généralement entre 2 000 et 8 000, tandis que les moules en acier de production coûtent entre 10 000 et plus de 50 000 en fonction de la taille de la pièce, de sa complexité, du nombre de cavités et des exigences de finition de surface.
Q3 : Quel est le délai de livraison typique pour l'outillage rapide ?
L'outillage rapide en aluminium peut être livré en 2 à 4 semaines, contre 6 à 12 semaines pour les moules de production en acier trempé.
Q4 : Puis-je passer de l'impression 3D au moulage par injection en cours de projet ?
Absolument. C'est le processus recommandé. Commencez par l'impression 3D pour la validation de la conception, puis passez à l'outillage rapide et au moulage par injection une fois la conception finalisée. L'essentiel est de réaliser une analyse de fabrication (DFM) appropriée avant la découpe du moule.
Q5 : Quels matériaux sont disponibles pour le moulage par injection en petites séries ?
Pratiquement tous les thermoplastiques moulables par injection sont disponibles, notamment l'ABS, le PC, le nylon (PA6, PA66, PA12), le PP, le POM, le TPE/TPU, le PEEK et les variantes chargées de verre ou de carbone. Le choix du matériau doit se fonder sur les exigences mécaniques, thermiques et chimiques de votre application.
Q6 : Comment savoir si la conception de ma pièce est prête pour le moulage par injection ?
Une analyse DFM professionnelle doit vérifier : l’uniformité de l’épaisseur des parois, les angles de dépouille adéquats, les rapports nervures/parois appropriés, l’emplacement des points d’injection, l’absence de contre-dépouilles (ou de contre-dépouilles prévues) et la conception appropriée des bossages. TEAM Rapid propose une analyse DFM gratuite pour toute demande d’outillage.
Du prototype fonctionnel à la production : votre prochaine étape
Le passage de l'idée à la production de masse ne doit pas nécessairement se résumer à une série de décisions isolées. Les équipes de développement produit les plus performantes privilégient une approche intégrée qui tire parti des atouts de chaque processus de fabrication à l'étape appropriée.
L'équipe Rapid peut vous aider à passer en douceur à chaque étape :
Impression 3D → Prototypes fonctionnels → Outillage rapide → Moulage par injection en petites séries → Production de masse
Que vous ayez besoin d'un prototype fonctionnel unique pour les tests, d'une première série de 500 pièces ou d'un outillage de production à grande échelle pour plus de 100 000 unités, notre équipe vous offre un soutien complet :
- Analyse DFM gratuite pour toute demande d'outillage
- Délais de production rapides (outillage express en seulement 2 semaines)
- Large choix de matériaux (plus de 50 résines techniques)
- Prix compétitifs pour la production en petites et grandes séries
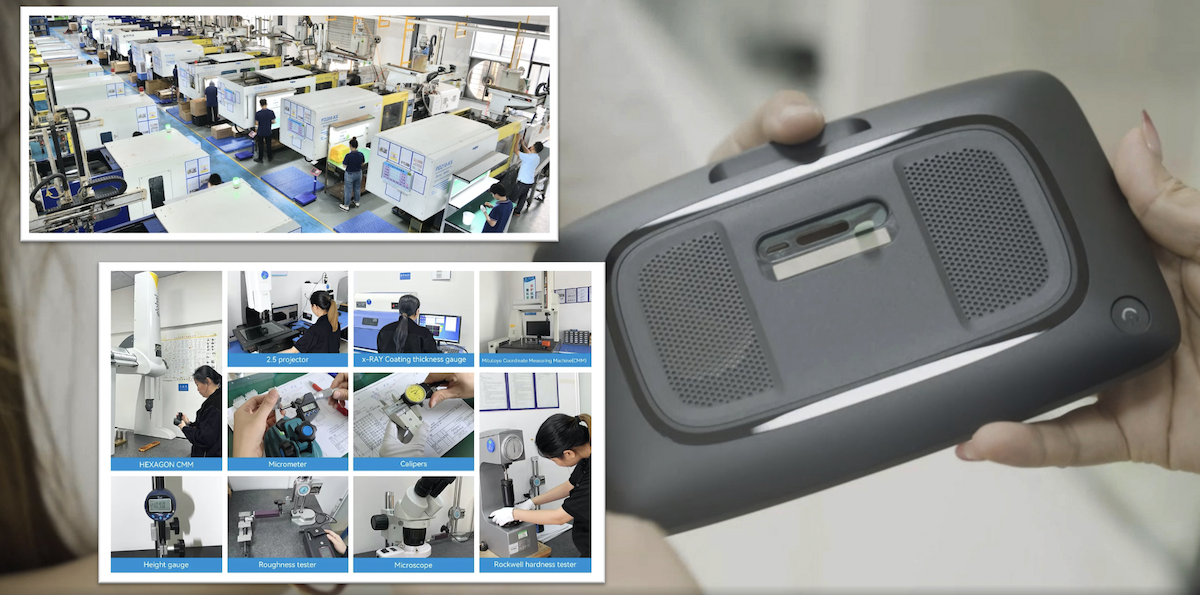
- Des rapports de contrôle qualité accompagnent chaque envoi.
Prêts à franchir le pas ?
Soumettez les détails de votre projet dès aujourd'hui et recevez un devis gratuit ainsi qu'un retour d'information sur la conception pour la fabrication (DFM) sous 24 heures :
- Fichiers CAO 3D (STEP, IGES, SLDPRT, STL ou autres formats)
- Exigences en matière de matériel (ou laissez-nous vous faire une recommandation en fonction de votre application)
- Quantité produite (prototype, pont ou production de masse)
- Exigences d'application (charges mécaniques, environnement, certifications, état de surface)
Laissez TEAM Rapid vous aider à prendre la décision de fabrication la plus judicieuse pour votre projet — du premier prototype à la pièce de production finale, contactez-nous dès aujourd'hui !


 Contact