
Directives de conception des nervures et des bossages pour les pièces en plastique robustes : Guide complet de conception du moulage par injection
En matière de conception de pièces plastiques, de nombreux ingénieurs novices commettent une erreur fatale : ils tentent de renforcer une pièce en augmentant simplement l’épaisseur des parois. Dans le domaine du moulage par injection, plus de matière ne rime pas avec meilleure pièce. Au contraire, cela conduit généralement à des défaillances catastrophiques, des défauts d’aspect et une explosion des coûts. En réalité, le secret des pièces plastiques robustes, légères et économiques réside dans une géométrie optimisée, et plus précisément dans la conception des nervures et des bossages. Les bonnes pratiques de conception des nervures et des bossages pour les pièces plastiques robustes préconisent l’utilisation de nervures fines pour maximiser la rigidité structurelle et de bossages correctement renforcés pour un assemblage sûr, permettant ainsi d’obtenir une épaisseur de paroi uniforme qui prévient les retassures et réduit les coûts de fabrication.
Chez TEAM Rapid , nous traitons des milliers de fichiers CAO 3D chaque année. Les conceptions qui réussissent en production sont celles qui maîtrisent l'interaction entre les nervures et les bossages. Ce guide complet de conception pour le moulage par injection plastique vous apprendra les principes précis de conception des nervures et les recommandations pour la conception des bossages, indispensables à l'optimisation de vos pièces en vue de leur fabrication.
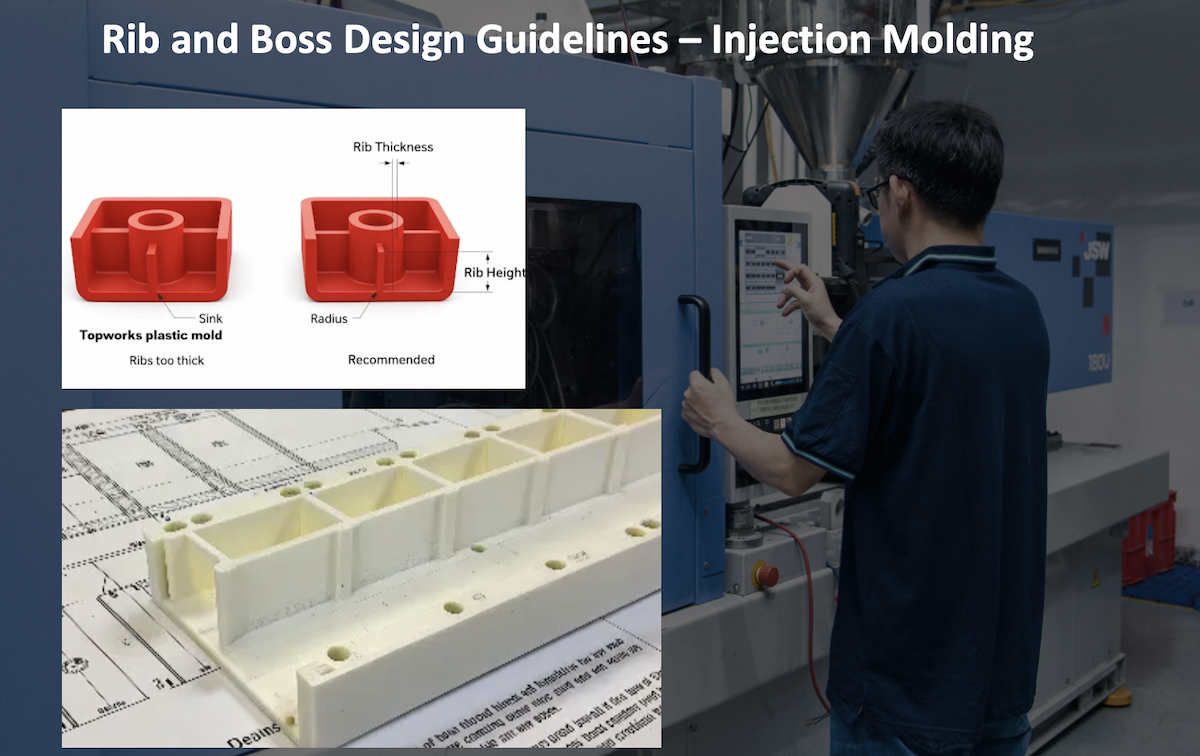
Pourquoi la conception des nervures et des bossages est plus importante que l'épaisseur des parois
Le coût caché d'une mauvaise conception des pièces en plastique
Les parois épaisses des pièces moulées par injection refroidissent plus lentement que les parois fines. Ce refroidissement différentiel engendre des contraintes internes, provoquant des déformations, des porosités et d'importantes marques de retrait sur la surface. De plus, les parois plus épaisses nécessitent davantage de matière première et allongent considérablement les temps de cycle, ce qui augmente directement le prix unitaire.
Comment une conception appropriée améliore la résistance sans augmenter le coût des matériaux
L'utilisation de nervures pour augmenter le moment d'inertie et de bossages pour assurer des points de fixation solides permet de maintenir une épaisseur de paroi nominale uniforme et réduite. Ceci garantit un refroidissement rapide et homogène, élimine les retassures et réduit la consommation de matériau, tout en assurant une intégrité structurelle supérieure.
Ce que vous apprendrez dans ce guide
- La physique et l'économie des nervures par rapport aux parois épaisses.
- Formules dimensionnelles exactes et règles d'or pour les nervures et les bossages.
- Comment concevoir pour des fixations et des matériaux plastiques spécifiques.
- Comment votre conception CAO influe directement sur les coûts et les délais de fabrication des moules.
Que sont les nervures et les bossages en moulage par injection ?
Qu'est-ce qu'une côte ?
Une nervure est une fine protubérance en forme d'aileron qui s'étend sur une paroi ou une surface.
- Objectif : Augmenter la rigidité et la résistance structurelle d'une pièce sans augmenter l'épaisseur nominale de la paroi.
- Applications communes: Boîtiers électroniques, panneaux intérieurs automobiles et supports structurels.
- Géométries typiques : Motifs droits, croisés (grille) ou radiaux.
Qu'est-ce qu'un patron ?
Un bossage est une protubérance cylindrique conçue pour faciliter l'assemblage.
- Objectif : Pour fournir une zone localisée et renforcée pour la fixation (vis, inserts, goupilles) ou pour le positionnement/l'alignement des pièces.
- Types de patrons : Boss à visser, bosss à insérer, bosses à traverser et bosses aveugles.
- Applications typiques: Boîtiers à visser ensemble, supports d'engrenages et points d'articulation.
Comment les nervures et les bossages fonctionnent ensemble (un système structurel)
Au lieu de considérer les nervures et les bossages comme des éléments isolés, les ingénieurs experts les perçoivent comme un système structurel unifié. Un bossage agit comme un point d'appui localisé, tandis que les nervures constituent les « voies » structurelles qui répartissent les contraintes mécaniques du bossage sur l'épaisseur nominale de la pièce. Si le bossage est l'ancrage, les nervures sont les chaînes qui le maintiennent en place.
Pourquoi les ingénieurs utilisent des nervures plutôt que des parois plus épaisses
De nombreux articles concurrents passent sous silence les avantages économiques de la conception nervurée. Examinons plutôt les réalités concrètes de la fabrication. L'ajout de nervures, au lieu d'un simple épaississement des parois, offre des avantages considérables : réduction du poids, économies de matériaux, refroidissement plus rapide, meilleure stabilité dimensionnelle et coûts de production inférieurs.
Tableau comparatif : Paroi pleine vs. Renfort nervuré
|
Fonctionnalité |
Mur épais |
Conception de côtes appropriée |
|
Poids |
Haute |
Low |
|
Marques d'évier |
Risque élevé |
Faible risque |
|
Temps de refroidissement |
Plus long (augmente le coût du cycle) |
Plus court (réduit le coût du cycle) |
|
Warpage |
Plus (en raison d'un refroidissement inégal) |
Moins (refroidissement uniforme) |
|
Coût matériel |
Meilleure performance du béton |
Coût en adjuvantation plus élevé. |
Règle générale en moulage par injection : le temps de refroidissement est proportionnel au carré de l’épaisseur de paroi. Réduire de moitié l’épaisseur de paroi diminue le temps de refroidissement de 75 %.
Comprendre la relation entre l'épaisseur de la paroi et l'épaisseur des nervures
La règle d'or
La règle la plus importante en matière de conception de nervures pour le moulage par injection est que la nervure doit être plus mince que la paroi nominale à laquelle elle est fixée. Si une nervure est trop épaisse à sa base, elle crée une masse localisée de plastique qui refroidit plus lentement que la paroi environnante, ce qui provoque un retrait de matière visible sur la surface opposée.
Pourcentage d'épaisseur de côtes recommandé
La base de la nervure doit généralement représenter 40 % à 60 % de l'épaisseur nominale de la paroi.
|
Source |
Épaisseur de nervure recommandée (% de l'épaisseur nominale de la paroi) |
|
ABS |
50 to 60 % |
|
PP (Polypropylène) |
50-70 % (le PP rétrécit davantage, il est donc préférable qu'il soit légèrement plus fin) |
|
PC (polycarbonate) |
50 to 60 % |
|
PA (nylon) |
40 to 60 % |
|
PBT |
50 to 60 % |
Principes de conception des nervures que tout ingénieur devrait connaître
Pour garantir la moulabilité et la résistance des pièces, suivez ces formules et directives pratiques :
- Épaisseur des côtes : 50 % de l'épaisseur nominale du mur (max. 60 % pour les matériaux non chargés, 40 % pour les surfaces brillantes).
- Hauteur des côtes : Épaisseur maximale de 3 à 5 fois l'épaisseur nominale de la paroi. Les nervures plus hautes sont sujettes à des difficultés de moulage et au flambage.
- Angle de dépouille: 0.5° à 1.5° de chaque côté pour faciliter l'éjection.
- Rayon de base : 0.25 à 0.5 fois l'épaisseur nominale de la paroi pour réduire la concentration des contraintes.
- Espacement des côtes : La distance minimale entre les nervures doit être au moins égale à deux fois l'épaisseur nominale de la paroi afin de permettre un refroidissement adéquat et une résistance optimale de l'acier à outils.
- Rapport d'aspect maximal : Maintenez le rapport hauteur/épaisseur en dessous de 5:1 pour éviter que le noyau du moule ne se déforme pendant l'injection.
Résumé de la formule de conception : La physique de la rigidité
Pourquoi faire une côte haute plutôt qu'épaisse ?
La rigidité est régie par le moment d'inertie (I) pour une section transversale rectangulaire : I = (b × h?) / 12 (où b = épaisseur, h = hauteur).
Comme la hauteur est au cube, doubler la hauteur d'une nervure multiplie sa rigidité par 8, tandis que doubler son épaisseur ne la multiplie que par 2. Il faut donc toujours privilégier la hauteur des nervures à leur épaisseur.
Directives de conception des bossages pour des assemblages à vis robustes
Types de patrons
- Boss à vis : Réception standard pour vis filetée ou autotaraudeuse.
- Insérer le patron : Conçu pour accueillir des inserts en laiton thermofixés ou ultrasoniques.
- Par l'intermédiaire du patron : Ouvert sur le dessus, permettant à une vis de passer complètement.
- Patron aveugle : Fermé sur le dessus, empêchant la vis de dépasser.
Dimensions recommandées et calculs d'ingénierie
- Diamètre extérieur du bossage (DE) : Généralement 2 fois le diamètre intérieur du trou (DI) ou 2.5 fois l'épaisseur nominale de la paroi.
- Diamètre intérieur du trou (DI) : Dimensionné en fonction de la fixation (par exemple, pour une vis autotaraudeuse M4, le diamètre intérieur est généralement de 3.2 mm à 3.4 mm selon le plastique).
- Angle de dépouille: 0.5° à l'extérieur, de 0.25° à 0.5° à l'intérieur du trou.
- Rayon de base : 0.5 fois l'épaisseur nominale de la paroi.
Exemple de calcul : Si votre paroi nominale a une épaisseur de 2.0 mm et que vous utilisez une vis autotaraudeuse M3 (nécessite un trou pilote de 2.4 mm).
- DI = 2.4 mm.
- Boss OD = 2.4 mm × 2 = 4.8 mm.
- Étant donné que le diamètre extérieur du Boss (4.8 mm) est beaucoup plus épais que la paroi (2.0 mm), vous devez creuser la base ou utiliser des nervures de support pour éviter une marque de retrait importante.
Conception de bossages pour différentes méthodes de fixation
Choisir le bon type de bossage pour votre fixation est crucial pour la solidité de l'assemblage.
|
Méthode de fixation |
Exigence de conception du patron |
Meilleur choix de matériaux |
|
Vis autotaraudeuses |
Trou profond, diamètre intérieur spécifique pour le filetage, sans insert métallique. |
PC, ABS, Nylon |
|
Vis mécaniques |
Nécessite un insert métallique fileté moulé ou pressé. |
Tout plastique rigide |
|
Inserts thermofixés |
Trou conique avec un petit chanfrein d'entrée pour l'insert en laiton chauffé. |
PC, ABS, Acétal (POM) |
|
Inserts à ultrasons |
Trou droit ou légèrement conique avec ajustement serré et directeurs d'énergie. |
PC, ABS, Nylon |
|
Vis de formage de filetage |
Similaire à l'autotaraudage, mais nécessite une résistance à l'arceau plus élevée (paroi de bossage plus épaisse). |
Nylon chargé de fibres de verre, PBT |
Comment relier les bosses aux côtes de soutien
Il s'agit d'un des sujets les plus importants en matière de conception pour la fabrication (DFM). Les bossages isolés sont sujets à des défaillances. Lorsqu'un couple est appliqué à une vis dans un bossage isolé, la contrainte se concentre à la base, ce qui peut entraîner des fissures ou la rupture du bossage.
Comment les nervures de support répartissent la charge
Les nervures de renfort (souvent appelées goussets) font office de contreforts. Elles transmettent les charges de torsion et axiales du bossage aux parois structurelles principales de la pièce.
Meilleures configurations de côtes levées
- Disposition en croix/gousset : Utilisez 3 ou 4 nervures rayonnant vers l'extérieur à partir du bossage à intervalles de 90° ou 120°.
- Raccordement mural : Veillez toujours à acheminer les nervures de support de manière à relier le bossage à la paroi latérale verticale la plus proche, et non pas simplement au sol plat.
- Éviter la concentration due au stress : Veillez à ce que les nervures de support ne forment pas une intersection trop importante à la base du bossage. Si cette intersection devient trop épaisse, creusez le centre de la base du bossage.
Recommandations concernant l'angle de dépouille pour les nervures et les bossages
En moulage par injection, les angles de dépouille sont indispensables. Sans eux, les pièces risquent de frotter, de se rayer ou de coller au moule.
|
Finition de surface / Caractéristique |
Angle de dépouille recommandé |
|
Surfaces lisses / polies |
0.5° minimum |
|
Texture légère (par exemple, SPI C-3) |
1.0 ° à 1.5 ° |
|
Texture épaisse (ex. : MT11010) |
2.0° à 3.0° (Ajouter 1° par tranche de 0.025 mm de profondeur de texture) |
|
Nervures profondes (>3 fois l'épaisseur de la paroi) |
1.0° à 1.5° (pour empêcher la perforation par la goupille d'éjection) |
|
Grands patrons (à l'extérieur) |
0.5 ° à 1.0 ° |
|
Trous intérieurs du bossage |
0.25° à 0.5° (pour bien serrer la goupille centrale) |
Le choix des matériaux influe sur la conception des nervures et des bossages
Les différents polymères se comportent différemment dans le moule. La conception de votre pièce en plastique doit s'adapter au matériau :
- ABS: Produit polyvalent par excellence. La règle standard de 50 % d'épaisseur de nervure s'applique. Bonne tenue des vis.
- PP (Polypropylène): Retrait important. Utiliser des nervures plus fines (40 à 50 %) pour éviter le retrait. Mauvaise tenue des vis ; utiliser des inserts ou des clips plutôt que des vis autotaraudeuses.
- PC (polycarbonate) : Grande rigidité, mais sensible aux fissures de contrainte. Prévoir des rayons de base importants pour les nervures et les bossages. Excellent pour les inserts thermofixés.
- Nylon (PA) : Retrait et absorption d'humidité importants. Nécessite des bossages robustes.
- Nylon chargé de verre : Extrêmement rigide mais très abrasif. Les nervures peuvent être plus fines grâce à la grande rigidité du matériau, mais l'usure du moule sera importante. Excellente tenue des vis.
- POM (acétal) : Retrait élevé, faible frottement. Excellent pour les engrenages et les pièces mobiles, mais nécessite des angles de dépouille et des conceptions d'inserts soignés pour les bossages.
- PC/ABS : Alliant la résistance du polycarbonate à la fluidité de l'ABS, ce matériau respecte les normes de nervures des ABS.
Erreurs courantes de conception des nervures à l'origine de la défaillance des pièces
Forts de plusieurs décennies d'expérience dans le domaine de l'outillage, nous corrigeons fréquemment ces erreurs de CAO :
- Côtes trop épaisses : Provoque des marques de retrait importantes sur la surface cosmétique opposée.
- Côte trop haute : Provoque une déformation du noyau du moule lors de l'injection à haute pression, ce qui entraîne des épaisseurs de paroi variables ou des injections incomplètes.
- Coins pointus: Cela crée des zones de concentration de contraintes où les fissures s'amorcent sous la charge. Toujours utiliser un rayon de base.
- Pas d'angle de dépouille : Cela provoque l'adhérence de la pièce au noyau, entraînant des dommages par éjection.
- Espacement inégal : Crée un refroidissement différentiel, entraînant une déformation de la pièce.
Erreurs courantes de conception chez les patrons
-
Le boss est trop près du mur latéral : Provoque un épaississement localisé et des marques de retrait sur le mur extérieur. Maintenir une distance d'au moins deux fois l'épaisseur du mur.
-
Patron sans côtes : Cela peut entraîner la casse des bossages lors du montage ou de l'utilisation.
-
Patron trop grand : Crée des noyaux de moule profonds et difficiles à refroidir qui traînent lors de l'éjection.
-
Mur de bossage mince : Cela provoque la fissuration du bossage lors de l'insertion d'une vis ou d'un insert.
-
Conception d'insert inadéquate : L'utilisation d'un insert avec un moletage inadapté au plastique spécifique entraîne le dévissage de l'insert sous l'effet du couple.
Comment la conception des nervures et des bossages influence la fabrication des moules
Il s'agit d'une section unique dont les concurrents parlent rarement, mais elle détermine votre budget d'outillage.
Difficulté d'usinage de l'acier à moules
Les nervures profondes et fines représentent un véritable défi pour l'usinage CNC. Les fraises standard ne peuvent pas atteindre des rainures profondes et étroites sans se casser ou se déformer. Si le rapport d'aspect de vos nervures est trop élevé, le mouliste devra recourir à l'électroérosion (EDM). L'EDM est nettement plus lente et plus coûteuse que le fraisage CNC. Conseil de conception : veillez à ce que les nervures soient peu profondes et suffisamment larges pour les fraises CNC standard afin de réduire les coûts d'outillage.
Conception des canaux de refroidissement
Les nervures et les bossages servent de dissipateurs thermiques. Les noyaux profonds des bossages et les noyaux hauts des nervures emprisonnent la chaleur. Un refroidissement insuffisant entraîne une augmentation considérable des temps de cycle. Les ingénieurs en outillage utilisent souvent des inserts en cuivre-béryllium (BeCu) pour les noyaux profonds des bossages, car le BeCu conduit la chaleur trois fois plus vite que l'acier à moules standard P20 ou H13. Concevoir des bossages plus courts permet d'économiser le coût élevé des inserts en BeCu.
Défis d'éjection
Les nervures offrent une surface d'appui très réduite pour les éjecteurs. Si une nervure est profonde et manque de dépouille, la force d'éjection risque d'écraser ou de perforer le plastique (perforation par l'éjecteur). Un dépouillement et un polissage corrects des noyaux des nervures sont indispensables.
Conception des nervures et des bossages pour différents volumes de production
Votre conception doit correspondre à votre stratégie de production :
- Prototypage rapide (Impression 3D/CNC) : Les nervures peuvent être plus épaisses et les angles de dépouille moins critiques. Cependant, les pièces imprimées en 3D sont anisotropes ; les nervures orientées selon l’axe Z seront fragiles.
- Outillage Rapide (Moules en aluminium/acier doux) : Évitez les nervures trop profondes et fines. Les moules en aluminium tendre s'usent rapidement et les noyaux profonds sont susceptibles de se briser dans les outillages tendres. Maintenez les rapports d'aspect en dessous de 3:1.
- Production à faible volume : Moules en acier standard (P20). Les règles DFM standard s'appliquent.
- Production en série (acier trempé H13) : Les moules à grand volume exigent une efficacité de refroidissement maximale. Des canaux de refroidissement conformes peuvent être utilisés dans les bossages épais. Les angles de dépouille et le polissage doivent être parfaits pour garantir une éjection automatisée à grande vitesse.
Chez TEAM Rapid , nous sommes spécialisés dans la transition entre le prototypage rapide et la production de masse, garantissant ainsi que votre conception est optimisée pour votre volume spécifique.
Simulation et analyse DFM avant outillage
Ne jamais découper de l'acier sans avoir effectué une analyse d'écoulement de moule. La simulation prévoit :
- Marques d'évier: Identifie les intersections épaisses aux bases des nervures/bosses.
- Lignes de soudure : Indique les points de rencontre des fronts d'écoulement plastique (souvent à l'extrémité d'une nervure ou autour d'un bossage). Les lignes de soudure dans ces zones fragilisent considérablement la pièce.
- Pièges à air : Souligne les nervures profondes qui nécessitent une ventilation pour éviter les marques de brûlure ou les tirs incomplets.
- Orientation des fibres : C'est un point crucial pour les matériaux chargés de fibres de verre. Les fibres s'alignent dans le sens de l'écoulement ; si une nervure est remplie transversalement, elle sera cassante.
Étude de cas réelle de fabrication : Optimisation d'un boîtier en plastique
Conception originale : Un client a soumis un boîtier électronique en ABS avec des parois de 3.0 mm d’épaisseur, des bossages de vis isolés de 8 mm de hauteur et des nervures de 2.5 mm d’épaisseur. Problèmes : Importantes marques de retrait sur le couvercle supérieur, fissures des bossages de vis lors de l’assemblage et temps de refroidissement excessif de 45 secondes.
Conception optimisée (par l'équipe des ingénieurs de Rapid) :
- Épaisseur nominale de paroi réduite à 2.0 mm.
- Épaisseur des nervures réduite à 1.0 mm (50 %) et ajout de goussets aux bossages.
- On a creusé la base des bossages pour maintenir une épaisseur de paroi uniforme.
Résultats:
- 18 % plus léger (Économies considérables sur les coûts des matériaux).
- Temps de refroidissement réduit de 25 % (le temps de cycle est passé de 45 s à 34 s).
- 40 % de marques de retrait en moins (surface cosmétique approuvée par le client).
- Résistance d'assemblage améliorée (Aucune fissure de bossage lors des tests de chute).
Liste de vérification de la conception des nervures et des bossages avant l'envoi des pièces pour l'outillage
Enregistrez cette liste de contrôle et utilisez-la avant d'exporter vos fichiers STEP :
- Consistance de l'épaisseur de paroi : Toutes les parois nominales sont-elles uniformes ?
- Rapport d'épaisseur des côtes : Les nervures représentent-elles 40 à 60 % de l'épaisseur nominale de la paroi ?
- Soutien du patron : Tous les bossages ont-ils 3 ou 4 nervures/goussets de liaison ?
- Angles de dépouille : Toutes les faces verticales sont-elles évasées (min 0.5°, plus pour la texture) ?
- Rayons : Les angles internes aigus sont-ils éliminés (min 0.25x rayon du mur) ?
- Espacement: Les nervures sont-elles espacées d'au moins deux fois l'épaisseur de la paroi ?
- Compatibilité des fixations : Les références des bossages sont-elles correctes pour la vis/l'insert spécifique ?
- Moulabilité : Le rapport d'aspect des nervures est-il inférieur à 5:1 pour éviter l'usinage par électroérosion et la déformation du noyau ?
- Éjection: La surface disponible pour les broches d'éjection est-elle suffisante sur les nervures profondes ?
- Compensation pour les pertes de volume : Le taux de retrait du matériau est-il appliqué au modèle CAO ?
Foire Aux Questions (FAQ)
Quelle doit être l'épaisseur des nervures moulées par injection ?
Généralement de 40 % à 60 % de l'épaisseur nominale de la paroi, selon le matériau et les exigences de finition de surface.
Pourquoi les nervures provoquent-elles des marques de retrait ?
Si une nervure est trop épaisse à sa base, elle crée une masse localisée de plastique qui refroidit plus lentement que la paroi environnante, tirant la surface vers l'intérieur à mesure qu'elle se rétracte.
Quelle est la hauteur idéale des côtes ?
Idéalement, 3 à 5 fois l'épaisseur nominale de la paroi. Des nervures plus hautes risquent de provoquer une déformation du noyau du moule et des problèmes d'éjection.
Les nervures peuvent-elles remplacer des parois plus épaisses ?
Oui. Les nervures augmentent le moment d'inertie, offrant une rigidité égale ou supérieure à celle des parois épaisses tout en utilisant moins de matériau et en refroidissant plus rapidement.
Quel angle de dépouille doivent avoir les nervures ?
Un minimum de 0.5° pour les surfaces lisses et de 1.0° à 2.0°+ pour les surfaces texturées.
Quelle doit être la distance entre les côtes ?
Au moins deux fois l'épaisseur nominale de la paroi pour assurer un refroidissement adéquat et maintenir la résistance de l'acier du moule.
Les boss doivent-ils toujours avoir des côtes de soutien ?
Oui, sauf si elles sont très courtes et soumises à un couple minimal. Les nervures de support empêchent la rupture du bossage sous la charge.
Comment empêcher le craquage du patron ?
Utilisez le diamètre de trou pilote approprié, assurez-vous d'une épaisseur de paroi de bossage adéquate (DE = 2 x DI), utilisez des rayons de base généreux et ajoutez des nervures de support.
Quels matériaux plastiques sont les plus adaptés aux bossages à vis ?
Le polycarbonate (PC), l'ABS et le nylon chargé de verre offrent une excellente rétention des vis et une résistance circonférentielle.
Quelle est la différence entre une nervure et un gousset ?
Une nervure est généralement un raidisseur long et fin. Un gousset est un type spécifique de nervure courte et triangulaire utilisée pour renforcer une intersection à 90 degrés, comme la base d'un bossage.
Conclusion
La robustesse des pièces en plastique repose sur une géométrie optimisée, et non sur une simple augmentation de la quantité de matière. Une conception soignée des nervures et des bossages améliore la résistance, réduit le poids, élimine les défauts esthétiques et diminue considérablement les coûts de production et d'outillage. En considérant les nervures et les bossages comme un système structurel unifié et en tenant compte de la dynamique thermique du moulage par injection , il est possible de concevoir des pièces esthétiques, durables et très rentables à fabriquer.
Prêt à transformer votre conception CAO en outillage de haute qualité, prêt pour la production ? L’équipe d’ingénieurs de TEAM Rapid est là pour vous accompagner. De l’analyse DFM et la simulation Moldflow à l’outillage rapide et la production en grande série, nous veillons à ce que la conception de vos pièces plastiques soit optimisée pour la réussite de votre projet. Contactez-nous dès aujourd’hui pour une analyse DFM gratuite de votre prochain projet !



 Contact