
Injection courte vs injection de matière sèche en moulage par injection : principales différences, causes et solutions
Résumé : La principale différence entre un défaut d’injection et un bavure réside dans le fait qu’un défaut d’injection se produit lorsque le plastique fondu ne remplit pas complètement la cavité du moule, ce qui donne une pièce incomplète. En revanche, une bavure se produit lorsque l’excès de plastique s’échappe de la cavité, créant de fines couches indésirables le long de la ligne de joint. Les défauts d’injection sont causés par des restrictions d’écoulement et une pression insuffisante, tandis que les bavures sont causées par une pression excessive, un mauvais serrage ou l’usure du moule.
Introduction aux défauts de moulage par injection
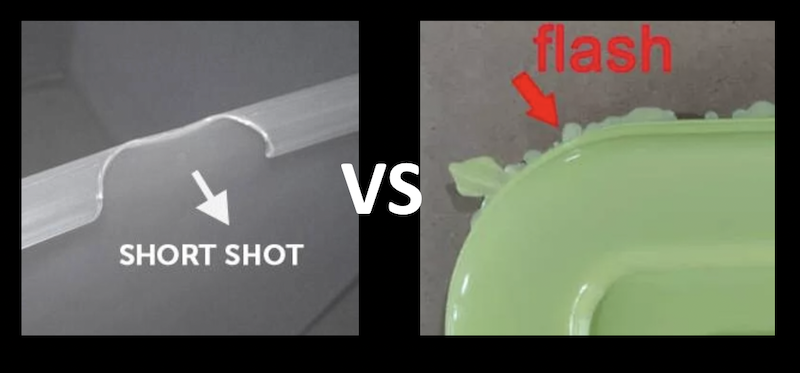
Pourquoi les défauts de moulage par injection sont importants
Les défauts de moulage par injection plastique entraînent des taux de rebut élevés, une augmentation des coûts de production et des délais de mise sur le marché plus longs, ce qui a un impact direct sur les résultats et la réputation de l'entreprise.
Aperçu du plan court et du flash
Les injections courtes et les bavures sont deux des défauts les plus fréquents dans la fabrication des matières plastiques, représentant des extrêmes opposés en matière de flux de matière et de remplissage des cavités.
Pourquoi ces deux défauts sont-ils souvent confondus ?
Comme ces deux défauts sont fortement influencés par la pression d'injection, la température et la conception du moule, les opérateurs inexpérimentés diagnostiquent souvent mal la cause première lorsqu'ils ajustent les paramètres de la machine.
Impact sur la qualité des produits, les coûts et l'efficacité de la production
Les défauts non contrôlés compromettent l'intégrité structurelle, nécessitent des opérations secondaires coûteuses (comme l'ébavurage) et réduisent considérablement l'efficacité globale des équipements (OEE).
Qu'est-ce qu'une injection courte en moulage par injection ?
Définition de plan court
Un moulage incomplet est un défaut où le polymère plastique fondu ne remplit pas complètement la cavité du moule, ce qui donne une pièce en plastique partiellement formée ou incomplète.
Comment se produit un défaut d'injection lors du processus de moulage
Cela se produit lorsque le plastique fondu se solidifie avant d'atteindre les extrémités de la cavité, généralement en raison d'une viscosité élevée, de restrictions d'écoulement ou d'une pression d'injection insuffisante.
Caractéristiques visuelles communes des plans courts
Visuellement, la pièce présentera des sections manquantes, des bords émoussés ou arrondis là où il devrait y avoir des angles vifs, et des éléments structurels incomplets tels que des bossages ou des nervures.
Zones typiques où se produisent les prises de vue courtes
Elles apparaissent le plus souvent dans les sections à parois minces, les zones les plus éloignées de la porte et les recoins profonds où l'air peut se retrouver piégé.
Secteurs d'activité fréquemment touchés par les défauts de tirage court
La fabrication de dispositifs médicaux, l'électronique automobile et les emballages de produits de consommation rencontrent souvent des difficultés avec les prises courtes en raison de la nature complexe et des parois fines de leurs composants.
Qu'est-ce que le bavure en moulage par injection ?
Définition de Flash
Les bavures (ou bavures) se produisent lorsque le plastique fondu s'échappe de la cavité du moule et s'infiltre dans la ligne de séparation, les espaces des broches d'éjection ou les jeux du curseur, formant de fines lèvres de plastique indésirables.
Comment se forment les bavures lors du moulage par injection
Elle se forme lorsque la pression à l'intérieur de la cavité du moule dépasse la force de serrage de celui-ci, ou lorsque la viscosité du plastique est trop faible, lui permettant de s'infiltrer dans des interstices microscopiques.
Types courants de défauts d'éclairage
Les types courants comprennent les bavures de ligne de séparation, les bavures de broche d'éjection, les bavures de coulisseau et les bavures d'évent, chacune nécessitant des solutions d'entretien de moule différentes.
Emplacements typiques des bavures sur les pièces moulées
Les bavures se trouvent généralement le long de la ligne de séparation principale, autour des trous (broches de noyau), près des broches d'éjection et à l'intersection des composants mobiles du moule.
Secteurs d'activité fréquemment touchés par les défauts d'éclair
Les industries exigeant des finitions cosmétiques de haute qualité ou des tolérances d'assemblage strictes, telles que l'électronique grand public et les composants optiques, sont extrêmement sensibles aux défauts de brillance.
Plan court vs flash : principales différences
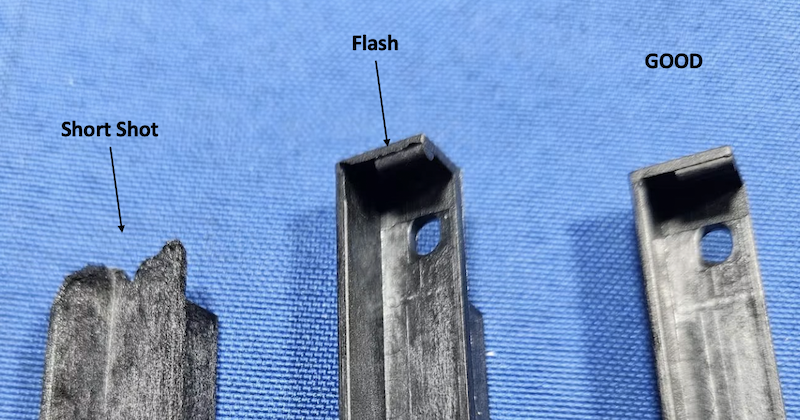
Comparaison de l'apparence visuelle
Les injections trop courtes entraînent un manque de matière et des géométries incomplètes, tandis que les bavures provoquent un excès de matière dépassant les limites de la pièce prévue.
Différences liées aux causes profondes
Les injections incomplètes sont dues à un manque de fluide et à un gel prématuré ; les bavures sont dues à une pression excessive, à la séparation de l’outil ou à une fusion trop fluide.
Différences des paramètres de processus
L'augmentation de la pression et de la température d'injection corrige généralement les injections incomplètes, mais ces mêmes réglages aggraveront le phénomène de flash.
Différences liées à la conception du moule
La conception du moule est importante ; les injections incomplètes sont souvent dues à un système d'alimentation ou d'évacuation inadéquat, tandis que les bavures sont fréquemment causées par une mauvaise étanchéité de la ligne de joint ou une rigidité insuffisante du moule.
Comparaison des comportements liés aux flux de matières
Les matériaux très visqueux sont sujets aux injections incomplètes, tandis que les matériaux à faible viscosité et à haut débit sont très sensibles à la vaporisation instantanée.
Effets sur les performances et l'apparence du produit
Les prises de vue trop courtes compromettent la solidité et la fonctionnalité de la structure, tandis que les flashs affectent l'aspect esthétique, l'ajustement de l'assemblage et nécessitent un ébarbage secondaire.
Différences en matière d'inspection et de contrôle de la qualité
Les tirs courts sont facilement détectés par inspection visuelle et vérification du poids, tandis que les tirs à blanc nécessitent souvent une inspection tactile ou une mesure dimensionnelle précise.
Tableau comparatif rapide : Plan court vs Flash
|
Fonctionnalité |
Tir court |
Flash |
|
Définition |
Remplissage incomplet de la cavité du moule. |
Excès de plastique s'échappant de la cavité. |
|
La cause principale |
Restriction de débit, basse pression/température. |
Pression élevée, serrage insuffisant, usure du moule. |
|
lustrée |
Manque de matière, bords émoussés. |
Lèvres ou bavures en plastique fines et indésirables. |
|
Emplacement typique |
Murs minces, les plus éloignés de la porte. |
Ligne de séparation, broches d'éjection, glissières. |
|
État du processus |
Affamé, à court d'énergie. |
Surchargé, très énergisant. |
|
État de la moisissure |
Mauvaise ventilation, petites portes. |
Ligne de séparation usée, déviation de l'outil. |
|
Impact sur les pièces |
Défaillance structurelle, mise au rebut. |
Problèmes d'assemblage, défauts esthétiques. |
|
Solutions communes |
Augmenter la température/la pression, améliorer les aérations. |
Diminuer la pression, augmenter le serrage, réparer le moule. |
Principales causes de sous-injection en moulage par injection
Pression d'injection insuffisante
Le facteur principal ; sans une pression suffisante, le matériau fondu ne peut pas surmonter la résistance à l’écoulement pour remplir la cavité.
Faible température de fusion
Le plastique froid augmente sa viscosité, ce qui rend le matériau visqueux et le fait geler avant qu'il ne remplisse la pièce.
Basse température du moule
Un moule froid extrait la chaleur trop rapidement, ce qui provoque le gel de la pellicule plastique et l'arrêt du flux.
Conception de ventilation médiocre
L'air emprisonné crée une barrière physique (et des risques de brûlures de diesel) qui empêche le plastique de pénétrer dans les poches profondes.
Sections à parois minces
Des parois trop fines pour la résine choisie entraînent une perte de chaleur rapide et un cisaillement élevé, ce qui restreint l'écoulement.
Conception de portail inadéquate
Des vannes sous-dimensionnées ou mal positionnées limitent le volume de plastique entrant dans la cavité, ce qui entraîne un blocage prématuré des vannes.
Flux de matières inadéquat
L'utilisation d'une résine à faible fluidité pour une géométrie complexe garantit des hésitations d'écoulement et des injections incomplètes.
Taille de petit shot
Si la capacité du canon ou le volume d'injection programmé de la machine est trop faible, la cavité sera physiquement privée de carburant.
Problèmes de viscosité des matériaux
Les matériaux à haute viscosité nécessitent beaucoup plus d'énergie et de pression pour circuler dans le système de canaux.
Limitations de capacité de la machine
L'utilisation d'une machine dont la vitesse d'injection ou la capacité de plastification sont insuffisantes limite la capacité à remplir des pièces de grande taille.
Principales causes de bavures lors du moulage par injection
Pression d'injection excessive
Une pression d'injection ou de compactage excessive peut physiquement séparer les deux moitiés du moule ou expulser le plastique de la cavité.
Dommages à la surface de séparation du moule
Les éraflures, les rayures ou les débris sur la ligne de séparation empêchent une étanchéité parfaite, créant ainsi un passage pour les bavures.
Force de serrage du moule insuffisante
Si la force de serrage est insuffisante pour résister à la pression de la cavité interne, le moule s'ouvrira brusquement.
Composants de moule usés
Avec le temps, les glissières, les poussoirs et les axes centraux s'usent, augmentant les jeux et permettant au plastique de fuir.
Température de fusion excessive
La surchauffe du plastique réduit considérablement sa viscosité, le rendant suffisamment fluide pour s'infiltrer dans des interstices microscopiques.
Profondeur de ventilation incorrecte
Des orifices d'aération usinés trop profondément permettront à l'air de s'échapper, mais laisseront également s'écouler du plastique à faible viscosité.
Suremballage et surremplissage
Injecter trop de matière pendant la phase de remplissage crée d'immenses contraintes internes, forçant le plastique à sortir de la géométrie.
Mauvais alignement des moules
Si le noyau et la cavité sont mal alignés, la ligne de joint ne s'emboîtera pas parfaitement, provoquant des bavures localisées.
Déviation de l'outil pendant l'injection
Les plaques de moule minces ou non supportées peuvent se plier physiquement sous la pression d'injection, ouvrant temporairement la ligne de joint.
Problèmes de dégradation des matériaux
Le plastique dégradé se décompose en chaînes de poids moléculaire inférieur, ce qui réduit considérablement la viscosité et augmente le risque d'inflammation instantanée.
Comment la conception du moule influence les injections courtes et les bavures
Taille et emplacement du portail
Les ouvertures doivent être suffisamment grandes pour éviter une congélation prématurée (prise courte), mais pas trop grandes pour éviter un suremballage (éclair).
Considérations relatives à la conception des coureurs
Des canaux d'alimentation équilibrés assurent un remplissage uniforme des cavités ; des canaux d'alimentation déséquilibrés entraînent un remplissage insuffisant de certaines cavités et une injection incomplète dans d'autres.
Optimisation de la conception de la ventilation
Une ventilation stratégique permet d'éviter les tirs courts en évacuant l'air, mais la profondeur de l'évent doit être strictement contrôlée en fonction du seuil d'éclair du matériau.
Directives de conception de l'épaisseur des parois
L'épaisseur uniforme de la paroi empêche les hésitations d'écoulement et le surremplissage localisé, atténuant ainsi simultanément ces deux défauts.
Conception de la ligne de séparation
Une ligne de séparation robuste, plane et bien soutenue est essentielle pour maintenir l'étanchéité sous des pressions d'injection élevées.
Acier du moule et rigidité
L'utilisation d'acier trempé de haute qualité prévient la déformation de l'outil et l'usure de la ligne de séparation, qui sont les principales causes de bavures.
Conception du système de refroidissement
Un refroidissement efficace garantit un retrait uniforme ; un refroidissement insuffisant peut provoquer une déformation localisée qui rompt l'étanchéité de la ligne de séparation.
Considérations relatives à l'angle de tirant d'eau
Des angles de dépouille appropriés assurent une éjection en douceur, évitant les marques de frottement qui peuvent endommager le moule et entraîner des bavures ultérieures.
Paramètres de traitement influençant le flash et le court-circuit
Vitesse d'injection
Les vitesses élevées réduisent la viscosité par chauffage par cisaillement (corrigeant les injections incomplètes), mais peuvent provoquer un flux turbulent et des bavures si elles ne sont pas contrôlées.
Pression d'injection
Une pression plus élevée remplit les parois minces mais risque d'ouvrir le moule ; il est donc essentiel de trouver la plage de pression exacte.
Pression de maintien
La pression de maintien compense le retrait ; une pression trop faible provoque des marques de retrait/des injections incomplètes, une pression trop forte provoque des bavures.
Température de fusion
Une température de fusion optimale garantit un bon écoulement ; une température trop basse provoque des injections incomplètes, une température trop élevée provoque des bavures et une dégradation du matériau.
Température du moule
Un moule plus chaud améliore l'écoulement et la finition de surface, mais augmente le temps de cycle et le risque de bavures dans les zones fines.
Temps de refroidissement
Un temps de refroidissement insuffisant provoque une déformation ou un évasement de la pièce lors de son éjection ; un refroidissement excessif réduit l’efficacité.
Contre-pression de la vis
Une contre-pression adéquate assure l'homogénéité de la fusion ; une contre-pression trop faible entraîne des injections irrégulières, une contre-pression trop forte dégrade le matériau.
Optimisation de la force de serrage
La force de serrage doit être calibrée avec précision pour maintenir le moule fermé sans écraser la ligne de joint ni provoquer de déformation.
Choix des matériaux et son influence sur les défauts
Plastiques à haut débit vs plastiques à faible débit
Les résines à haut débit remplissent facilement mais ont tendance à s'évaporer facilement ; les résines à faible débit résistent à l'évaporation mais nécessitent une pression élevée pour éviter les injections incomplètes.
Effets du retrait du matériau
Les matériaux à fort retrait nécessitent une pression de maintien plus élevée, ce qui augmente involontairement le risque de bavures.
Exigences en matière de teneur en humidité et de séchage
Les matériaux hygroscopiques humides créent de la vapeur, modifiant la viscosité et provoquant à la fois des éclaboussures et des tirs courts/éclairs imprévisibles.
Additifs et Charges
Les fibres de verre augmentent la rigidité et réduisent le retrait, mais augmentent la viscosité, ce qui accroît le risque d'injections incomplètes dans les parois minces.
Considérations relatives aux matériaux recyclés
Un excès de broyage dégrade les chaînes polymères, diminuant la viscosité et provoquant un flash imprévisible et une faible intégrité structurelle.
Comparaison des matériaux courants en ce qui concerne les risques de tirs courts et d'éclairs
Comprendre sa résine est la première étape pour éviter les injections incomplètes et réduire les bavures lors du moulage par injection de plastique.
Tableau de comparaison des matériaux
|
Source |
Risque de coup court |
Risque éclair |
Fluidité |
Applications recommandées |
|
ABS |
Moyenne |
Moyenne |
Bon |
Boîtiers électroniques, intérieurs automobiles. |
|
PP |
Low |
Haute |
Excellent |
Charnières vivantes, conteneurs, emballages. |
|
PC |
Haute |
Low |
Médiocre |
Lentilles, pièces structurelles à fort impact. |
|
Nylon (PA) |
Moyenne |
Haute |
Bon |
Engrenages, roulements, pièces automobiles sous capot. |
|
POM |
Moyenne |
Haute |
Bon |
Engrenages de précision, fermetures éclair, pièces mécaniques. |
-
Discutez avec nos ingénieurs en moulage par injection
Vous rencontrez des difficultés dans le choix des matériaux ou des défauts persistants ? Contactez dès aujourd’hui nos ingénieurs en moulage par injection chez TEAM Rapid pour optimiser vos paramètres de matériau et de processus de moulage par injection .
Comment résoudre les problèmes de court-circuit
Processus de dépannage étape par étape
Commencez par vérifier le séchage du matériau, puis contrôlez les températures de la machine, augmentez progressivement la vitesse/pression d'injection et enfin inspectez les évents du moule.
Liste de contrôle du réglage des paramètres
Augmenter la température de fusion, augmenter la température du moule, augmenter la vitesse d'injection, augmenter la pression d'injection et optimiser le point de commutation.
Méthodes d'inspection des moisissures
Vérifiez si des évents obstrués, des vannes sous-dimensionnées ou des canaux froids peuvent restreindre le flux de matériaux.
Procédures d'inspection des matériaux
Vérifiez l'indice de fluidité à chaud (MFI) du lot de matériau et assurez-vous qu'il a été séché conformément aux spécifications exactes du fabricant.
Évaluation des capacités de la machine
Vérifiez que la machine dispose d'une capacité de cylindre, d'un débit d'injection et d'un système de chauffage de buse adéquats.
Mesures correctives recommandées
Si les ajustements du processus échouent, modifiez le moule en ajoutant des évents, en agrandissant les points d'injection ou en augmentant l'épaisseur des parois dans la conception CAO.
Comment dépanner les défauts du flash
Processus de dépannage étape par étape
Vérifiez d'abord la force de serrage, puis réduisez la pression d'injection/de maintien, abaissez la température de fusion et inspectez le moule pour détecter tout dommage ou usure.
Vérification de la force de serrage
Effectuez un contrôle de tonnage pour vous assurer que la machine applique une force suffisante pour maintenir le moule fermé face à la pression de la cavité.
Inspection d'entretien des moisissures
Nettoyez la ligne de joint, vérifiez l'absence de débris et utilisez un composé de bleuissement pour assurer un contact parfait des surfaces de joint.
Optimisation de la pression et de la température
Réduisez la pression et la durée de compactage, abaissez la température de fusion pour augmenter la viscosité et ralentissez la vitesse d'injection.
Inspection des surfaces de ventilation et de séparation
Veillez à ce que les ouvertures d'aération ne soient pas trop profondes et que la ligne de séparation n'ait pas été écrasée ou endommagée par des projections précédentes.
Mesures correctives recommandées
Si les solutions de réparation échouent, le moule doit être retiré pour maintenance afin de réusiner la ligne de séparation, remplacer les inserts usés ou ajouter des dispositifs de verrouillage.
Normes d'inspection pour les injections courtes et les flashs
Méthodes d'inspection visuelle
Les opérateurs inspectent visuellement les pièces sous un éclairage standardisé afin d'identifier les matériaux manquants ou les bavures visibles.
Techniques d'inspection dimensionnelle
Des pieds à coulisse, des micromètres et des machines à mesurer tridimensionnelles sont utilisés pour s'assurer que les bavures n'ont pas altéré les dimensions d'accouplement critiques.
Exigences en matière de tests fonctionnels
Les pièces sont assemblées ou testées afin de s'assurer que les bavures n'interfèrent pas avec les pièces mobiles ou les surfaces d'étanchéité.
Normes d'acceptation de l'industrie
Des normes comme celle de la SPI (Society of Plastics Industry) définissent les tolérances cosmétiques et dimensionnelles acceptables pour les bavures et les remplissages.
Évaluation de la surface cosmétique
Pour les surfaces de classe A, l'absence de bavures et un remplissage à 100 % sont obligatoires, ce qui nécessite une inspection rigoureuse à la loupe.
Utilisation de jauges GO/NO-GO
Des jauges personnalisées permettent de vérifier rapidement si les bavures dépassent les tolérances maximales autorisées sur les lignes de production à grand volume.
Systèmes d'inspection visuelle automatisés
Les systèmes d'IA basés sur la caméra détectent automatiquement les prises de vue courtes et le flash à haute vitesse, garantissant un contrôle qualité à 100 %.
Prévention des plans courts et des flashs en production
Meilleures pratiques de conception pour la fabricabilité (DFM)
Une conception DFM appropriée garantit des parois uniformes, un tirage adéquat et un positionnement optimal de la porte d'injection avant même la découpe du moule.
Techniques scientifiques de moulage par injection
Le découplage des phases de remplissage et de conditionnement et la surveillance de la pression dans la cavité garantissent une fenêtre de processus robuste et reproductible.
Stratégies d'entretien des moisissures
Un nettoyage régulier, une lubrification adéquate et des inspections de la ligne de joint préviennent l'usure progressive qui entraîne des bavures.
Systèmes de surveillance des processus
Des capteurs de pression de cavité et un logiciel de surveillance des machines alertent les opérateurs en cas d'anomalies avant la fabrication de pièces défectueuses.
Recommandations en matière de formation des opérateurs
Les opérateurs bien formés comprennent la rhéologie des plastiques et évitent les réparations de fortune qui créent des défauts secondaires.
Méthodes de contrôle qualité en temps réel
Les systèmes automatisés de pesage et de vision fournissent un retour d'information en temps réel à la machine de moulage par injection.
Liste de contrôle de maintenance préventive
Planifiez des contrôles réguliers des bandes chauffantes, des clapets anti-retour, des goupilles de bascule et des conduites de refroidissement des moules afin de garantir un traitement constant.
Présentations de cas
Étude de cas 1 : Résolution du problème de l’injection courte dans les pièces à parois minces
L'équipe Rapid a résolu les problèmes chroniques de courts-circuits dans un boîtier médical à paroi mince de 0.8 mm en optimisant l'emplacement des points d'injection grâce à l'analyse Moldflow et en optant pour un mélange PC/ABS à haut débit.
Étude de cas 2 : Élimination des bavures dans les moules multicavités
Nous avons éliminé les bavures de la ligne de séparation dans un moule de fermeture PP à 32 cavités en remplaçant l'acier du moule par du H13, en ajoutant des verrouillages de précision et en équilibrant le système de canaux chauds.
Leçons tirées des échecs de production
Ces cas prouvent que tenter de corriger les défauts de conception des moules à l'aide des paramètres de la machine est une bataille perdue d'avance ; la prévention par la conception pour la fabrication (DFM) et l'outillage de précision est toujours plus rentable.
Questions fréquentes sur le mode court et le flash
Un tir court et un flash peuvent-ils se produire simultanément ?
Oui, dans les moules multicavités avec des canaux d'alimentation déséquilibrés, les cavités les plus proches du canal d'alimentation peuvent présenter des bavures tandis que les cavités les plus éloignées peuvent présenter des défauts d'injection.
Quel défaut est le plus grave ?
Les deux sont critiques, mais les tirs courts entraînent généralement une défaillance structurelle immédiate et une mise au rebut à 100 %, tandis que les bavures peuvent parfois être récupérées par un ébarbage secondaire.
Comment la vitesse d'injection influence-t-elle ces défauts ?
Des vitesses plus élevées augmentent le chauffage par cisaillement, réduisant la viscosité pour corriger les injections incomplètes, mais si elles sont trop rapides, cela peut provoquer un écoulement turbulent et des projections.
La ventilation des moisissures peut-elle résoudre les deux problèmes ?
Une ventilation adéquate résout les problèmes de tirages courts en libérant l'air emprisonné, mais si les évents sont usinés trop profondément, ils provoqueront des bavures.
Quels sont les matériaux les plus sensibles aux flashs ?
Les matériaux à faible viscosité et à haute fluidité comme le PP, le nylon et le POM sont très sensibles aux bavures et nécessitent des jeux de moule précis.
Comment les logiciels de simulation peuvent-ils aider ?
La simulation Moldflow prédit les profils de remplissage, les pertes de charge et les exigences en matière de force de serrage, permettant ainsi aux ingénieurs de corriger les défauts dès la phase numérique.
Conclusion
Résumé des principales différences entre le plan court et le flash
Le défaut de remplissage est dû à une insuffisance de matière et à une restriction d'écoulement, tandis que le défaut de bavure est dû à un excès de matière et à un défaut de confinement de la cavité. Comprendre cette différence entre remplissage et bavure est fondamental pour la fabrication des matières plastiques.
Meilleures pratiques pour prévenir les défauts de moulage par injection
Les causes et solutions les plus efficaces en matière de défauts d'injection partielle, ainsi que les stratégies de dépannage des bavures de moulage par injection, convergent toutes vers la même vérité : optimiser la conception de la pièce, entretenir le moule et utiliser un processus scientifique.
Importance de la conception des moules et de l'optimisation des procédés
La robustesse de la conception du moule rend le processus de moulage par injection tolérant aux erreurs. Investir dans un outillage de haute qualité et une conception rigoureuse pour la fabrication (DFM) permet d'économiser des milliers de dollars en rebuts et en temps d'arrêt.
Comment les services professionnels de moulage par injection peuvent vous aider
Collaborer avec un expert comme TEAM Rapid , c'est l'assurance de bénéficier d'une analyse Moldflow avancée, d'un usinage CNC de précision et de méthodes de moulage scientifiques. Nous éliminons les défauts de manière proactive avant même qu'ils n'atteignent la chaîne de production.
Prêt à éliminer les défauts de moulage et à augmenter votre production ?
Obtenez rapidement un devis pour le moulage par injection ! Téléchargez vos fichiers CAO sur www.teamrapidtooling.com pour une analyse DFM gratuite et laissez notre équipe d'ingénieurs concevoir un moule impeccable et de haute précision pour votre prochain projet.


 Contact