
Quelques conseils utiles sur l'usinage CNC
Reconnue pour sa haute efficacité et son ultra-précision, l'usinage CNC est un procédé de fabrication rapide de plus en plus répandu dans de nombreux secteurs. Chez TEAM Rapid , nous proposons des services d'usinage CNC sur mesure en Chine , ainsi que la production en série pour les petites et grandes séries. Forts de notre expérience, nous partageons ici quelques conseils pratiques en matière d'usinage CNC.
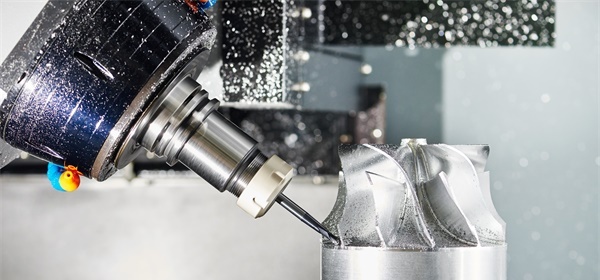
Conseils de conception pour l'usinage CNC
Une bonne conception de pièce est très utile pour la fabrication, réduit les coûts et améliore la précision. Voici quelques conseils qui couvrent les principes de conception pour la fabrication (DFM) spécifiquement pour l'usinage CNC.
| Aspect conception | Lignes directrices / Recommandations | Notes / Conseils |
|---|---|---|
| Choix des matériaux | Métaux : aluminium (6061, 7075), acier inoxydable (304, 316) ; plastiques : Delrin, nylon, POM | Choisissez des matériaux usinables ; les métaux plus durs impliquent un usinage plus lent et un coût plus élevé. |
| Epaisseur | Aluminium : minimum 1 à 5 mm ; Plastiques : minimum 2 à 6 mm | Maintenez une épaisseur constante ; les parois minces risquent de vibrer, de se fissurer ou de se déformer. |
| Trous et filetages | Diamètre minimal du trou : 0.8 à 1 mm (métaux), 1 à 2 mm (plastiques) ; filetage standard de préférence | Maintenir une distance de 1 à 2 fois le diamètre par rapport aux bords ; utiliser des fraises à chanfreiner/alésages standard. |
| Angles internes / Congés | Ajouter des congés ≥ au rayon de la fraise ; éviter les angles rentrants vifs | Les petits angles vifs augmentent le temps d'usinage et l'usure des outils |
| Bords extérieurs | Chanfreins ou bords arrondis recommandés | Améliore la résistance et la sécurité ; manipulation plus facile |
| Orientation de la pièce | Réduisez au minimum les réglages et les changements d'outils ; privilégiez les surfaces planes pour le serrage. | Simplifie l'usinage ; les poches profondes et les rapports d'aspect élevés augmentent le coût |
| Tolérances | Norme : ±0.05 mm (±0.002") pour les fonctions de précision | Spécifiez des tolérances serrées uniquement pour les dimensions critiques. |
| Finition de surface | Usinage standard : Ra 1.6-3.2 µm (63-125 µin) | Le polissage ou la finition engendrent des coûts supplémentaires ; laissez les zones non critiques brutes. |
| Dégagement des matériaux piégés / des copeaux | Évitez les trous borgnes et les poches profondes qui retiennent les copeaux. | Assurez-vous que les outils puissent accéder à toutes les surfaces. |
| Post-traitement | Envisagez l'anodisation, le plaquage, la peinture ou l'usinage secondaire. | Prévoir un dégagement suffisant pour la fixation pendant la finition |
| Considérations d'outillage | Aligner les caractéristiques avec les tailles d'outils standard (par exemple, fraises en bout de 3, 6 et 12 mm). | Réduit les coûts d'outillage sur mesure et les temps d'usinage |
| DFM (Conception pour l'usinage) | Simplifiez la géométrie ; utilisez des conceptions modulaires ; réalisez d’abord un prototype. | Moins de fonctionnalités, configurations plus simples, production plus rapide et moins de risques d'erreurs |
Conseils prospectifs pour la fabrication d'usinage CNC
- Le Vitesse d'usinage CNC de coupe en acier blanc ne doit pas être trop rapide.
- Utilisez une fraise en carbure pour l'ébauche des pièces en cuivre au lieu d'une fraise en acier blanc.
- Utiliser plusieurs fraises de longueurs différentes pour l'ébauche lorsque la pièce est trop haute.
- Après l'ébauche, il faut utiliser la fraise la plus petite pour enlever le matériau restant afin de conserver la même surépaisseur d'usinage avant la finition.
- Fraisez la surface avec une fraise plate plutôt qu'une fraise sphérique, afin d'économiser le CNC rapide usinage le temps.
- Vérifiez le rayon de congé des angles, puis sélectionnez la fraise à bille appropriée avant de procéder au broyage.
- Fraiser aussi à plat que possible pour les quatre plans d'étalonnage.
- Utilisez des fraises angulaires pour usiner la surface inclinée avec un angle entier, comme pour le verrouillage de la ligne de séparation, etc.
- Tenez compte de la marge de travail restante du processus précédent pour chaque étape, afin d'éviter un fraisage à vide ou une alimentation en fraisage trop épaisse.
- Pour simplifier au maximum le parcours de l'outil, par exemple pour la mise en forme, le perçage, ou l'usinage d'une seule face.
- Utilisez le fraisage de finition plutôt que l'ébauche lors du travail avec WCUT.
- Ébauche avant fraisage de finition pour l'usinage de la forme extérieure. Si la pièce est trop haute, usiner d'abord les côtés puis le dessous.
- Définissez des tolérances raisonnables afin d'équilibrer la précision d'usinage et les calculs informatiques. Généralement, la tolérance est fixée à 1/5 de la surépaisseur d'usinage pour l'ébauche et à 0.01 pour la finition.
- Effectuez quelques étapes supplémentaires pour réduire le temps de fraisage à vide, réfléchissez davantage pour réduire les risques d'erreur, créez quelques lignes ou surfaces auxiliaires supplémentaires pour améliorer l'état du traitement.
- Il est préférable d'utiliser le fraisage en opposition pour les matériaux plus durs, le fraisage d'ébauche ou les équipements défectueux ; sinon, il vaut mieux utiliser le fraisage en avalant.
- Développer un bon sens des responsabilités et vérifier soigneusement chaque paramètre afin d'éviter les reprises..
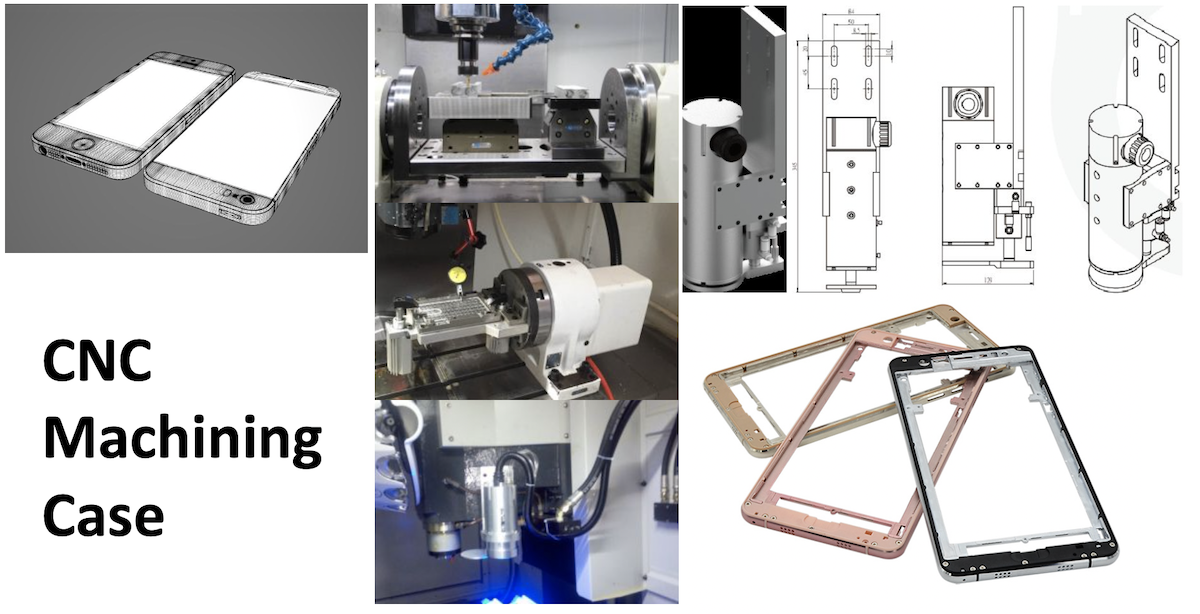
Étude de cas : Usinage CNC d’un châssis métallique de smartphone
Matériau : Alliage d'aluminium 6063
Procédé : Usinage de précision CNC 5 axes
Exigences typiques
- Tolérance dimensionnelle : ±0.05 mm
- Planéité / Rectitude : ≤ 0.1 mm
- Rugosité de surface : Ra ≤ 0.8 μm
- Qualité de surface : Aucune marque d’outil, aucune trace de vibration, aucune marque de serrage
Flux de travail d'usinage
1. Préparation des matières premières : Découpe des barres ou des feuilles d'aluminium aux dimensions voulues
2. Ébauche : Enlèvement de matière important, création de la forme de base
3. Semi-finition : Garantir une surépaisseur de matière uniforme pour la finition
4. Usinage de précision :
- Profil externe
- fentes et rainures
- boutonnières
- Fonctionnalités de l'appareil photo
5. Ébavurage et nettoyage
6. Traitement de surface : anodisation, sablage ou polissage haute brillance
Défis et solutions
1. Parois minces sujettes à la déformation
- Solution : Usinage par couches, réduction des forces de coupe, optimisation du montage
2. Marques d'outils sur les surfaces visibles
- Solution : Utiliser des fraises à faible déport, à fraisage en avalant et à finition à grande vitesse pour les surfaces brillantes.
3. Cohérence dans la production de masse
- Solution : Standardiser les outils de coupe et appliquer des ajustements de compensation d'outil.
Résultat
Les châssis métalliques finaux répondent à des tolérances strictes, présentent des surfaces lisses et brillantes sans marques d'outils visibles et conservent une qualité constante sur de grands lots de production.
Contactez-Nous
Ces conseils vous ont-ils été utiles ? Pour en savoir plus sur l’usinage de pièces ou les services d’usinage CNC , n’hésitez pas à nous contacter . Nos experts vous apporteront le meilleur accompagnement pour vos projets d’usinage.


 Contact